
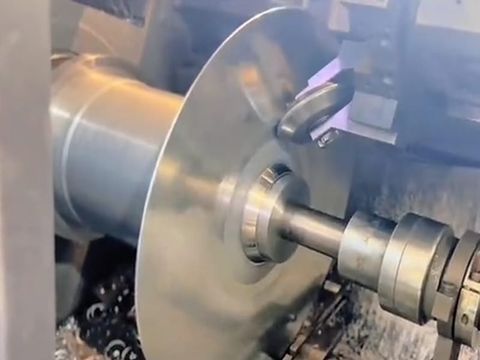
Verschiedene Arten des Metallspinnens
Erfahren Sie mehr über die verschiedenen Arten des Metallspinnens und ihre Anwendungen in der modernen Fertigung. Metallspinnen — auch Drückformen oder Rotationsumformen genannt — ist ein spanloses Umformverfahren, das aus einer flachen Metallronde ein nahtloses, achsensymmetrisches Bauteil formt. Dieser Leitfaden gliedert den Prozess auf zwei Weisen: nach der Maschine — manuelle, hydraulisch unterstützte und automatische Drückmaschinen — und nach dem Verfahren — konventionelles Drücken, Abstreckdrücken (Shear Spinning), Vorformlinge und Kantenbehandlung. Zusammen zeigen sie, wie Hersteller ein metallgedrücktes Bauteil auf Werkstoff, Geometrie, Genauigkeitsanforderungen und Stückzahl abstimmen.
Was ist Metallspinnen?
Metallspinnen, auch bekannt als Drückformen, Metall-Drückumformen, Metalldrücken oder Umformen von Metall, ist ein kaltes, spanloses Verfahren, bei dem eine flache kreisförmige Ronde gegen einen rotierenden Dorn gespannt und mit hoher Drehzahl gedreht wird, während eine Rolle oder ein Drückwerkzeug das Metall schrittweise an die Dornkontur anlegt. Das Werkzeug trägt niemals Material ab — es verdrängt das Metall in einer kontinuierlichen, lokal begrenzten plastischen Verformung, sodass aus der Ronde ein hohles, nahtloses, rotationssymmetrisches Bauteil wird, etwa eine Schale, ein Konus, ein Zylinder, eine Halbkugel, eine Kuppel, ein gewölbter Boden oder ein Gehäuse.
Das Grundprinzip ist immer dasselbe: Der Dorn definiert die Innenkontur, die Rolle definiert die Außenkontur, und der Spalt zwischen beiden steuert die endgültige Wanddicke. Da sich die Verformung zu jedem Zeitpunkt auf eine kleine Kontaktzone konzentriert, benötigt das Metallspinnen weit geringere Umformkräfte als das Pressen oder Tiefziehen desselben Teils — deshalb lassen sich mit verhältnismäßig leichten, nicht zweckgebundenen Werkzeugen Bauteile von mehreren Metern Durchmesser herstellen.
Das Handwerk ist jahrhundertealt — frühe Beispiele wurden auf handbetriebenen Drehbänken in einem ägyptischen Pharaonengrab nachgewiesen —, doch das moderne CNC-Metallspinnen hat es in einen wiederholbaren, datengesteuerten Fertigungsprozess verwandelt, der bei großen, dickwandigen Teilen Toleranzen von ±0,1 mm halten kann. Metallspinnen lässt sich auf mehreren Arten von Drückmaschinen und mit verschiedenen Umformoperationen durchführen; erst die richtige Kombination liefert Präzision und Effizienz.
Drückmaschinen für das Metallspinnen
Drückmaschinen für das Metallspinnen werden im Allgemeinen in drei Kategorien eingeteilt: manuell, hydraulisch unterstützt und automatisch. Die Klassifizierung beschreibt, wie die Umformkraft erzeugt und gesteuert wird, und sie ist der größte Einzelfaktor für Präzision, Wiederholgenauigkeit und Durchsatz eines Betriebs.
Manuelle Drückmaschinen
Manuelle Drückmaschinen verarbeiten flache Ronden mit Durchmessern von 1,0″ bis 72″ (etwa 25 mm bis 1.830 mm). Ein erfahrener Bediener formt das Metall mit einem Drückwerkzeug — einer handgeführten Rolle, einem Drücklöffel oder Hebel — und steuert dabei sowohl die Spindeldrehzahl als auch die Umformkraft nach Gefühl. Der Bediener spürt Korn, Härte und Fließwilligkeit des Metalls in eine bestimmte Richtung und bearbeitet das Material mit präzisen, schrittweisen Bewegungen statt mit roher Kraft.
Damit eignet sich das manuelle Drücken für eine große Bandbreite an Rondengrößen sowie für filigrane Arbeiten in kleinen Stückzahlen: Prototypen, Einzelstücke, dekorative und architektonische Teile, große parabolische Formen und kurze Serien. Die Werkzeuge sind günstig — Dorne aus Holz oder Weichstahl sind üblich — und die Rüstzeit ist kurz, sodass manuelles Drücken bei sehr kleinen Serien oft wirtschaftlicher ist als das Programmieren einer CNC-Maschine. Seine Grenzen liegen in Effizienz und Gleichmäßigkeit: Der Ausstoß hängt vom Können des Bedieners ab, und die Wiederholgenauigkeit von Teil zu Teil erreicht keine automatisierte Maschine.
Hydraulisch unterstütztes Drücken
Das hydraulisch unterstützte Drücken verbindet manuelles Drücken mit Hydraulikzylindern. Der Bediener führt das Drückwerkzeug weiterhin und steuert die Abfolge, doch die Maschine liefert einen großen Teil der Umformkraft hydraulisch. Dadurch lassen sich festere Metalle — Edelstahl, hochfeste Legierungen und größere Blechdicken — umformen, die eine rein manuelle Maschine nicht bewältigt. Es ist ideal für größere, dickere Teile, bei denen die Umformkräfte hoch sind, eine vollständige CNC-Programmierung aber nicht gerechtfertigt ist.
In der Praxis nehmen hydraulisch unterstützte Maschinen die Mitte ein: leistungsfähiger und gleichmäßiger als das Handdrücken, aber günstiger und flexibler als eine vollautomatische Zelle. Sie werden dort breit eingesetzt, wo ein Betrieb zähe Werkstoffe in kleinen bis mittleren Serien umformen oder ein Teil vor dem Fertigbearbeiten vorformen muss.
Automatisches Drücken
Das automatische Drücken nutzt CNC-gesteuerte Drehmaschinen, die den Prozess automatisieren und Präzision, Gleichmäßigkeit und Produktionseffizienz verbessern. Ein Bediener programmiert Rollenbahn, Vorschub, Spindeldrehzahl und Umformfolge; die Maschine wiederholt dies exakt und bringt vorgegebene hydraulische Kräfte über vorgegebene Zeiten an genau definierten Punkten der Ronde auf.
Die Vorteile des automatischen CNC-Metallspinnens sind:
- Hohe Wiederholgenauigkeit — jedes Teil erfährt identische Umformbedingungen, wodurch Unterschiede zwischen Bedienern entfallen
- Enge Toleranzen — moderne Maschinen halten ±0,1 mm bei Durchmesser und Höhe, mit hervorragender Wanddickenkontrolle
- Kurze Zykluszeiten — Programme lassen sich speichern, zwischen Maschinen übertragen und für künftige Serien optimieren
- Vollautomatisierung — moderne Zellen können Ronden einlegen, das Teil formen, Kanten trimmen oder fertigbearbeiten und das Bauteil auswerfen
- CAD/CAM-Integration — Werkzeugkonturen lassen sich importieren und vor dem Zerspanen per Simulation prüfen
Das automatische Drücken ist die richtige Wahl für Teile in hoher Stückzahl oder mit hoher Präzision, und es ist der Grund, warum CNC-Metallspinnen heute die industrielle Produktion dominiert. Für einen einzelnen Prototypen ist es weniger wirtschaftlich, da Programmier- und Rüstzeit die Einsparungen übersteigen können.
Verfahren des Metallspinnens
Vier Hauptverfahren prägen das Metallspinnen: konventionelles Drücken, Abstreckdrücken (Shear Spinning), Vorformlinge und Kantenbehandlung. Jedes Verfahren wirkt anders auf Wanddicke und Bauteilgeometrie, sodass die Wahl der Zeichnung folgt — nicht der Maschine.
Konventionelles Drücken
Beim konventionellen Drücken wird das Metall in mehreren Durchgängen von einer Rolle über eine rotierende Ronde geformt, wodurch symmetrische Formen wie Schalen, Becher, Kuppeln und gewölbte Böden entstehen. Die Ronde wird geschmiert, zwischen Dorn und Reitstock gespannt und mit einer auf Werkstoff, Durchmesser und Dicke abgestimmten Drehzahl gedreht. Die Rolle folgt dann einer programmierten Bahn — meist von der Mitte nach außen oder vom Rand nach innen — und führt eine Reihe von Vorwärts-, Rückwärts- und Glättdurchgängen aus, von denen jeder das Metall ein Stück näher an den Dorn drückt.
Das Kennzeichen des konventionellen Drückens ist, dass die Wanddicke nahe an der ursprünglichen Rondendicke bleibt; das Metall wird umverteilt und nicht gezielt verdünnt. Das macht es sehr vielseitig und kostengünstig: Es eignet sich für flache achsensymmetrische Teile, benötigt nur leichte Werkzeuge und liefert eine hervorragende Oberfläche, sobald die abschließenden Glättdurchgänge Wellen, Rückfederung und Eigenspannungen einebnen.
Abstreckdrücken (Shear Spinning)
Das Abstreckdrücken, auch Scherdrücken oder Shear Forming genannt, erzeugt in einem einzigen Durchgang präzise konische oder zylindrische Formen ohne übermäßige Verdünnung. Anders als beim konventionellen Drücken wird die Wanddicke bewusst reduziert, während der ursprüngliche Rondendurchmesser erhalten bleibt, und die Geometrie folgt dem Sinusgesetz: Die endgültige Wanddicke entspricht der Ausgangsdicke der Ronde multipliziert mit dem Sinus des halben Kegelwinkels. Die Scherwinkel liegen typisch zwischen 12° und 18°, sodass rein zylindrische Formen nicht allein durch Abstreckdrücken entstehen.
Da das Metall in einem kontrollierten Durchgang unter hoher Axialkraft auf den Dorn gestreckt wird, ist das Abstreckdrücken sehr genau und effizient, und die starke Kaltverfestigung macht das Teil fester und ermüdungsbeständiger als die Ronde. Es ist der bevorzugte Weg für dünnwandige Kegel, Nasenkegel, Raketenhüllen und Druckbehälterkuppeln. Wo ein langer, dünnwandiger Hohlzylinder statt eines Kegels gefordert ist, wird dieselbe Technologiefamilie durch das Fließdrücken (Rohrdrücken) erweitert, das die Wanddicke um 50–80 % reduziert und dabei eine rohrförmige Ronde verlängert.
Vorformlinge
Vorformlinge sind vorgeformte Ronden aus Blech, Messing, Aluminium oder Kupfer, die statt einer flachen Scheibe als Ausgangspunkt für das Drücken dienen. Ein Vorformling optimiert den Materialeinsatz und verbessert die Wiederholgenauigkeit: Die Ronde liegt näher an der Fertiggeometrie, es wird weniger Material verdrängt, es sind weniger Durchgänge nötig, und die Wanddickenverteilung ist von Teil zu Teil gleichmäßiger.
Vorformlinge sind besonders in drei Situationen wertvoll — bei tiefen Zügen, bei denen eine flache Scheibe übermäßig dünn oder faltig würde, bei Teilen mit verstärktem Boden oder Ansatz, der erhalten bleiben muss, und bei Serien, in denen Rondenkosten und Ausschuss ins Gewicht fallen. Ein Vorformling verlagert einen Teil der Umformarbeit nach vorgelagert; er tauscht eine etwas komplexere Ronde gegen einen kürzeren, stabileren Drückzyklus.
Kantenbehandlung
Die Kantenbehandlung umfasst das Trimmen und Fertigbearbeiten des Randes eines gedrückten Teils. Das Metallspinnen hinterlässt meist scharfe, ausgefranste oder ungleichmäßige Kanten, daher wird das Teil mit einem scharfen Schneidwerkzeug auf Endhöhe und Enddurchmesser getrimmt, um Grate zu entfernen, eine saubere, gleichmäßige Kante zu schaffen und die Spezifikationen einzuhalten.
Das Trimmen ist nur der erste Schritt. Je nach Anwendung wird die Kante anschließend zur Verstärkung gebördelt, zur Sicherheit gerollt oder umgelegt, oder gebördelt bzw. geflanscht, damit das Bauteil mit einem anderen Teil verbunden werden kann. Ein glatter, gerundeter, maßhaltiger Rand verbessert sowohl die Sicherheit als auch die Leistung des metallgedrückten Teils und wird häufig im selben Auftrag poliert, passiviert oder beschichtet.
Die richtige Art des Metallspinnens wählen
Diese Vielfalt an Drückverfahren erlaubt es Herstellern, den am besten geeigneten Prozess nach Werkstoff, Form, Genauigkeitsanforderungen und Stückzahl zu wählen. Als Faustregel gilt:
- Prototypen, Einzelstücke und komplexe Formen → manuelles oder hydraulisch unterstütztes Drücken
- Teile in hoher Stückzahl und mit hoher Präzision → automatisches CNC-Drücken
- Konstante Wanddicke, flache achsensymmetrische Formen → konventionelles Drücken
- Dünnwandige Kegel und konische Bauteile → Abstreckdrücken (Shear Spinning)
- Lange, dünnwandige Zylinder → Fließdrücken (Rohrdrücken)
- Tiefe Züge, verstärkte Böden und materialkritische Teile → Vorformlinge
- Jedes fertige Teil → Trimmen plus passende Kantenbehandlung
Der kosteneffektivste Weg ist selten der offensichtlichste. Die gemeinsame Betrachtung von Zeichnung, Werkstoff, Toleranzkette und Jahresvolumen zeigt meist, ob das Teil handgedrückt, hydraulisch unterstützt oder auf einer CNC-Maschine programmiert werden sollte — und welches Umformverfahren das Leistungsziel zu den geringsten Gesamtkosten erreicht.
Fazit
Von manuellen Drehmaschinen für eine 1-Zoll-Ronde bis zu automatischen CNC-Maschinen, die Teile von über zwei Metern Durchmesser formen, deckt das Metallspinnen eine bemerkenswerte Bandbreite ab. Die drei Maschinentypen — manuell, hydraulisch unterstützt und automatisch — bestimmen das Niveau von Präzision und Effizienz, während die vier Verfahren — konventionelles Drücken, Abstreckdrücken, Vorformlinge und Kantenbehandlung — Geometrie und Wanddickenergebnis festlegen. Zusammen ermöglichen sie Herstellern starke, leichte, nahtlose metallgedrückte Bauteile aus Aluminium, Edelstahl, Kohlenstoffstahl, Kupfer, Messing, Titan, Inconel und Hastelloy — mit Toleranzen, die konkurrierende Umformverfahren wirtschaftlich nicht erreichen.


