
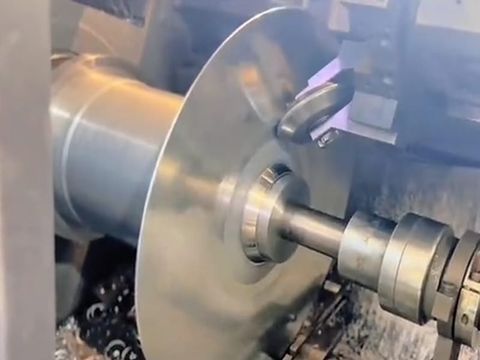
Разновидности ротационной вытяжки металла
Узнайте о различных видах ротационной вытяжки металла и их применении в современном производстве. Ротационная вытяжка металла — также называемая ротационным формованием или давильной обработкой — это безотходный процесс обработки металлов давлением, который превращает плоскую металлическую заготовку в бесшовную осесимметричную деталь. В этом руководстве процесс рассмотрен с двух сторон: по типу оборудования — ручные, с гидравлическим усилением и автоматические давильные станки, и по операции — обычная ротационная вытяжка, ротационная вытяжка со сдвигом (shear spinning), предварительные заготовки и обработка кромки. Вместе они показывают, как производители подбирают способ формовки металлической детали под материал, геометрию, требования к точности и объём выпуска.
Что такое ротационная вытяжка металла?
Ротационная вытяжка металла, также известная как ротационное формование, формовка металла вращением, давильная обработка или обработка металлов давлением, — это холодный безотходный процесс, при котором плоскую круглую заготовку зажимают на вращающейся оправке и раскручивают на высокой скорости, а ролик или формообразующий инструмент постепенно прижимает металл к контуру оправки. Инструмент никогда не снимает материал — он перемещает металл в ходе непрерывной локальной пластической деформации, поэтому заготовка превращается в полую бесшовную вращательно-симметричную деталь: чашу, конус, цилиндр, полусферу, купол, выпуклое днище или корпус.
Основной принцип неизменен: оправка задаёт внутреннюю геометрию, ролик — наружную, а зазор между ними определяет конечную толщину стенки. Поскольку деформация в каждый момент сосредоточена в небольшой зоне контакта, ротационная вытяжка требует значительно меньших усилий, чем прессование или глубокая вытяжка той же детали, — поэтому сравнительно лёгкая, не специальная оснастка позволяет получать детали диаметром в несколько метров.
Самому ремеслу уже много веков — ранние образцы относят к ручным токарным станкам из гробницы египетского фараона, — но современная ротационная вытяжка с ЧПУ превратила его в воспроизводимый, управляемый данными производственный процесс, способный выдерживать допуски ±0,1 мм на крупных толстостенных деталях. Ротационную вытяжку можно выполнять на разных типах станков и с помощью нескольких операций формообразования; именно правильное сочетание обеспечивает точность и эффективность.
Давильные станки для ротационной вытяжки
Давильные станки для ротационной вытяжки обычно делят на три категории: ручные, с гидравлическим усилением и автоматические. Эта классификация описывает, как создаётся и контролируется усилие формообразования, и это главный фактор точности, повторяемости и производительности предприятия.
Ручные давильные станки
Ручные давильные станки обрабатывают плоские заготовки диаметром от 1,0″ до 72″ (примерно от 25 мм до 1 830 мм). Опытный оператор формует металл инструментом — роликом с ручным управлением, давильником («ложкой») или рычагом, — контролируя и частоту вращения шпинделя, и усилие формообразования на ощупь. Оператор чувствует структуру, твёрдость и податливость металла в нужном направлении и обрабатывает материал точными, постепенными движениями, а не грубой силой.
Поэтому ручная вытяжка подходит для широкого диапазона размеров заготовок и для сложных работ малыми сериями: прототипы, единичные детали, декоративные и архитектурные элементы, крупные параболические формы и короткие партии. Оснастка недорога — часто используют оправки из дерева или мягкой стали, — а переналадка быстра, поэтому ручная вытяжка нередко выгоднее программирования станка с ЧПУ для очень короткой партии. Её ограничение — эффективность и стабильность: результат зависит от квалификации оператора, а повторяемость от детали к детали не сравнится с автоматизированным станком.
Ротационная вытяжка с гидравлическим усилением
Ротационная вытяжка с гидравлическим усилением сочетает ручную вытяжку с гидроцилиндрами. Оператор по-прежнему ведёт инструмент и управляет последовательностью, но машина обеспечивает значительную часть усилия формообразования гидравлически. Это позволяет формовать более прочные металлы — нержавеющую сталь, высокопрочные сплавы и более толстый прокат, — с которыми чисто ручной станок не справляется. Такое оборудование идеально для крупных, толстых деталей, где усилия формообразования велики, но полное программирование с ЧПУ не оправдано.
На практике станки с гидравлическим усилением занимают промежуточное положение: они мощнее и стабильнее ручной вытяжки, но дешевле и гибче полностью автоматической ячейки. Их широко применяют там, где нужно формовать вязкие материалы в малых и средних партиях или предварительно формовать деталь перед чистовой обработкой.
Автоматическая ротационная вытяжка
Автоматическая вытяжка использует станки с ЧПУ, которые автоматизируют процесс, повышая точность, стабильность и производительность. Оператор программирует траекторию ролика, подачу, частоту вращения шпинделя и последовательность формообразования; затем машина точно повторяет её, прикладывая заданные гидравлические усилия в заданные моменты в точных точках заготовки.
Преимущества автоматической вытяжки с ЧПУ:
- Высокая повторяемость — каждая деталь получает идентичные условия формообразования, что исключает разброс между операторами
- Жёсткие допуски — современные станки выдерживают ±0,1 мм по диаметру и высоте при превосходном контроле толщины стенки
- Короткое время цикла — программы можно хранить, переносить между станками и дорабатывать для будущих запусков
- Полная автоматизация — современные ячейки способны загружать заготовки, формовать деталь, обрезать или обрабатывать кромки и выгружать готовое изделие
- Интеграция CAD/CAM — контуры инструмента можно импортировать и проверять моделированием до начала обработки металла
Автоматическая вытяжка — правильный выбор для крупносерийных или высокоточных деталей, и именно поэтому ротационная вытяжка с ЧПУ сегодня доминирует в промышленном производстве. Для единичного прототипа она менее выгодна: время программирования и наладки может превысить экономию.
Операции ротационной вытяжки
Четыре основные операции определяют ротационную вытяжку: обычная, со сдвигом (shear), предварительные заготовки и обработка кромки. Каждая даёт разный результат по толщине стенки и геометрии детали, поэтому выбор диктует чертёж, а не станок.
Обычная ротационная вытяжка
При обычной ротационной вытяжке металл формуется роликом по вращающейся заготовке за несколько проходов, образуя симметричные формы — чаши, стаканы, купола и выпуклые днища. Заготовку смазывают, зажимают между оправкой и задней бабкой и вращают со скоростью, подобранной под материал, диаметр и толщину. Затем ролик идёт по заданной траектории — обычно от центра к краю или от кромки к центру, — выполняя серию прямых, обратных и выглаживающих проходов, каждый из которых прижимает металл немного ближе к оправке.
Отличительная черта обычной вытяжки — толщина стенки остаётся близкой к исходной толщине заготовки; металл перераспределяется, а не намеренно утоняется. Это делает способ универсальным и экономичным: он подходит для неглубоких осесимметричных деталей, требует лишь лёгкой оснастки и даёт превосходную поверхность, как только финальные выглаживающие проходы сглаживают волнистость, пружинение и остаточные напряжения.
Ротационная вытяжка со сдвигом (Shear Spinning)
Ротационная вытяжка со сдвигом, также называемая shear forming, создаёт точные конические или цилиндрические формы за один проход без чрезмерного утонения. В отличие от обычной вытяжки, толщина стенки намеренно уменьшается при сохранении исходного диаметра заготовки, а геометрия подчиняется синусному закону: конечная толщина стенки равна начальной толщине заготовки, умноженной на синус половинного угла конуса. Углы сдвига обычно составляют от 12° до 18°, поэтому чисто цилиндрические формы одной вытяжкой со сдвигом получить нельзя.
Поскольку металл растягивается на оправке за один контролируемый проход под высоким осевым усилием, вытяжка со сдвигом очень точна и эффективна, а интенсивное наклёпывание делает деталь прочнее и устойчивее к усталости, чем заготовка. Это предпочтительный путь для тонкостенных конусов, головных обтекателей, корпусов ракет и днищ сосудов под давлением. Там, где требуется длинный тонкостенный полый цилиндр, а не конус, то же семейство технологий расширяется ротационным обкатыванием (flow forming / tube spinning), которое уменьшает толщину стенки на 50–80 %, удлиняя трубчатую заготовку.
Предварительные заготовки (Preforms)
Предварительные заготовки — это предварительно сформованные заготовки из листового металла, латуни, алюминия или меди, которые используют как исходную точку для вытяжки вместо плоского диска. Подача предварительной заготовки оптимизирует расход материала и повышает повторяемость: заготовка ближе к готовой геометрии, поэтому перемещается меньше металла, требуется меньше проходов, а распределение толщины стенки становится стабильнее от детали к детали.
Предварительные заготовки особенно ценны в трёх случаях — при глубокой вытяжке, где плоский диск чрезмерно утоняется или образует складки, для деталей с утолщённым днищем или бобышкой, которые нужно сохранить, и в серийном производстве, где существенны стоимость заготовки и отходы. По сути, предварительная заготовка переносит часть формообразующей работы на более ранний этап, обменивая чуть более сложную заготовку на более короткий и стабильный цикл вытяжки.
Обработка кромки
Обработка кромки охватывает обрезку и отделку кромки вытянутой детали. Ротационная вытяжка обычно оставляет острые, рваные или неровные кромки, поэтому деталь обрезают до конечной высоты и диаметра острым отрезным инструментом, чтобы удалить заусенцы, получить чистую ровную кромку и обеспечить соответствие техническим требованиям.
Обрезка — лишь первый шаг. В зависимости от применения кромку затем отбортовывают для прочности, закатывают или подгибают для безопасности либо отбортовывают под фланец, чтобы деталь соединялась с другой. Гладкая, скруглённая, размерно стабильная кромка повышает и безопасность, и эксплуатационные качества вытянутой детали, и часто её полируют, пассивируют или покрывают в рамках того же заказа.
Как выбрать подходящий вид ротационной вытяжки
Такое разнообразие способов вытяжки позволяет производителям выбирать наиболее подходящий процесс в зависимости от материала, формы, требований к точности и объёма выпуска. Практическое правило:
- Прототипы, единичные изделия и сложные формы → ручная или вытяжка с гидравлическим усилением
- Крупносерийные высокоточные детали → автоматическая вытяжка с ЧПУ
- Постоянная толщина стенки, неглубокие осесимметричные формы → обычная ротационная вытяжка
- Тонкостенные конусы и конические детали → вытяжка со сдвигом (shear spinning)
- Длинные тонкостенные цилиндры → ротационное обкатывание (flow forming / tube spinning)
- Глубокая вытяжка, утолщённые днища и материалокритичные детали → предварительные заготовки
- Любая готовая деталь → обрезка плюс подходящая обработка кромки
Наиболее экономичный путь редко бывает самым очевидным. Совместный анализ чертежа, материала, размерной цепи допусков и годового объёма обычно показывает, какой должна быть деталь — ручной, с гидравлическим усилением или программной на станке с ЧПУ, — и какая операция формообразования обеспечит требуемые характеристики при наименьшей суммарной стоимости.
Заключение
От ручных станков под заготовку в 1 дюйм до автоматических станков с ЧПУ, формующих детали более двух метров в поперечнике, ротационная вытяжка охватывает удивительно широкий диапазон возможностей. Три типа станков — ручные, с гидравлическим усилением и автоматические — задают уровень точности и эффективности, а четыре операции — обычная вытяжка, вытяжка со сдвигом, предварительные заготовки и обработка кромки — определяют геометрию и результат по толщине стенки. Вместе они позволяют производителям выпускать прочные, лёгкие, бесшовные вытянутые детали из алюминия, нержавеющей стали, углеродистой стали, меди, латуни, титана, инконеля и хастеллоя — с допусками, которых конкурирующие процессы обработки металлов давлением экономично не достигают.


