
Les différents types de formage par rotation
Découvrez les différents types de repoussage des métaux et leurs applications dans l'industrie manufacturière moderne. Le repoussage des métaux — également appelé formage par rotation ou tournage des métaux — est un procédé de formage sans enlèvement de copeaux qui transforme une ébauche métallique plate en une pièce sans soudure et à symétrie axiale. Ce guide décompose le procédé de deux manières : par type de machine, en abordant les tours de repoussage manuels, assistés et automatiques, et par type d'opération, en couvrant le repoussage conventionnel, le repoussage par cisaillement, les préformes et le traitement des bords. Ensemble, ces deux approches expliquent comment les fabricants adaptent une pièce repoussée à son matériau, à sa géométrie, à ses exigences de précision et à son volume de production.
Qu'est-ce que le repoussage des métaux ?
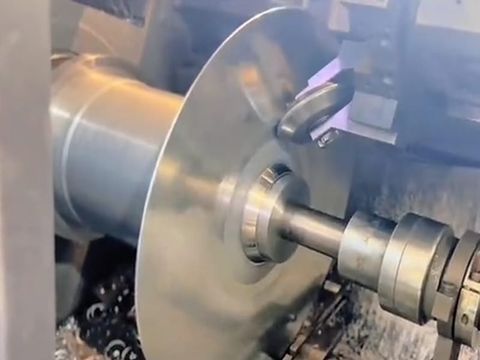
Le repoussage métallique, également appelé formage par rotation, formage par repoussage, tournage des métaux ou formage des métaux, est un procédé à froid et sans enlèvement de copeaux dans lequel une ébauche circulaire plate est serrée contre un mandrin rotatif et mise en rotation à grande vitesse, tandis qu'un rouleau ou un outil de formage presse progressivement le métal contre le contour du mandrin. L'outil n'enlève jamais de matière : il déplace le métal par une déformation plastique continue et localisée, de sorte que l'ébauche se transforme en une pièce creuse, sans soudure et à symétrie de révolution, telle qu'un bol, un cône, un cylindre, un hémisphère, un dôme, une fond de cuve ou un boîtier.
Le principe de base est toujours le même : le mandrin définit la géométrie intérieure, le rouleau définit la géométrie extérieure, et l'écart entre les deux détermine l'épaisseur finale de la paroi. La déformation étant concentrée à tout instant dans une petite zone de contact, le repoussage nécessite des forces de formage bien inférieures à celles requises pour l’emboutissage ou l’emboutissage profond d’une même pièce ; c’est pourquoi un outillage relativement léger et non spécifique permet de produire des composants de plusieurs mètres de diamètre.
Ce procédé artisanal remonte à plusieurs siècles — on a retrouvé des exemples anciens de tours à commande manuelle dans la tombe d’un pharaon égyptien —, mais le repoussage CNC moderne en a fait un procédé de fabrication reproductible et piloté par des données, capable de respecter des tolérances de ±0,1 mm sur des pièces de grande taille et à forte épaisseur. Le repoussage des métaux peut être réalisé sur plusieurs types de tours et par le biais de diverses opérations de formage ; c’est le choix de la bonne combinaison qui garantit précision et efficacité.
Tours de repoussage des métaux
Les tours de repoussage des métaux sont généralement classés en trois catégories : manuels, assistés et automatiques. Cette classification décrit la manière dont la force de formage est générée et contrôlée ; elle constitue le facteur le plus déterminant pour la précision, la répétabilité et le rendement qu'un atelier peut offrir.
Tours à filer manuels
Les tours à tournage manuel permettent de travailler des ébauches plates d'un diamètre compris entre 1,0″ et 72″ (soit environ 25 mm à 1 830 mm). Un opérateur expérimenté façonne le métal à l’aide d’un outil de formage — un rouleau, une cuillère ou un levier guidé à la main — tout en contrôlant à l’instinct la vitesse de rotation de la broche et la force de formage. L’opérateur perçoit le grain du métal, sa dureté et sa facilité à se déplacer dans une direction donnée, et travaille le matériau par des mouvements précis et progressifs plutôt que par la force brute.
Le tournage manuel convient donc à une large gamme de tailles d’ébauches et aux travaux complexes en petites séries : prototypes, pièces uniques, éléments décoratifs et architecturaux, grandes formes paraboliques et petites séries de production. L'outillage est peu coûteux — on utilise couramment des mandrins en bois ou en acier doux — et la mise en place est rapide ; le tournage manuel s'avère donc souvent plus économique que la programmation d'une machine CNC pour une très petite série. Ses limites résident dans l'efficacité et la régularité : le rendement dépend de la compétence de l'opérateur, et la répétabilité d'une pièce à l'autre ne peut rivaliser avec celle d'une machine automatisée.
Filage assisté
Le tournage assisté associe le tournage manuel à des vérins hydrauliques. L'opérateur continue de guider l'outil de formage et de contrôler la séquence, mais la machine fournit une grande partie de la force de formage par voie hydraulique, ce qui permet de façonner des métaux plus résistants — acier inoxydable, alliages à haute résistance et épaisseurs plus importantes — qu'un tour purement manuel ne peut pas traiter. Elle est idéale pour les pièces plus grandes et plus épaisses où les charges de formage sont élevées, mais où une programmation CNC complète n’est pas justifiée.
Dans la pratique, les machines à assistance mécanique occupent une position intermédiaire : elles sont plus performantes et plus régulières que le tournage manuel, tout en étant moins coûteuses et plus flexibles qu'une cellule entièrement automatisée. Elles sont largement utilisées lorsque l'atelier doit usiner des matériaux résistants en petites ou moyennes séries, ou encore pour réaliser l'ébauche d'une pièce avant la finition.
Filage automatique
Le tournage automatique fait appel à des tours à commande numérique (CNC) qui automatisent le processus, améliorant ainsi la précision, l'uniformité et l'efficacité de la production. Un opérateur programme la trajectoire du rouleau, la vitesse d'avance, la vitesse de rotation de la broche et la séquence de formage ; la machine répète ensuite ces opérations à l'identique, en appliquant des forces hydrauliques prédéterminées pendant des durées prédéfinies à des points précis de l'ébauche.
Parmi les avantages du filage CNC automatique, on peut citer :
- Haute répétabilité : chaque pièce est soumise à des conditions de formage identiques, ce qui élimine les variations d'un opérateur à l'autre
- Tolérances serrées — les machines de pointe garantissent une précision de ±0,1 mm en diamètre et en hauteur, avec un excellent contrôle de l'épaisseur des parois
- Temps de cycle courts — les programmes peuvent être enregistrés, transférés d'une machine à l'autre et optimisés en vue de futurs cycles de production
- Automatisation complète : les cellules modernes peuvent charger les ébauches, former la pièce, découper ou finir les bords, puis éjecter la pièce finie
- Intégration CAO/FAO — les contours d'outils peuvent être importés et validés par simulation avant l'usinage du métal
Le repoussage automatique est la solution idéale pour les pièces produites en grande série ou nécessitant une grande précision, et c'est la raison pour laquelle le repoussage de métal à commande numérique domine désormais la production industrielle. Cette technique s'avère moins rentable pour un prototype unique, car le temps consacré à la programmation et à la mise en place peut l'emporter sur les économies réalisées.
Opérations de repoussage des métaux
Le repoussage des métaux se décline en quatre opérations principales : le repoussage classique, le repoussage par cisaillement, la fabrication de préformes et le traitement des bords. Chaque opération a une incidence différente sur l'épaisseur de paroi et la géométrie de la pièce ; le choix dépend donc du plan plutôt que de la machine.
Filage traditionnel
Dans le repoussage conventionnel, le métal est façonné par un rouleau qui passe à plusieurs reprises sur une ébauche en rotation, formant ainsi des formes symétriques telles que des bols, des tasses, des dômes et des fonds bombés. L'ébauche est lubrifiée, serrée entre le mandrin et la poupée mobile, puis mise en rotation à une vitesse adaptée au matériau, au diamètre et à l'épaisseur. Le rouleau suit alors une trajectoire programmée — généralement du centre vers l’extérieur ou du bord vers l’intérieur — en effectuant une série de passages vers l’avant, vers l’arrière et de dressage, chacun rapprochant un peu plus le métal du mandrin.
La particularité du repoussage conventionnel réside dans le fait que l'épaisseur de la paroi reste proche de celle de l'ébauche d'origine ; le métal est redistribué plutôt que délibérément aminci. Cela rend ce procédé très polyvalent et économique : il convient aux pièces axisymétriques de faible profondeur, ne nécessite qu'un outillage léger et offre un excellent état de surface une fois que les dernières passes de dressage ont éliminé les ondulations, le retour élastique et les contraintes résiduelles.
Filage par cisaillement
Le formage par cisaillement, également appelé formage par cisaillement, permet d'obtenir des formes coniques ou cylindriques précises en un seul passage, sans amincissement excessif. Contrairement au formage conventionnel, l'épaisseur de paroi est réduite intentionnellement tout en conservant le diamètre initial de l'ébauche, et la géométrie obéit à la loi du sinus : l'épaisseur finale de la paroi est égale à l'épaisseur initiale de l'ébauche multipliée par le sinus du demi-angle du cône. Les angles de cisaillement varient généralement entre 12° et 18° ; par conséquent, il n’est pas possible de produire des formes purement cylindriques par le seul formage par cisaillement.
Comme le métal est étiré sur le mandrin en un seul passage contrôlé sous une force axiale élevée, le formage par cisaillement est un procédé très précis et efficace ; l’écrouissage intense qui en résulte confère à la pièce une résistance mécanique et une résistance à la fatigue supérieures à celles de l’ébauche. C’est la méthode privilégiée pour la fabrication de cônes à paroi mince, de cônes de nez, de carénages de fusées et de dômes de récipients sous pression. Lorsqu’il s’agit de réaliser un cylindre creux long à paroi mince plutôt qu’un cône, cette même famille de technologies est complétée par le formage par fluage (tubage par rotation), qui réduit l’épaisseur de paroi de 50 à 80 % tout en allongeant une ébauche tubulaire.
Préformes
Les préformes sont des ébauches préformées en tôle, en laiton, en aluminium ou en cuivre qui servent de point de départ au repoussage, à la place d’un disque plat. L'utilisation d'une préforme dans le processus permet d'optimiser l'utilisation de la matière et d'améliorer la répétabilité : l'ébauche étant plus proche de la géométrie finale, le déplacement de matière est moindre, le nombre de passes nécessaires est réduit et la répartition de l'épaisseur de paroi obtenue est plus homogène d'une pièce à l'autre.
Les préformes sont particulièrement utiles dans trois situations : les emboutissages profonds où un disque plat risquerait de s'amincir ou de se plisser excessivement, les pièces présentant une base ou un bossage épaissi qu'il faut préserver, et les séries de production où le coût des ébauches et les rebuts sont importants. En effet, une préforme déplace une partie du travail de formage en amont, en échangeant une ébauche légèrement plus complexe contre un cycle de rotation plus court et plus stable.
Traitement des bords
Le traitement des bords désigne la découpe et la finition du bord d'une pièce obtenue par repoussage. Le repoussage métallique laisse généralement des bords tranchants, irréguliers ou inégaux ; la pièce est donc découpée à sa hauteur et à son diamètre définitifs à l'aide d'un outil de découpe tranchant afin d'éliminer les bavures, d'obtenir un bord net et régulier et de garantir le respect des spécifications.
La découpe n'est que la première étape. En fonction de l'application, le bord est ensuite bourré pour plus de résistance, recourbé ou ourlé pour des raisons de sécurité, ou encore bordé afin que la pièce puisse s'assembler avec une autre. Un bord lisse, arrondi et aux dimensions constantes améliore à la fois la sécurité et les performances de la pièce métallique formée par repoussage ; cette opération est souvent suivie d’un polissage, d’une passivation ou d’un revêtement dans le cadre de la même commande.
Choisir le bon type de formage par rotation
Cette diversité de méthodes de filage permet aux fabricants de choisir le procédé le plus adapté en fonction du matériau, de la forme, des exigences de précision et du volume de production. En règle générale :
- Prototypes, pièces uniques et formes complexes → tournage manuel ou assisté
- Pièces à grand volume et haute précision → tournage CNC automatique
- Épaisseur de paroi constante, formes axisymétriques peu profondes → filage classique
- Cônes à paroi mince et pièces coniques → filage par cisaillement
- Cylindres longs à paroi mince → formage par fluage (tournage de tubes)
- Emboutissages profonds, bases épaissies et pièces critiques du point de vue des matériaux → préformes
- Toute pièce finie → découpe et traitement des bords approprié
La solution la plus rentable est rarement la plus évidente. L'examen conjoint du plan, du matériau, de l'accumulation des tolérances et du volume annuel permet généralement de déterminer si la pièce doit être tournée à la main, à l'aide d'un système assisté ou sur un tour à commande numérique (CNC) — et quelle opération de formage permettra d'atteindre l'objectif de performance au coût total le plus bas.
Conclusion
Des tours manuels conçus pour des ébauches d’un pouce aux machines CNC automatiques permettant de fabriquer des pièces de plus de deux mètres de diamètre, le repoussage des métaux offre une gamme de capacités remarquable. Les trois types de tours — manuels, assistés et automatiques — déterminent le niveau de précision et d’efficacité, tandis que les quatre opérations — formage conventionnel, formage par cisaillement, préformes et traitement des bords — définissent la géométrie et l’épaisseur de paroi obtenues. Combinées, ces techniques permettent aux fabricants de produire des composants métalliques repoussés, solides, légers et sans soudure, à partir d’aluminium, d’acier inoxydable, d’acier au carbone, de cuivre, de laiton, de titane, d’Inconel et d’Hastelloy, avec des tolérances que les procédés concurrents de formage des métaux ne peuvent égaler de manière rentable.


