
Diferentes tipos de repulsado de metales
Descubre los distintos tipos de repujado de metales y sus aplicaciones en la fabricación moderna. El repujado de metales —también denominado conformado por rotación o torneado de metales— es un proceso de conformado de metales sin arranque de viruta que transforma una pieza plana de metal en una pieza sin costuras y axialmente simétrica. Esta guía desglosa el proceso de dos maneras: por máquina —abarcando los tornos de repujado manuales, asistidos y automáticos— y por operación —abarcando el repujado convencional, el repujado por cizallamiento, las preformas y el tratamiento de bordes—. En conjunto, explican cómo los fabricantes adaptan un componente repujado a su material, geometría, requisitos de precisión y volumen de producción.
¿Qué es el torneado de metales?
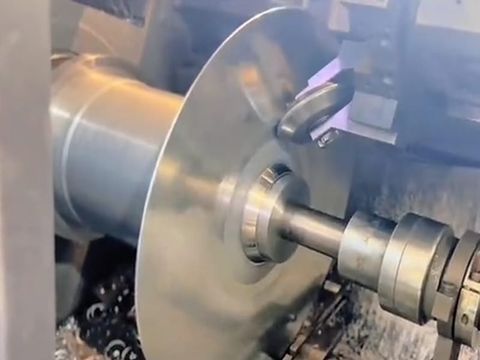
El torneado por rotación, también conocido como conformado por rotación, conformado por torneado, torneado de metales o conformado de metales, es un proceso en frío y sin virutas en el que una pieza en bruto circular plana se sujeta contra un mandril giratorio y se hace girar a alta velocidad, mientras que un rodillo o una herramienta de conformado presiona el metal progresivamente sobre el contorno del mandril. La herramienta nunca elimina material, sino que desplaza el metal mediante una deformación plástica continua y localizada, de modo que la pieza en bruto se convierte en una pieza hueca, sin costuras y con simetría rotacional, como un cuenco, un cono, un cilindro, un hemisferio, una cúpula, un fondo cóncavo o una carcasa.
El principio básico es siempre el mismo: el mandril define la geometría interior, el rodillo define la geometría exterior y el espacio entre ambos controla el espesor final de la pared. Dado que la deformación se concentra en una pequeña zona de contacto en todo momento, el torneado de metal requiere fuerzas de conformado mucho menores que el prensado o el embutido profundo de la misma pieza, razón por la cual se pueden fabricar componentes de varios metros de diámetro con utillaje relativamente ligero y no específico.
La técnica en sí tiene siglos de antigüedad —se han encontrado ejemplos antiguos de tornos manuales en la tumba de un faraón egipcio—, pero el torneado de metales moderno con CNC la ha convertido en un proceso de fabricación repetible y basado en datos, capaz de mantener tolerancias de ±0,1 mm en piezas grandes y de gran espesor. El repujado de metales puede realizarse en varios tipos de tornos y mediante diversas operaciones de conformado, y elegir la combinación adecuada es lo que garantiza la precisión y la eficiencia.
Tornos de torneado por rotación de metal
Los tornos de forjado de metal se clasifican generalmente en tres categorías: manuales, asistidos y automáticos. Esta clasificación describe cómo se genera y se controla la fuerza de conformado, y constituye el factor más importante en cuanto a la precisión, la repetibilidad y el rendimiento que puede ofrecer un taller.
Tornos manuales de filado
Los tornos de torneado manual trabajan con piezas en bruto planas de entre 1,0″ y 72″ (aproximadamente de 25 mm a 1.830 mm) de diámetro. Un operario experto da forma al metal utilizando una herramienta de conformado —un rodillo, una cuchara o una palanca guiados a mano— mientras controla tanto la velocidad del husillo como la fuerza de conformado a ojo. El operario percibe el grano del metal, su dureza y su facilidad para moverse en una dirección determinada, y trabaja el material con movimientos precisos y graduales, en lugar de recurrir a la fuerza bruta.
Esto hace que el torneado manual sea adecuado para una amplia gama de tamaños de piezas en bruto y para trabajos complejos de bajo volumen: prototipos, componentes únicos, piezas decorativas y arquitectónicas, grandes formas parabólicas y series de producción cortas. Las herramientas son económicas —es habitual utilizar mandriles de madera o de acero blando— y la puesta a punto es rápida, por lo que el torneado manual suele resultar más económico que programar una máquina CNC para una tirada muy corta. Su limitación radica en la eficiencia y la uniformidad: el resultado depende de la destreza del operario, y la repetibilidad entre piezas no puede igualar a la de una máquina automatizada.
Hilado asistido por motor
El torneado asistido combina el torneado manual con cilindros hidráulicos. El operario sigue guiando la herramienta de conformado y controlando la secuencia, pero la máquina proporciona gran parte de la fuerza de conformado de forma hidráulica, lo que permite dar forma a metales más resistentes —acero inoxidable, aleaciones de alta resistencia y calibres más gruesos— que un torno puramente manual no puede manejar. Es ideal para piezas más grandes y gruesas en las que las cargas de conformado son elevadas, pero no se justifica una programación CNC completa.
En la práctica, las máquinas asistidas por motor ocupan un término medio: son más eficaces y ofrecen un rendimiento más constante que el torneado manual, pero resultan más económicas y flexibles que una célula totalmente automática. Su uso está muy extendido en aquellos talleres que necesitan mecanizar materiales resistentes en lotes pequeños o medianos, o desbastar una pieza antes de su acabado.
Hilado automático
El torneado automático utiliza tornos controlados por CNC que automatizan el proceso, mejorando la precisión, la uniformidad y la eficiencia de la producción. Un operario programa la trayectoria del rodillo, la velocidad de avance, la velocidad del husillo y la secuencia de conformado; a continuación, la máquina repite estos pasos con exactitud, aplicando fuerzas hidráulicas predeterminadas durante tiempos predeterminados en puntos precisos de la pieza en bruto.
Entre las ventajas del hilado automático con CNC se incluyen:
- Alta repetibilidad: cada pieza se somete a condiciones de conformado idénticas, lo que elimina las variaciones entre operarios.
- Tolerancias estrictas: las máquinas avanzadas mantienen una tolerancia de ±0,1 mm en diámetro y altura, con un excelente control del espesor de las paredes
- Tiempos de ciclo rápidos: los programas se pueden guardar, transferir entre máquinas y perfeccionar para futuras ejecuciones
- Automatización completa: las células modernas pueden cargar piezas en bruto, dar forma a la pieza, recortar o acabar los bordes y expulsar el componente terminado.
- Integración CAD/CAM: los contornos de las herramientas se pueden importar y validar mediante simulación antes de cortar el metal
El repujado automático es la opción más adecuada para piezas de gran volumen o de alta precisión, y es la razón por la que el repujado de metal con CNC domina actualmente la producción industrial. Resulta menos rentable para un único prototipo, ya que el tiempo de programación y puesta a punto puede superar el ahorro obtenido.
Operaciones de torneado de metales
El repujado de metales se define por cuatro operaciones principales: convencional, por cizallamiento, de preformas y de tratamiento de bordes. Cada operación produce un resultado diferente en cuanto al espesor de la pared y la geometría de la pieza, por lo que la elección depende del plano y no de la máquina.
Hilado convencional
En el conformado por laminación convencional, el metal se moldea mediante un rodillo que pasa varias veces sobre una pieza en bruto giratoria, dando lugar a formas simétricas como cuencos, tazas, cúpulas y extremos cóncavos. La pieza en bruto se lubrica, se sujeta entre el mandril y el contrapunto y se hace girar a una velocidad adaptada al material, el diámetro y el espesor. A continuación, el rodillo sigue una trayectoria programada —normalmente desde el centro hacia fuera o desde el borde hacia dentro— realizando una serie de pasadas hacia delante, hacia atrás y de aplanado, cada una de las cuales empuja el metal un poco más hacia el mandril.
La característica distintiva del conformado por rotación convencional es que el espesor de la pared se mantiene cercano al espesor original de la pieza en bruto; el metal se redistribuye en lugar de reducirse deliberadamente. Esto lo convierte en un proceso muy versátil y rentable: es adecuado para piezas axialsimétricas de poca profundidad, solo requiere utillaje ligero y proporciona un excelente acabado superficial una vez que las pasadas finales de planado eliminan las ondulaciones, la recuperación elástica y las tensiones residuales.
Hilado por cizallamiento
El torneado por cizallamiento, también denominado conformado por cizallamiento, permite obtener formas cónicas o cilíndricas precisas en una sola pasada sin un adelgazamiento excesivo. A diferencia del conformado convencional, el espesor de la pared se reduce intencionadamente mientras se mantiene el diámetro original de la pieza en bruto, y la geometría sigue la ley del seno: el espesor final de la pared es igual al espesor inicial de la pieza en bruto multiplicado por el seno del semángulo del cono. Los ángulos de cizallamiento suelen oscilar entre 12° y 18°, por lo que no es posible producir formas puramente cilíndricas únicamente mediante el conformado por cizallamiento.
Dado que el metal se estira sobre el mandril en una sola pasada controlada bajo una elevada fuerza axial, el torneado por cizallamiento es un proceso de gran precisión y eficiencia, y el intenso endurecimiento por deformación hace que la pieza resulte más resistente y más resistente a la fatiga que la pieza en bruto. Es el método preferido para conos de pared delgada, conos de proa, carcasas de cohetes y cúpulas de recipientes a presión. Cuando se requiere un cilindro hueco largo y de paredes delgadas en lugar de un cono, esta misma familia de tecnologías se amplía mediante el conformado por flujo (torneado de tubos), que reduce el espesor de la pared entre un 50 % y un 80 % al tiempo que alarga la pieza en bruto tubular.
Preformas
Las preformas son piezas en bruto preconformadas de chapa metálica, latón, aluminio o cobre que se utilizan como punto de partida para el torneado, en lugar de un disco plano. La introducción de una preforma en el proceso optimiza el aprovechamiento del material y mejora la repetibilidad: la pieza en bruto se acerca más a la geometría final, por lo que se desplaza menos material, se necesitan menos pasadas y la distribución del espesor de pared resultante es más uniforme de una pieza a otra.
Las preformas resultan especialmente útiles en tres situaciones: en embutidos profundos, en los que un disco plano se adelgazaría o se arrugaría en exceso; en piezas con una base o un saliente más gruesos que deben conservarse; y en series de producción en las que el coste de las piezas en bruto y los desechos son significativos. En efecto, una preforma adelanta parte del trabajo de conformado, a cambio de una pieza en bruto ligeramente más compleja, lo que permite un ciclo de embutición más corto y estable.
Tratamiento de los bordes
El tratamiento de los bordes consiste en el recorte y el acabado del borde de una pieza obtenida mediante forjado por rotación. El forjado por rotación suele dejar bordes afilados, irregulares o desiguales, por lo que la pieza se recorta hasta alcanzar la altura y el diámetro finales con una herramienta de recorte afilada para eliminar las rebabas, crear un borde limpio y uniforme y garantizar el cumplimiento de las especificaciones.
El recorte es solo el primer paso. Dependiendo de la aplicación, a continuación se forma un reborde en el borde para aumentar su resistencia, se riza o se remata por motivos de seguridad, o se le añade un reborde para que el componente pueda acoplarse a otra pieza. Un borde liso, redondeado y dimensionalmente uniforme mejora tanto la seguridad como el rendimiento de la pieza de metal torneada, y a menudo va seguido de un pulido, una pasivación o un recubrimiento como parte del mismo encargo.
Cómo elegir el tipo adecuado de conformado por torneado de metales
Esta variedad de métodos de torneado permite a los fabricantes seleccionar el proceso más adecuado en función del material, la forma, los requisitos de precisión y el volumen de producción. Como regla general:
- Prototipos, piezas únicas y formas complejas → torneado manual o asistido
- Piezas de gran volumen y alta precisión → torneado CNC automático
- Espesor de pared constante, formas axisimétricas poco profundas → torneado convencional
- Conos de pared delgada y componentes cónicos → hilado por cizallamiento
- Cilindros largos de pared delgada → conformado por flujo (torneado de tubos)
- Embutidos profundos, bases engrosadas y piezas en las que el material es fundamental → preformas
- Cualquier pieza acabada → recorte más el tratamiento adecuado de los bordes
La opción más rentable rara vez es la más obvia. Al analizar conjuntamente el plano, el material, la acumulación de tolerancias y el volumen anual, suele quedar claro si la pieza debe tornearse a mano, con asistencia mecánica o mediante un torno CNC programado, y qué operación de conformado permitirá alcanzar el objetivo de rendimiento con el menor coste total.
Conclusión
Desde tornos manuales diseñados para piezas en bruto de 1 pulgada hasta máquinas CNC automáticas que fabrican piezas de más de dos metros de diámetro, el torneado de metales abarca una gama de capacidades realmente notable. Los tres tipos de tornos —manuales, asistidos y automáticos— determinan el nivel de precisión y eficiencia, mientras que las cuatro operaciones —conformado convencional, conformado por cizallamiento, preformas y tratamiento de bordes— definen la geometría y el espesor de la pared del producto final. En combinación, permiten a los fabricantes producir componentes de metal torneado resistentes, ligeros y sin costuras a partir de aluminio, acero inoxidable, acero al carbono, cobre, latón, titanio, Inconel y Hastelloy, con tolerancias que los procesos de conformado de metales de la competencia no pueden igualar de forma rentable.


