
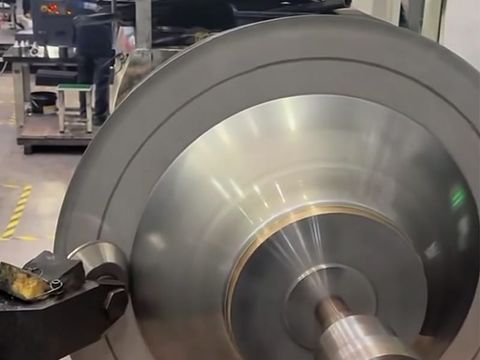
Konstruktionsrichtlinien für das Metalldrücken
Konstruktionshinweise für das Metallspinnen — wie Toleranz, Wanddicke, Bauteilgeometrie und Werkstoffwahl Kosten, Präzision und Leistungsfähigkeit CNC-gedrückter Metallteile bestimmen.
Einleitung
Metallspinnen — auch Drückverfahren, Rotationsdrücken oder Metalldrücken genannt — ist ein Umformverfahren, das eine flache Metallronde, die Platine, in ein nahtloses, rotationssymmetrisches Bauteil überführt. Die Ronde rotiert mit hoher Drehzahl gegen eine Drückform, während eine Drückrolle das Metall schrittweise an das Werkzeug anlegt. Fortschritte beim CNC-Metalldrücken erlauben heute eine weit engere Steuerung von Wanddicke, Durchmesser und Rundlauf als manuelle Drückbänke, sodass gedrückte Metallteile in der Luftfahrt, der Energie- und der Verfahrenstechnik zunehmend mit tiefgezogenen und spanend gefertigten Komponenten konkurrieren.
Metallspinnen ist ein Umform- und kein Trennverfahren: Die Endmaße werden durch Materialfluss, Kaltverfestigung und Rückfederung bestimmt, weshalb die erreichbare Genauigkeit eher durch das Werkstoffverhalten als durch die Auflösung der Maschine begrenzt wird. Dieser Beitrag erläutert die konstruktiven Einflussgrößen — Toleranz, Form, Wanddicke, Werkstoff, Werkzeug und Oberfläche —, die darüber entscheiden, ob ein gedrücktes Teil spezifikationsgerecht und zugleich wirtschaftlich ist.
So funktioniert das Metallspinnen
Bei der konventionellen Drückbearbeitung wird eine besäumte Ronde zwischen Drückform und Reitstock eingespannt und mit hoher Drehzahl gedreht, während eine Drückrolle in mehreren Durchgängen kontrollierten Druck ausübt und das Metall schrittweise über die Form legt. Die Drückform definiert die Innenkontur; Rollenprofil, Vorschub und Durchgangsfolge bestimmen den Materialfluss. Mehrstufige Programme steuern Wanddickenabnahme und Rückfederung, und CAD/CAM-Simulationen sagen den Materialfluss voraus, bevor das Werkzeug gefertigt wird.
Für die Konstruktion sind zwei Varianten entscheidend. Beim konventionellen, wanddickenneutralen Drücken bleibt die Wanddicke weitgehend der Platinendicke ähnlich; der Rondendurchmesser ergibt sich aus der abgewickelten Oberfläche des Bauteils. Beim Fließdrücken (Drückwalzen, englisch shear spinning) wird eine dickere Ronde schrittweise gegen die Form reduziert, sodass die Endwanddicke dem Sinusgesetz folgt: Endwanddicke ≈ Platinendicke × sin(α/2), wobei α der Kegelöffnungswinkel ist. Das Fließdrücken erzielt große, genaue Umformgrade bei hervorragender Oberfläche und liefert die engste Wanddickenkontrolle.
Wesentliche Konstruktionshinweise für das Metallspinnen
1. Rotationssymmetrische Geometrie
Metallspinnen eignet sich am besten für konzentrische, rotationssymmetrische Bauteile: Alle gedrückten Teile sind konstruktiv rund, was das Verfahren ideal für Kegel, Zylinder, Halbkugeln, Paraboloide, gewölbte Böden und korbbogenförmige Böden macht. Nicht rotationssymmetrische Merkmale — Flächen, Schlitze, Bohrungen, scharfe Innenkanten — lassen sich im Drückprozess nicht ausbilden und müssen anschließend spanend, gestanzt oder lasergeschnitten werden.
2. Erreichbare Toleranzen und CNC-Präzision
Moderne CNC-Drückmaschinen erlauben eine präzise Steuerung von Wanddicke, Durchmesser und Rundlauf, sodass das Metallspinnen Toleranzen erfüllt, die für viele Industrie- und Luftfahrtanwendungen ausreichen. Als Richtwerte für Standardarbeiten gelten Durchmessertoleranzen von ±0,5 mm bis ±1,0 mm, Rundlauf- und Koaxialitätsabweichungen im Bereich von 0,10 mm bis 0,25 mm sowie Wanddickenschwankungen innerhalb von etwa ±10 % des Nennmaßes. Fließgedrückte und gut beherrschte CNC-Teile lassen sich enger halten — etwa ±0,13 mm (±0,005 in) oder ±0,2 mm und weniger an ausgewählten Maßen — sofern eine zusätzliche Prozesskontrolle und, falls erforderlich, eine Nachbearbeitung vorgesehen werden.
3. Kritische Toleranzen gehören auf den Innendurchmesser
Da die Drückform die Innenkontur präzise vorgibt, werden Toleranzen üblicherweise auf den Innendurchmesser (ID) gelegt; der Außendurchmesser streut stärker, weil er durch das dünner gewordene, umgeformte Material bestimmt wird. Kritische Passungen, Dichtflächen und Fügeflächen sollten daher am Innendurchmesser liegen, und es ist ausdrücklich anzugeben, wo zusätzlich ein Außenmaß oder eine Gesamthöhe eingehalten werden muss.
4. Wanddicke, Wanddickenabnahme und Platinenbemessung
Beim Drücken wird das Metall gedehnt, während es über die Form fließt, sodass die Wanddicke während der Umformung abnimmt — je nach Profil, Werkstoff und Verfahren üblicherweise um 10 % bis 50 %, wobei gerade Zylinderwandungen stärker abnehmen als flache Kegel. Als Faustregel gilt für das konventionelle Drücken eine um 15 % bis 30 % dickere Platine als die geforderte Endwanddicke; beim Fließdrücken gilt stattdessen das Sinusgesetz. Der Boden des Teils, der zuerst an der Form anliegt, behält meist nahezu die Platinendicke, während die Wandung am stärksten abnimmt. Ist eine gleichmäßige Wanddicke kritisch, muss sie in der Konstruktion klar vorgegeben werden — mit der Folge einer dickeren Platine oder einer Nachbearbeitung.
5. Radien, Entformungsschrägen und Tiefenverhältnisse
Großzügige Radien und weiche, allmähliche Übergänge sind der wirksamste Hebel für ein wirtschaftliches Drückteil. Scharfe Innenkanten sind zu vermeiden: Als Richtwert sollte der Innenradius mindestens das 1,5- bis 2-Fache der Wanddicke betragen, Kegelabschnitte sollten Entformungsschrägen von etwa 5° bis 15° aufweisen, und eine Änderung der Wanddicke ist über ein Mehrfaches der Wanddicke zu verjüngen statt stufenförmig auszuführen. Tiefe, gerade Zylinder sind die anspruchsvollste Geometrie, weil das Metall am stärksten gedehnt werden muss; eine frühe Prüfung des Tiefen-Durchmesser-Verhältnisses gegen die Maschinenkapazität verhindert eine nicht prozesssicher umformbare Konstruktion.
6. Werkstoffumformbarkeit, Glühen und Warmdrücken
Die meisten duktilen Metalle lassen sich gut drücken, darunter nichtrostender Stahl (304/304L, 316/316L), Aluminiumlegierungen (1100, 3003, 5052, 6061), Baustahl, Kupfer und Messing sowie — wenn die Anwendung es erfordert — Titan und Nickellegierungen wie Inconel 625/718 oder Hastelloy. Entscheidend sind Bruchdehnung und Kaltverfestigungsverhalten: Schnell verfestigende Sorten oder dicke Querschnitte erfordern unter Umständen ein Zwischenglühen zwischen den Durchgängen, um die Duktilität wiederherzustellen und Rissbildung zu vermeiden; Titan, Inconel und schwere Edelstahlquerschnitte werden häufig warmgedrückt.
7. Drückform und Werkzeugkonstruktion
Die Drückform definiert die Innenkontur und bestimmt Genauigkeit, Rundlauf und Wiederholbarkeit; sie muss daher steif genug sein, um die Drückkräfte aufzunehmen, und präzise auf das geforderte Profil gefertigt werden. Hartholz- und Weichmetallwerkzeuge eignen sich für Prototypen und kleine Serien, gehärtete Werkzeuge sind für große Serien und feste Legierungen erforderlich; mehrteilige Formen erleichtern das Entformen, wenn das Fertigteil sonst am Werkzeug klemmt. Da die Werkzeuge gedreht und spanend gefertigt statt als Paarwerkzeuge hergestellt werden, liegt der Werkzeuginvestitionsaufwand für die Anlaufphase üblicherweise 80 % bis 90 % unter dem von Tiefziehen oder Pressen.
8. Oberflächengüte und Veredelungsoptionen
Gedrückte Oberflächen weisen die typische, von der Drückrolle geprägte Struktur auf, die für viele industrielle Anwendungen ausreicht; die Rauheit liegt je nach Werkzeugweg, Vorschub und Werkstoff meist im Bereich Ra 0,8 µm bis 3,2 µm. Wenn Optik, Hygiene oder Strömungsverhalten mehr verlangen, lassen sich Teile satiniert oder hochglanzpolieren (Ra ≤ 0,4 µm), elektropolieren, eloxieren oder passivieren. Die Vorgabe des geforderten Ra-Wertes — und ob er für das gesamte Teil oder nur für Funktionsflächen gilt — klärt Machbarkeit und Kosten.
9. Konstruktion für die Weiterbearbeitung
Nur wenige gedrückte Teile sind nach dem Drücken fertig. Besäumen auf Länge, Sicken, Bördeln, Umlegen, Versatzsicken und Schweißnahtvorbereitung sind Routine, und Präzisionsmerkmale wie Bohrungen, Gewinde, Dichtnuten und eng tolerierte Bohrungen werden nach dem Drücken durch CNC-Bearbeitung ergänzt. Ausreichende Besäumzugaben, Bördelgeometrien und Bearbeitungszugaben vermeiden Nacharbeit, und eine hybride Route aus Drücken und Spanen erzielt die benötigte Genauigkeit oft kostengünstiger, als das Drücken selbst auf diese Toleranz auszulegen.
10. Maschinenumfang, Größenlimits und Kostendisziplin
Moderne CNC-Anlagen beherrschen Durchmesser bis etwa 2,4 m und Materialdicken im Bereich von 10 mm bis 14 mm je nach Legierung und decken damit gewölbte Böden, Behälterböden und große Kanalbauteile ab; größere Abmessungen werden von spezialisierten Partnern gefertigt. Innerhalb dieses Rahmens richten sich die Kosten vor allem danach, wie viel Genauigkeit tatsächlich erforderlich ist: Enge Toleranzen erzwingen geringere Umformgeschwindigkeiten, mehr Durchgänge, zusätzliche Werkzeuge und intensivere Prüfung; beschränkt man enge Toleranzen auf kritische Merkmale, sinken die Gesamtkosten häufig erheblich, ohne Funktionsverlust.
Typische Anwendungen
- Komponenten für Luft- und Raumfahrt, Nasenkegel, Kanäle und Teile für Kraftstoffsysteme
- Druckbehälter, Behälterböden, gewölbte Böden und Halbkugeln
- Batteriegehäuse und Abgaskomponenten für Fahrzeug- und EV-Technik
- Ventilatoren, Hauben, Venturi-Abschnitte und Bauteile für die Luftführung
- Lebensmittelgerechte und hygienische Aufbereitungs- und Lagereinrichtungen
- Komponenten für erneuerbare Energien wie Solarkonzentratoren und Turbinenteile
- Architekturmetallbau, Leuchtenreflektoren und Zierteile
Fazit
Die Konstruktion für das Metallspinnen bedeutet, mit dem Verfahren und nicht gegen es zu arbeiten. Rotationssymmetrische Formen, auf den Innendurchmesser gelegte Toleranzen, auf die Wanddickenabnahme abgestimmte Wanddicken, großzügige Radien und dem Umformweg entsprechende Werkstoffe entscheiden gemeinsam darüber, ob ein gedrücktes Metallteil genau, haltbar und wirtschaftlich ist. Wo das Verfahren an seine praktischen Grenzen stößt — nicht achsensymmetrische Merkmale, sehr enge lokale Toleranzen, scharfe Kanten — ist die Antwort meist eine hybride Route, die Drückverfahren mit Nachbearbeitung kombiniert, statt das Drücken über seine Möglichkeiten hinaus zu beanspruchen. Ein erfahrener Hersteller für Metallspinnen sollte früh, bereits in der Konzept- oder Zeichnungsphase, eingebunden werden — das ist der günstigste Weg, Machbarkeit zu sichern und Werkzeug- sowie Stückkosten zu beherrschen.


