
Diversi tipi di tornitura dei metalli
Scopri i vari tipi di rullatura dei metalli e le loro applicazioni nella produzione moderna. La rullatura dei metalli — nota anche come formatura a rotazione o tornitura dei metalli — è un processo di formatura senza asportazione di trucioli che trasforma una lamiera piana in un pezzo senza saldature e assialmente simmetrico. Questa guida suddivide il processo in due modi: per macchina, trattando i torni di rullatura manuali, assistiti e automatici, e per operazione, trattando la rullatura convenzionale, la rullatura a taglio, le preforme e il trattamento dei bordi. Insieme, questi due aspetti spiegano come i produttori abbinino un componente ottenuto mediante rullatura del metallo al materiale, alla geometria, ai requisiti di precisione e al volume di produzione.
Che cos’è la tornitura dei metalli?
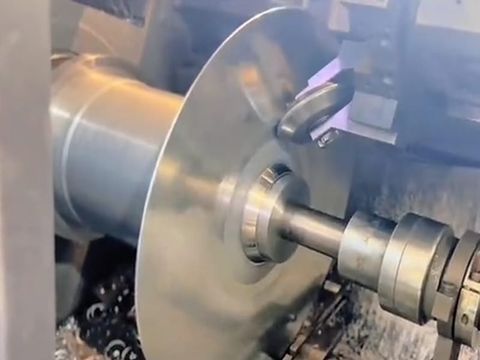
La tornitura a freddo, nota anche come formatura a rotazione, formatura per tornitura a freddo, tornitura dei metalli o formatura dei metalli, è un processo a freddo e senza asportazione di trucioli in cui una grezza circolare piatta viene fissata contro un mandrino rotante e fatta ruotare ad alta velocità, mentre un rullo o un utensile di formatura preme progressivamente il metallo sul profilo del mandrino. L’utensile non asporta mai materiale, ma sposta il metallo attraverso una deformazione plastica continua e localizzata, in modo che la lamiera diventi un pezzo cavo, senza saldature e a simmetria rotazionale, come una ciotola, un cono, un cilindro, un emisfero, una cupola, un fondo bombato o un alloggiamento.
Il principio di base è sempre lo stesso: il mandrino definisce la geometria interna, il rullo definisce quella esterna e lo spazio tra i due determina lo spessore finale della parete. Poiché la deformazione si concentra in ogni istante in una piccola zona di contatto, la tornitura dei metalli richiede forze di formatura di gran lunga inferiori rispetto alla stampaggio o all’imbutitura dello stesso pezzo; ecco perché è possibile produrre componenti di diversi metri di diametro utilizzando attrezzature relativamente leggere e non dedicate.
La tecnica in sé risale a secoli fa — i primi esempi risalgono ai torni azionati a mano rinvenuti nella tomba di un faraone egizio — ma la moderna tornitura a freddo CNC l’ha trasformata in un processo di produzione ripetibile e basato sui dati, in grado di garantire tolleranze di ±0,1 mm su pezzi di grandi dimensioni e di elevato spessore. La tornitura a freddo può essere eseguita su diversi tipi di torni e attraverso diverse operazioni di formatura, e la scelta della giusta combinazione è ciò che garantisce precisione ed efficienza.
Torni per tornitura a rotazione del metallo
I torni per la lavorazione a rotazione dei metalli vengono generalmente classificati in tre categorie: manuali, semiautomatici e automatici. Questa classificazione descrive il modo in cui viene generata e controllata la forza di formatura e rappresenta il fattore più importante in termini di precisione, ripetibilità e produttività che un’officina è in grado di offrire.
Torni manuali a filatura
I torni manuali per tornitura gestiscono pezzi grezzi piatti con diametro compreso tra 1,0″ e 72″ (circa da 25 mm a 1.830 mm). Un operatore esperto modella il metallo utilizzando un utensile di formatura — un rullo, un cucchiaio o una leva guidati a mano — controllando al contempo sia la velocità del mandrino che la forza di formatura in base alla sensazione tattile. L’operatore percepisce la grana del metallo, la sua durezza e la sua disponibilità a muoversi in una determinata direzione, e lavora il materiale con movimenti precisi e graduali piuttosto che con la forza bruta.
Ciò rende la tornitura manuale adatta a una vasta gamma di dimensioni di semilavorati e a lavori complessi e in piccole serie: prototipi, componenti unici, elementi decorativi e architettonici, grandi forme paraboliche e piccole serie di produzione. L’attrezzatura è poco costosa — si utilizzano comunemente mandrini in legno o in acciaio dolce — e l’allestimento è rapido, pertanto la tornitura manuale risulta spesso più economica rispetto alla programmazione di una macchina CNC per una serie molto limitata. Il suo limite risiede nell’efficienza e nell’uniformità: la resa dipende dall’abilità dell’operatore e la ripetibilità da pezzo a pezzo non può eguagliare quella di una macchina automatizzata.
Filatura assistita
La tornitura assistita combina la tornitura manuale con l’uso di cilindri idraulici. L’operatore continua a guidare l’utensile di formatura e a controllare la sequenza, ma la macchina fornisce gran parte della forza di formatura tramite il sistema idraulico, il che consente di lavorare metalli più resistenti — acciaio inossidabile, leghe ad alta resistenza e spessori maggiori — che un tornio puramente manuale non è in grado di gestire. È ideale per pezzi più grandi e spessi in cui i carichi di formatura sono elevati, ma non è giustificata una programmazione CNC completa.
In pratica, le macchine a supporto meccanico occupano una posizione intermedia: sono più efficienti e più affidabili rispetto alla lavorazione manuale, ma anche più economiche e flessibili rispetto a una linea completamente automatizzata. Sono ampiamente utilizzate quando un’officina deve lavorare materiali resistenti in lotti di piccole o medie dimensioni, oppure per sgrossare un pezzo prima della finitura.
Filatura automatica
La tornitura automatica utilizza torni a controllo numerico (CNC) che automatizzano il processo, migliorando la precisione, l’uniformità e l’efficienza produttiva. Un operatore programma il percorso dei rulli, la velocità di avanzamento, la velocità del mandrino e la sequenza di formatura; la macchina poi ripete esattamente tali parametri, applicando forze idrauliche prestabilite per tempi prestabiliti in punti precisi del grezzo.
I vantaggi della filatura automatica CNC includono:
- Elevata ripetibilità: ogni pezzo viene sottoposto a condizioni di formatura identiche, eliminando così le variazioni da operatore a operatore
- Tolleranze ristrette — le macchine di ultima generazione garantiscono una tolleranza di ±0,1 mm su diametro e altezza, con un eccellente controllo dello spessore delle pareti
- Tempi di ciclo rapidi: i programmi possono essere salvati, trasferiti da una macchina all’altra e perfezionati in vista di esecuzioni future
- Automazione completa: le celle moderne sono in grado di caricare i semilavorati, formare il pezzo, rifilare o rifinire i bordi ed espellere il componente finito
- Integrazione CAD/CAM — i profili degli utensili possono essere importati e verificati tramite simulazione prima della lavorazione del metallo
La rullatura automatica è la scelta giusta per pezzi prodotti in grandi volumi o che richiedono un’elevata precisione, ed è proprio per questo che la rullatura CNC dei metalli domina ormai la produzione industriale. È invece meno conveniente per un singolo prototipo, poiché i tempi di programmazione e di configurazione possono superare i risparmi ottenibili.
Operazioni di tornitura dei metalli
La lavorazione per tornitura dei metalli si articola in quattro operazioni principali: convenzionale, a taglio, con preforme e trattamento dei bordi. Ciascuna operazione produce un risultato diverso in termini di spessore delle pareti e geometria del pezzo, pertanto la scelta dipende dal disegno piuttosto che dalla macchina.
Filatura convenzionale
Nella rullatura convenzionale, il metallo viene modellato da un rullo su un grezzo rotante in più passaggi, formando figure simmetriche quali ciotole, coppe, cupole e fondi bombati. Il grezzo viene lubrificato, serrato tra il mandrino e la contropunta e fatto ruotare a una velocità adeguata al materiale, al diametro e allo spessore. Il rullo segue quindi un percorso programmato — solitamente dal centro verso l’esterno o dal bordo verso l’interno — effettuando una serie di passaggi in avanti, indietro e di spianatura, ciascuno dei quali spinge il metallo un po’ più vicino al mandrino.
La caratteristica distintiva della tornitura convenzionale è che lo spessore della parete rimane vicino a quello del grezzo originale; il metallo viene ridistribuito anziché assottigliato intenzionalmente. Ciò lo rende altamente versatile ed economico: è adatto a pezzi assialsimmetrici poco profondi, richiede solo utensili leggeri e garantisce un’eccellente finitura superficiale una volta che le passate finali di spianatura hanno eliminato ondulazioni, ritorno elastico e tensioni residue.
Filatura a taglio
La filatura a taglio, detta anche formatura a taglio, consente di ottenere forme coniche o cilindriche precise in un unico passaggio senza un eccessivo assottigliamento. A differenza della tornitura convenzionale, lo spessore della parete viene ridotto intenzionalmente mantenendo il diametro originale del grezzo, e la geometria segue la legge del seno: lo spessore finale della parete è pari allo spessore iniziale del grezzo moltiplicato per il seno del semangolo del cono. Gli angoli di taglio variano tipicamente da 12° a 18°, pertanto non è possibile ottenere forme puramente cilindriche ricorrendo esclusivamente alla formatura a taglio.
Poiché il metallo viene stirato sul mandrino in un unico passaggio controllato sotto elevata forza assiale, la tornitura a taglio è altamente precisa ed efficiente, e l’intenso incrudimento rende il pezzo più resistente e più resistente alla fatica rispetto al grezzo. È il processo preferito per coni a pareti sottili, coni di punta, involucri di razzi e cupole di recipienti a pressione. Laddove sia richiesto un cilindro cavo lungo e a pareti sottili anziché un cono, la stessa famiglia di tecnologie viene estesa alla formatura per scorrimento (tube spinning), che riduce lo spessore delle pareti del 50–80% mentre allunga una grezza tubolare.
Preforme
Le preforme sono semilavorati preformati in lamiera, ottone, alluminio o rame che vengono utilizzati come punto di partenza per la tornitura al posto di un disco piatto. L’utilizzo di una preforma nel processo ottimizza l’impiego del materiale e migliora la ripetibilità: il semilavorato è più vicino alla geometria finale, quindi viene spostato meno materiale, sono necessarie meno passate e la distribuzione dello spessore delle pareti risultante è più uniforme da un pezzo all’altro.
Le preforme sono particolarmente utili in tre situazioni: imbutiture profonde in cui un disco piatto si assottiglierebbe o si incresperebbe eccessivamente, pezzi con una base o un bossolo più spessi che devono essere preservati e cicli di produzione in cui il costo dei semilavorati e gli scarti sono significativi. In effetti, una preforma sposta parte del lavoro di formatura a monte del processo, sostituendo una lamiera grezza leggermente più complessa con un ciclo di formatura più breve e più stabile.
Trattamento dei bordi
La lavorazione dei bordi comprende la rifilatura e la finitura del bordo di un pezzo ottenuto per tornitura. La tornitura dei metalli produce in genere bordi taglienti, frastagliati o irregolari; pertanto, il pezzo viene rifilato all’altezza e al diametro finali con un utensile da rifilatura affilato per rimuovere le bave, creare un bordo pulito e uniforme e garantire la conformità alle specifiche.
La rifilatura è solo il primo passo. A seconda dell’applicazione, il bordo viene poi bordato per garantirne la resistenza, arrotolato o orlato per motivi di sicurezza, oppure flangiato in modo che il componente possa accoppiarsi con un’altra parte. Un bordo liscio, arrotondato e dimensionalmente uniforme migliora sia la sicurezza che le prestazioni del pezzo ricavato per tornitura, e spesso questa operazione è seguita da lucidatura, passivazione o rivestimento nell’ambito dello stesso ordine.
Scegliere il giusto tipo di tornitura dei metalli
Questa varietà di metodi di filatura consente ai produttori di scegliere il processo più adatto in base al materiale, alla forma, ai requisiti di precisione e al volume di produzione. Come regola generale:
- Prototipi, pezzi unici e forme complesse → tornitura manuale o motorizzata
- Componenti ad alto volume e alta precisione → tornitura automatica CNC
- Spessore delle pareti costante, forme assialsimmetriche poco profonde → filatura convenzionale
- Coni a pareti sottili e componenti rastremati → filatura a taglio
- Cilindri lunghi a pareti sottili → formatura per flusso (tubatura)
- Profondità elevate, basi rinforzate e parti in cui il materiale è fondamentale → preforme
- Qualsiasi pezzo finito → rifilatura più l'adeguato trattamento dei bordi
La soluzione più conveniente dal punto di vista economico raramente è quella più ovvia. Esaminando insieme il disegno, il materiale, l’accumulo delle tolleranze e il volume annuale di produzione, di solito si riesce a stabilire se il pezzo debba essere lavorato a mano, con tornio motorizzato o su un tornio CNC programmato — e quale operazione di formatura consentirà di raggiungere l’obiettivo prestazionale al minor costo totale.
Conclusione
Dai torni manuali progettati per pezzi grezzi da 1 pollice alle macchine automatiche a controllo numerico (CNC) in grado di realizzare componenti con un diametro superiore ai due metri, la tornitura a rotazione copre una gamma di capacità davvero notevole. I tre tipi di torni — manuali, semiautomatici e automatici — determinano il livello di precisione ed efficienza, mentre le quattro operazioni — rullatura convenzionale, rullatura a cesoia, preforme e trattamento dei bordi — definiscono la geometria e lo spessore delle pareti del prodotto finale. Utilizzate in combinazione, consentono ai produttori di realizzare componenti metallici torniti resistenti, leggeri e senza saldature in alluminio, acciaio inossidabile, acciaio al carbonio, rame, ottone, titanio, Inconel e Hastelloy, con tolleranze che i processi concorrenti di formatura dei metalli non sono in grado di eguagliare in termini di economicità.


