
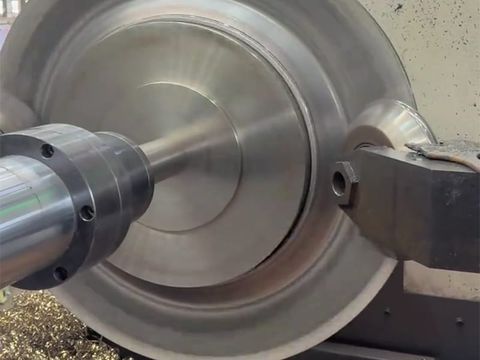
Modernisierung des Metall-Drückens
Die Modernisierung des Metall-Drückens wird in erster Linie durch die Einführung der CNC-Technologie (Computerized Numerical Control) vorangetrieben, die das traditionelle Handdrücken durch automatisierte, programmierbare Umformprozesse ersetzt. Beim CNC-Metall-Drücken folgen die Umformrollen und Werkzeuge präzisen, CAD-basierten Werkzeugwegen, was wiederholbare und hochgenaue Ergebnisse über ganze Produktionsläufe hinweg gewährleistet. Anders als beim manuellen Drücken minimiert das CNC-Metall-Drücken die Abhängigkeit vom Bediener und ermöglicht eine kontinuierliche Serienfertigung mit engen Toleranzen und gleichbleibender Qualität. Durch die Kombination von Automatisierung, Präzision und Kostenkontrolle hat es sich zu einer strategischen Fertigungslösung für die Herstellung axialsymmetrischer Metallbauteile mit hervorragender struktureller Integrität und Oberflächenqualität entwickelt.
CNC-Automatisierung beim Metall-Drücken
Metall-Drücken – auch bekannt als Metal Spinning, Spin Forming oder rotierende Blechumformung – ist seit Langem eine der effizientesten Methoden zur Formgebung axialsymmetrischer Metallteile. Eine flache Metallscheibe oder ein Rohr wird mit hoher Drehzahl auf einer Drückmaschine rotiert und von einer Drückrolle gegen einen Dorn gepresst, wodurch das Werkstück allmählich die Form des Werkzeugs annimmt. Jahrzehntelang war dies ein handwerkliches Verfahren: Ein erfahrener Bediener steuerte die Rolle nach Gefühl, und die Qualität des fertigen Teils hing fast ausschließlich von der Erfahrung des Bedieners ab.
Die Modernisierung des Metall-Drückens wird in erster Linie durch die Einführung der CNC-Technologie (Computerized Numerical Control) vorangetrieben. Statt auf manuellen Kraftaufwand und Intuition zu setzen, führt eine CNC-Drückmaschine eine vorprogrammierte Abfolge von Rollenbewegungen, Vorschubgeschwindigkeiten, Spindeldrehzahlen und mehrstufigen Umformstrategien aus. Der Werkzeugweg wird direkt aus einem CAD-Modell erzeugt, in die CAM-Software eingespeist und in G-Code- und M-Code-Anweisungen umgewandelt, die die mehrachsige Bewegung der Maschine steuern.
In der Praxis läuft das moderne Umformverfahren wie folgt ab:
- Ein Konstrukteur erstellt ein 3D-CAD-Modell des Bauteils einschließlich aller Spezifikationen und Abmessungen.
- Die CAM-Software entwirft die Werkzeuge und erzeugt ein optimiertes, simulationsvalidiertes CNC-Programm.
- Präzisionsgefertigte Dorne und Rollen werden passend zur Simulation hergestellt.
- Die CNC-Drückmaschine führt das Programm mit kontinuierlicher Überwachung und Feinanpassungen aus und formt die Ronde in die geforderte Geometrie.
Da jede Rollenbewegung, Vorschubgeschwindigkeit und Umformstufe einem vorprogrammierten Weg folgt, liefert das CNC-Metall-Drücken Ergebnisse, die vom ersten bis zum tausendsten Teil nahezu identisch sind. Anders als beim manuellen Drücken minimiert es die Abhängigkeit vom Bediener und ermöglicht eine kontinuierliche Serienfertigung mit engen Toleranzen und gleichbleibender Qualität.
Vom Handwerk zur datengetriebenen Fertigung
Während das Handdrücken von der Geschicklichkeit eines einzelnen Handwerkers abhing, macht das CNC-Drücken die Blechumformung zu einem wiederholbaren, datengetriebenen Fertigungsprozess.
Konventionelles Drücken behält die Blechdicke bei, während das Werkstück in die gewünschte Geometrie geformt wird, und eignet sich ideal für symmetrische Formen wie Zylinder und Kegel, die eine glatte, präzise Oberfläche erfordern. Abstreckdrücken (Shear Spinning) reduziert die Materialdicke während der Umformung, um dünnwandige, konische Bauteile herzustellen – eine Technik, die vor allem bei konischen Teilen und in der Luft- und Raumfahrt eingesetzt wird, wo leichte, aber dennoch haltbare Komponenten unverzichtbar sind. Rohr-Drücken (Tube Spinning) bearbeitet Rohre statt massiver Ronden und erzeugt nahtlose hohle Zylinderformen für den Automobil- und Industriebereich. Neuere Entwicklungen wie das dornfreie Drücken (Mandrel-Free Spinning) verwenden numerisch gesteuerte Rollen anstelle eines Dorns, wodurch Vorlaufzeit, Materialkosten und Werkzeugaufwand reduziert werden, während die Nahtlosigkeit erhalten bleibt.
Entscheidend ist jedoch, dass die Genauigkeit all dieser Verfahren nach wie vor von der dahinterstehenden Werkzeugtechnik abhängt. Kundenspezifische Dorne (Futter), Rollen und Stützwerkzeuge bestimmen, wie präzise sich das Metall an die gewünschte Geometrie anpasst. Hochleistungswerkzeuge umfassen Dorne, die auf exakte Spezifikationen gefertigt sind – oft in segmentierter oder mehrteiliger Bauweise für ein einfaches Lösen bei gleichbleibender Rundlaufgenauigkeit – sowie präzisionsgeschliffene Rollenprofile, die auf bestimmte Werkstoffe und Umformstufen abgestimmt sind. Die Geometrie von Dorn und Rolle ist entscheidend für die Steuerung der Spannungsverteilung: Ein glatter, konisch zulaufender Dorn minimiert Spannungsspitzen, während Rollenradius und Kontaktwinkel beeinflussen, wie gleichmäßig das Material umgeformt wird.
Wenn CNC, Automatisierung und Werkzeugkonstruktion als ein integriertes System konzipiert werden – die Simulation fließt in die Werkzeugfertigung ein, die wiederum in die Prozessprogrammierung und automatisierte Produktion mündet und durch In-Prozess- und Nachprozessprüfungen verifiziert wird –, entsteht ein geschlossener Regelkreis, der Materialschwankungen ausgleicht, die Wanddickenschwankung kontrolliert und eine herausragende Wiederholbarkeit liefert.
Hauptvorteile des CNC-Metall-Drückens
Das CNC-Metall-Drücken bietet mehrere entscheidende Vorteile, die es für Hochleistungs-Fertigungsumgebungen ideal machen:
- Höhere Genauigkeit und Wiederholbarkeit über ganze Produktionsläufe hinweg. Programmierte Werkzeugwege und optimierte mehrstufige Strategien steuern Wanddicke und Rückfederung und halten die Teile vom ersten bis zum letzten Stück innerhalb enger Toleranzen.
- Geringere menschliche Fehler, dank automatisierter Werkzeugwege und minimiertem manuellem Eingriff. Echtzeit-Rückmeldesysteme ermöglichen automatische Anpassungen während der Umformung und eliminieren die Variabilität manueller Steuerung.
- Geringerer Personalbedarf, der eine effiziente Produktion rund um die Uhr ermöglicht. Ein einziger Bediener kann mehrere Maschinen gleichzeitig überwachen, und automatisierte Systeme können kontinuierlich mit minimalen Stillständen und minimalem menschlichem Eingriff arbeiten.
- Verbesserte Kosteneffizienz für die mittlere und große Serienfertigung. CNC-Maschinen können bis zu fünfzehnmal schneller laufen als manuelles Drücken, was die Taktzeiten drastisch verkürzt und die Kosten pro Einheit in der Großserie senkt.
- Geringerer Materialverschnitt. Durch das Befolgen präziser, vorprogrammierter Umformwege minimiert das CNC-Drücken den überschüssigen Materialabtrag – ein Vorteil, der bei teuren oder knappen Metallen wie Titan, Edelstahl und hochfesten Legierungen besonders wichtig ist.
- Skalierbarkeit vom Prototyp bis zur Serienproduktion. Dieselbe CNC-Programmierflexibilität unterstützt sowohl Kleinserien als auch Großserien. Schnelle Designänderungen lassen sich ohne Unterbrechung des Arbeitsablaufs umsetzen, und das Prototyping ist weit schneller und günstiger als bei Verfahren wie dem Stanzen, die hohe Werkzeug- und Rüstkosten verursachen.
- Erhöhte Arbeitssicherheit. Die Minimierung des direkten menschlichen Eingriffs in schnell rotierende Maschinen verringert die Unfallwahrscheinlichkeit.
Eine intelligentere Fertigungswahl
Durch die Kombination von Automatisierung, Präzision und Kostenkontrolle hat sich das CNC-Metall-Drücken zu einer strategischen Fertigungslösung für die Herstellung axialsymmetrischer Metallbauteile mit hervorragender struktureller Integrität und Oberflächenqualität entwickelt.
Das Verfahren übt gleichmäßige Kräfte auf die Metallronde aus, was zu einer ebenso gleichmäßigen Oberfläche des Fertigteils führt. Das Ergebnis ist ein glattes, nahtloses Teil, das oft kein Schleifen, Schweißen oder Nachbearbeiten erfordert – und die während des Drückens auftretende Kaltverfestigung kann die Festigkeit des Werkstoffs sogar erhöhen. Im Vergleich zur spanenden Bearbeitung ist das Drücken deutlich materialeffizienter und erzeugt nahezu endkonturnahe Teile mit minimalem Verschnitt, selbst bei großen axialsymmetrischen Komponenten wie Felgen, Achsnarben, Gehäusen und Verkleidungen.
Wenn es früh in der Designphase berücksichtigt wird, liefert das CNC-Drücken messbare Vorteile bei Vorlaufzeit, Kosten und Bauteilleistung. Designänderungen lassen sich schnell umsetzen und vermeiden Projektstillstände, und Konstrukteure können die Machbarkeit einer Serienproduktion anhand eines Prototyps validieren, bevor sie sich auf die vollständige Produktion festlegen – so lassen sich teure Änderungen oder Rückrufe später vermeiden.
Für Hersteller, die in der heutigen schnelllebigen Umgebung Qualität und Kosten gegeneinander abwägen müssen, ist die Botschaft klar: Modernes Metall-Drücken ist kein Handwerk mehr, das durch die Hände eines Bedieners begrenzt wird. Es ist ein datengetriebenes, programmierbares und skalierbares Umformverfahren – und für die richtigen axialsymmetrischen Teile eine der wirtschaftlichsten und zuverlässigsten Fertigungsmethoden.


