
أنواع تشكيل المعادن بالدوران
تعرّف على الأنواع المختلفة لتشكيل المعادن بالدوران (Metal Spinning) وتطبيقاتها في التصنيع الحديث. تشكيل المعادن بالدوران — ويُعرف أيضاً بالتشكيل الدوراني أو الخراطة المعدنية — هو عملية تشكيل للمعادن دون قطع الرايش، تحوّل قرصاً معدنياً مسطحاً إلى قطعة متجانسة متماثلة حول المحور. يستعرض هذا الدليل العملية من وجهين: من حيث الماكينة، ويشمل المخارط اليدوية والمدعومة هيدروليكياً والآلية، ومن حيث العملية، ويشمل الدوران التقليدي والدوران القصي والمشغولات الأولية ومعالجة الحواف. ومعاً توضّحان كيف يوفّق المصنّعون بين القطعة المشكّلة بالدوران ومادتها وهندستها ومتطلبات دقتها وحجم إنتاجها.
ما هو تشكيل المعادن بالدوران؟
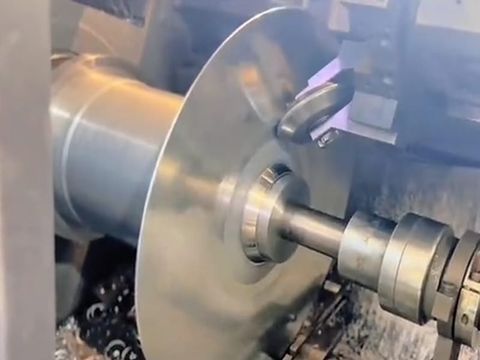
تشكيل المعادن بالدوران، المعروف أيضاً بـالتشكيل الدوراني وتشكيل المعادن المدوّرة والخراطة المعدنية وتشكيل المعادن، هو عملية باردة لا تُنتج رايشاً، تُثبَّت فيها قطعة مسطحة دائرية على شياق (قالب) دوّار وتُدار بسرعة عالية، بينما تضغط بكرة أو أداة تشكيل على المعدن تدريجياً ليأخذ محيط الشياق. لا تقطع الأداة المادة أبداً — بل تُزيح المعدن عبر تشوّه لدن مستمر وموضعي، فيتحول القرص إلى قطعة مجوّفة متجانسة متماثلة حول المحور، مثل وعاء أو مخروط أو أسطوانة أو نصف كرة أو قبة أو قاع مقبّب أو هيكل.
المبدأ الأساسي ثابت دائماً: الشياق يحدّد الشكل الداخلي، والبكرة تحدّد الشكل الخارجي، والفجوة بينهما تتحكم في سماكة الجدار النهائية. ولأن التشوّه يتركّز في منطقة تلامس صغيرة في أي لحظة، فإن تشكيل المعادن بالدوران يحتاج إلى قوى تشكيل أقل بكثير من الكبس أو السحب العميق للقطعة نفسها؛ ولهذا يمكن بأدوات خفيفة نسبياً وغير مخصّصة إنتاج قطع يبلغ عرضها عدة أمتار.
الحرفة نفسها قديمة قدم القرون — وقد تعود أوائل نماذجها إلى مخارط يدوية وُجدت في مقبرة فرعون مصري — لكن التشكيل بالدوران الحديث بالتحكم الرقمي (CNC) حوّلها إلى عملية تصنيع متكرّرة قائمة على البيانات، قادرة على تحقيق تفاوتات ±0.1 مم في القطع الكبيرة والسميكة. ويمكن تنفيذ تشكيل المعادن بالدوران على عدة أنواع من المخارط ومن خلال عدة عمليات تشكيل، والاختيار الصحيح للمزيج هو ما يحقق الدقة والكفاءة.
مخارط تشكيل المعادن بالدوران
تُصنَّف مخارط تشكيل المعادن بالدوران عموماً إلى ثلاث فئات: اليدوية والمدعومة هيدروليكياً والآلية. ويصف هذا التصنيف كيفية توليد قوة التشكيل والتحكم فيها، وهو العامل الأكبر في الدقة والتكرارية والإنتاجية التي يمكن أن يقدّمها المصنع.
المخارط اليدوية
تتعامل المخارط اليدوية مع أقراص مسطحة يتراوح قطرها من 1.0 بوصة إلى 72 بوصة (نحو 25 مم إلى 1,830 مم). يشكّل المشغّل الماهر المعدن باستخدام أداة تشكيل — بكرة موجّهة يدوياً أو ملعقة تشكيل أو رافعة — مع التحكم في سرعة الدوران وقوة التشكيل بالإحساس. يستشعر المشغّل بنية المعدن وصلابته وقابليته للحركة في اتجاه معيّن، ويعمل على المادة بحركات دقيقة تدريجية لا بقوة عمياء.
ولهذا تناسب المخارط اليدوية طائفة واسعة من أحجام الأقراص والأعمال المعقّدة ذات الأحجام الصغيرة: النماذج الأولية، والقطع الفردية، والعناصر الزخرفية والمعمارية، والأشكال القطعية المكافئة الكبيرة، والدفعات القصيرة. الأدوات غير مكلفة — فالشياقات الخشبية أو من الفولاذ الطري شائعة — والإعداد سريع، لذا غالباً ما يكون التشكيل اليدوي أكثر اقتصاداً من برمجة ماكينة CNC لدفعة قصيرة جداً. أمّا حدوده فهي الكفاءة والاتساق: الإنتاج يعتمد على مهارة المشغّل، والتكرارية بين القطع لا تضاهي ماكينة آلية.
التشكيل المدعوم هيدروليكياً
يجمع التشكيل المدعوم هيدروليكياً بين التشكيل اليدوي والأسطوانات الهيدروليكية. لا يزال المشغّل يوجّه أداة التشكيل ويتحكم في التسلسل، لكن الماكينة توفّر جزءاً كبيراً من قوة التشكيل هيدروليكياً، ما يجعل من الممكن تشكيل معادن أقوى — الفولاذ المقاوم للصدأ والسبائك عالية المتانة والسماكات الأثقل — لا تستطيع مخرطة يدوية بحتة التعامل معها. وهو مثالي للقطع الأكبر والأسمك التي تكون فيها قوى التشكيل عالية ولا يبرّر فيها البرمجة الكاملة بالتحكم الرقمي.
عملياً، تحتل الماكينات المدعومة هيدروليكياً موقعاً وسطاً: أقدر وأكثر اتساقاً من التشكيل اليدوي، وأرخص وأكثر مرونة من خلية آلية بالكامل. وتُستخدم على نطاق واسع حيث يحتاج المصنع إلى تشكيل مواد صعبة في دفعات صغيرة إلى متوسطة، أو إلى تنفيذ تشكيل أوّلي للقطعة قبل التشطيب.
التشكيل الآلي
يستخدم التشكيل الآلي مخارط تُدار بالتحكم الرقمي (CNC) تؤتمت العملية، ما يحسّن الدقة والاتساق وكفاءة الإنتاج. يُبرمِج المشغّل مسار البكرة ومعدل التغذية وسرعة دوران المحور وتسلسل التشكيل؛ ثم تكرّر الماكينة ذلك بدقة، مطبّقة قوى هيدروليكية محدّدة مسبقاً لأزمنة محدّدة وفي نقاط دقيقة من القرص.
تشمل مزايا التشكيل الآلي بالتحكم الرقمي:
- تكرارية عالية — تخضع كل قطعة لظروف تشكيل متطابقة، ما يزيل التفاوت بين المشغّلين
- تفاوتات ضيقة — تحافظ الماكينات المتقدّمة على ±0.1 مم في القطر والارتفاع مع تحكّم ممتاز في سماكة الجدار
- أزمنة دورة قصيرة — يمكن تخزين البرامج ونقلها بين الماكينات وتطويرها للدفعات المستقبلية
- أتمتة كاملة — تستطيع الخلايا الحديثة تحميل الأقراص وتشكيل القطعة وقصّ الحواف أو تشطيبها وإخراج القطعة الجاهزة
- تكامل CAD/CAM — يمكن استيراد محيطات الأدوات والتحقق منها بالمحاكاة قبل قطع المعدن
التشكيل الآلي هو الخيار الصحيح للقطع ذات الحجم الكبير أو الدقة العالية، وهو السبب في أن تشكيل المعادن بالدوران بالتحكم الرقمي يسيطر اليوم على الإنتاج الصناعي. وهو أقل جدوى لنموذج أولي فردي، حيث قد يفوق زمن البرمجة والإعداد ما يوفّره من وفر.
عمليات تشكيل المعادن بالدوران
تحدّد أربع عمليات رئيسية تشكيل المعادن بالدوران: التقليدي والقصي والمشغولات الأولية ومعالجة الحواف. وتُنتج كل عملية نتيجة مختلفة في سماكة الجدار وهندسة القطعة، لذا يتبع الاختيار الرسم الهندسي لا الماكينة.
التشكيل التقليدي بالدوران
في التشكيل التقليدي بالدوران، يُشكَّل المعدن ببكرة على قرص دوّار عبر عدة تمريرات، مكوّناً أشكالاً متماثلة مثل الأوعية والأكواب والقباب والأقاع المقبّبة. يُشحَّم القرص ويُثبَّت بين الشياق والغراب الأخير ويُدار بسرعة تُلائم المادة والقطر والسماكة. ثم تتبع البكرة مساراً مبرمجاً — عادةً من المركز إلى الخارج أو من الحافة إلى الداخل — منفّذةً سلسلة من التمريرات الأمامية والخلفية والصقلية، وكل تمرير يدفع المعدن قليلاً أقرب إلى الشياق.
السمة المميّزة للتشكيل التقليدي هي أن سماكة الجدار تبقى قريبة من السماكة الأصلية للقرص؛ فيُعاد توزيع المعدن بدلاً من تعمّد ترقيقه. وهذا ما يجعله عالي المرونة ومجدياً: يناسب القطع السطحية المتماثلة حول المحور، ولا يحتاج إلا إلى أدوات خفيفة، ويعطي تشطيباً سطحياً ممتازاً بعد أن تُنعّم تمريرات الصقل الأخيرة التموّجات والارتداد والإجهادات المتبقّية.
التشكيل القصي بالدوران (Shear Spinning)
يُنتج التشكيل القصي بالدوران، والمعروف أيضاً بالتشكيل بالقصّ، أشكالاً مخروطية أو أسطوانية دقيقة في تمريرة واحدة دون ترقيق مفرط. وخلافاً للتشكيل التقليدي، تُقلَّل سماكة الجدار عمداً مع الحفاظ على القطر الأصلي للقرص، وتتبع الهندسة قانون الجيب: سماكة الجدار النهائية تساوي سماكة القرص الابتدائية مضروبة في جيب نصف زاوية المخروط. وتتراوح زوايا القص عادة بين 12° و18°، لذا لا يمكن إنتاج الأشكال الأسطوانية البحتة بالتشكيل القصي وحده.
ولأن المعدن يُمدّ على الشياق في تمريرة واحدة محكومة تحت قوة محورية عالية، فإن التشكيل القصي عالي الدقة والكفاءة، ويتركّ التصلّب الانفعالي الشديد القطعة أقوى وأكثر مقاومة للإجهاد من القرص. وهو المسار المفضّل للمخاريط الرقيقة والقباب الأمامية وأغلفة الصواريخ وأقاع أوعية الضغط. وحيث تكون المتطلبات أسطوانة مجوّفة طويلة رقيقة الجدار لا مخروطاً، تُوسَّع العائلة نفسها من التقنيات عبر التشكيل بالتدفق (Flow Forming / Tube Spinning)، الذي يقلّل سماكة الجدار بنسبة 50–80 % مع إطالة القرص الأنبوبي.
المشغولات الأولية (Preforms)
المشغولات الأولية هي أقراص مشكّلة مسبقاً من الصفائح المعدنية أو النحاس الأصفر أو الألومنيوم أو النحاس، تُستخدم نقطة انطلاق للدوران بدلاً من قرص مسطح. وتؤدي تغذية المشغولة الأولية إلى تحسين استهلاك المادة وتكرارية أفضل: فالقرص أقرب إلى الهندسة النهائية، فيُزاح قدر أقل من المعدن، وتلزم تمريرات أقل، ويصبح توزيع سماكة الجدار أكثر اتساقاً بين قطعة وأخرى.
وللمشغولات الأولية قيمة خاصة في ثلاث حالات — السحب العميق حيث يصبح القرص المسطح رقيقاً أو متجعّداً بشكل مفرط، والقطع ذات القاع أو النتوء المسمّك الذي يجب الحفاظ عليه، ودفعات الإنتاج التي تكون فيها تكلفة القرص والخردة معتبرة. وفعلياً، تنقل المشغولة الأولية جزءاً من عمل التشكيل إلى مرحلة سابقة، مستبدلةً قرصاً أعقد قليلاً بدورة دوران أقصر وأكثر استقراراً.
معالجة الحواف
تشمل معالجة الحواف قصّ وتشطيب حافة القطعة المشكّلة بالدوران. يترك التشكيل بالدوران عادةً حوافاً حادة أو ممزّقة أو غير متساوية، لذا تُقصّ القطعة إلى ارتفاعها وقطرها النهائيين بأداة قصّ حادة لإزالة الرايش وإنشاء حافة نظيفة متساوية وضمان مطابقة المواصفات.
القصّ هو الخطوة الأولى فقط. فبحسب التطبيق، تُثبَّت الحافة بعد ذلك بحلقة بارزة للتقوية، أو تُلفّ أو تُثنى للأمان، أو تُزوَّد بشفة (فلنجة) بحيث ترتبط القطعة بقطعة أخرى. والحافة الناعمة المستديرة المتسقة الأبعاد تحسّن أمان القطعة المشكّلة بالدوران وأداءها معاً، وغالباً ما يتبعها تلميع أو تخميل (بسفتة) أو طلاء في إطار الطلب نفسه.
اختيار النوع المناسب من تشكيل المعادن بالدوران
يتيح هذا التنوّع في طرق التشكيل للمصنّعين اختيار العملية الأنسب بحسب المادة والشكل ومتطلبات الدقة وحجم الإنتاج. وكقاعدة عامة:
- النماذج الأولية والقطع الفردية والأشكال المعقّدة → التشكيل اليدوي أو المدعوم هيدروليكياً
- القطع ذات الحجم الكبير والدقة العالية → التشكيل الآلي بالتحكم الرقمي (CNC)
- سماكة جدار ثابتة وأشكال سطحية متماثلة حول المحور → التشكيل التقليدي بالدوران
- المخاريط الرقيقة والقطع المخروطية → التشكيل القصي بالدوران
- الأسطوانات الطويلة الرقيقة الجدار → التشكيل بالتدفق (Flow Forming / Tube Spinning)
- السحب العميق والأقاع المسمّكة والقطع الحساسة للمادة → المشغولات الأولية
- أي قطعة نهائية → القصّ مع معالجة الحافة المناسبة
نادراً ما يكون المسار الأكثر اقتصاداً هو الأكثر وضوحاً. فمراجعة الرسم والمادة وتتابع التفاوتات والحجم السنوي معاً تكشف عادةً ما إذا كان ينبغي دوران القطعة يدوياً أو هيدروليكياً أو برمجتها على مخرطة CNC — وأي عملية تشكيل ستحقّق هدف الأداء بأقل تكلفة إجمالية.
الخاتمة
من المخارط اليدوية المصمّمة لقرص بحجم بوصة واحدة إلى الماكينات الآلية بالتحكم الرقمي التي تشكّل قطعاً يزيد عرضها على مترين، يغطّي تشكيل المعادن بالدوران نطاقاً واسعاً لافتاً من القدرات. تحدد الأنواع الثلاثة للمخارط — اليدوية والمدعومة هيدروليكياً والآلية — مستوى الدقة والكفاءة، بينما تحدد العمليات الأربع — التشكيل التقليدي والقصي والمشغولات الأولية ومعالجة الحواف — الهندسة ونتيجة سماكة الجدار. ومعاً تتيح للمصنّعين إنتاج قطع مشكّلة بالدوران قوية وخفيفة ومتجانسة من الألومنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني والنحاس والنحاس الأصفر والتيتانيوم والإينكونيل والهاستيلوي، بتفاوتات لا تستطيع عمليات تشكيل المعادن المنافسة تحقيقها اقتصادياً.


