
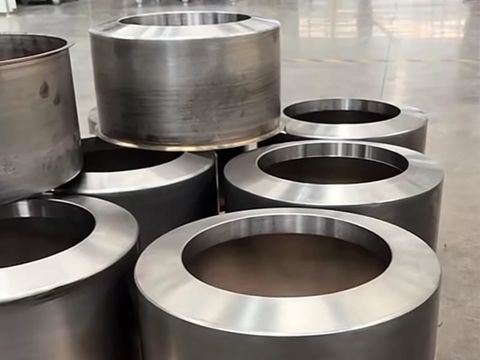
Metalldrücken für Sondermetalle
präzise und rotationssymmetrische metallgedrückte Bauteile mit wettbewerbsfähiger Kosteneffizienz. Mit fortschrittlicher CNC-Metalldrücktechnologie realisieren wir komplexe Geometrien, große Durchmesser und anspruchsvolle industrielle Anwendungen – von der Prototypenentwicklung bis zur Serienproduktion. Unser erfahrenes Engineering-Team arbeitet eng mit den Kunden zusammen, um die wirtschaftlichste Fertigungslösung zu bestimmen – je nach Bauteil mit CNC-gesteuertem Drücken, Rohrdrücken, Panel-Drücken oder Handdrücken.
Was ist das Drücken von Spezialmetallen?

Metalldrücken – auch Drückumformen genannt – ist ein spanloses Kaltumformverfahren der Metallumformung. Eine flache Metallronde oder ein vorgeformtes Rohr wird gegen einen rotierenden Dorn gespannt und durch Rollen oder Handwerkzeuge schrittweise so verformt, dass der Rohling die Kontur des Dorns annimmt. Da das Metall umgeformt und nicht geschnitten wird, entstehen metallgedrückte Teile nahtlos, einteilig und rotationssymmetrisch, mit einem durchgehenden Faserverlauf, der der Wand des Bauteils folgt und nicht durch eine Schweißnaht unterbrochen wird.
Das Drücken von Spezialmetallen wendet dasselbe Prinzip auf die Werkstoffe an, die am schwersten zu beschaffen, am schwersten umzuformen und am schwersten zu ersetzen sind: korrosionsbeständige Edelstähle, hochfeste Aluminiumlegierungen, verschleißfeste Kohlenstoffstähle und exotische Hochtemperaturlegierungen wie Titan, Inconel, Hastelloy und Monel.
Wo Stanzen und Tiefziehen spezielle Presswerkzeuge und lange Vorlaufzeiten erfordern, arbeitet das Drückumformen mit vergleichsweise kostengünstigen Dornen und programmierbaren CNC-Werkzeugbahnen. Genau dieser Unterschied macht Metalldrücken so oft zum schnellsten und wirtschaftlichsten Weg, aus einer Zeichnung ein fertiges, rotationssymmetrisches Bauteil zu machen – und erklärt, warum es sich so reibungslos vom einzelnen Prototyp bis zur Serienfertigung skalieren lässt.
Warum Metalldrücken statt anderer Umformverfahren?
- Nahtlose Festigkeit aus einem Stück. Ein gedrücktes Bauteil entsteht aus einem einzigen Rohling – es gibt also keine Schweißnaht, die lecken, reißen oder unter Ermüdung versagen kann. Das ist entscheidend für Druckbehälter, hygienische Lebensmittelanlagen und elektrische Hochspannungskomponenten.
- Geringe Werkzeugkosten. Ein Drückdorn kostet einen Bruchteil eines Stanz- oder Tiefziehwerkzeugs. Konstruktionsänderungen bedeuten meist eine neue Werkzeugbahn oder eine maßvolle Dornanpassung statt eines komplett neuen Werkzeugsatzes.
- Materialeinsparung. Drückumformen ist spanlos. Der Verschnitt ist im Vergleich zur Zerspanung minimal, und verschachtelt angeordnete Ronden können per Laser geschnitten werden, um die Ausbeute zu optimieren.
- Kaltverfestigung. Beim Umformen über den Dorn verfestigt sich das Metall, sodass eine dünnere Wand häufig die Festigkeit eines schwereren Schweißbauteils erreicht.
- Konstruktionsfreiheit. Kegel, Halbkugeln, Kuppeln, Zylinder, Flanschringe sowie parabolische und toroidale Formen sind realisierbar. Änderungen an Durchmesser oder Profil sind im Vergleich zu anderen Umformverfahren günstig.
- Skalierbare Kapazität. Dasselbe Verfahren trägt einzelne Prototypen ebenso wie Serienläufe – bei gleichbleibender Qualität und wiederholbaren Toleranzen über die gesamte Charge.
Werkstoffe für das Metalldrücken
Das Drücken von Spezialmetallen eignet sich für jedes duktile Metall. Die folgende Werkstoffauswahl deckt die große Mehrheit industrieller Anforderungen ab; Sonderlegierungen werden auf Anfrage kalkuliert.
Metalldrücken von Aluminium
Aluminium ist das am häufigsten gedrückte Spezialmetall – dank geringem Gewicht, Korrosionsbeständigkeit und hervorragender Umformbarkeit. Gängige Sorten sind 1100 und 1060 (handelsrein, sehr gut umformbar), 3003 (gute Korrosionsbeständigkeit, mittlere Festigkeit), 5052 (die Legierung in „Eloxal-Qualität" mit hervorragender Oberfläche), 6061 (hohe Festigkeit und gute Bearbeitbarkeit) und 7075 (sehr hohe Festigkeit für stark beanspruchte Teile). Das Aluminiumdrücken ist die Standardwahl für Leuchtenreflektoren, Lüftergehäuse, Lüftungsauslässe, UAV- und Radarkomponenten, Gehäuse und leichte Strukturteile.
Drücken von Edelstahl
Das Edelstahldrücken umfasst die 300er-Serie (304, 316L, 310S) und die 400er-Serie. Die austenitische 300er-Serie bietet hervorragende Korrosionsbeständigkeit, Hygiene, Hochtemperaturstabilität und vielfältige Oberflächenoptionen; die martensitische 400er-Serie liefert höhere Festigkeit als Kohlenstoffstahl zu geringeren Kosten, jedoch mit reduzierter Korrosionsbeständigkeit. Edelstahl ist die erste Wahl für Lebensmittel- und Pharmaanlagen, Behälter der chemischen Verfahrenstechnik, Hitzeschilder und alle Anwendungen, bei denen Sauberkeit und Langlebigkeit zählen.
Drücken von Baustahl und Kohlenstoffstahl
Das Drücken von Kohlenstoff- und Baustahl liefert starre, langlebige und wirtschaftliche Teile, die sich leicht lackieren, beschichten oder verzinken lassen. Gängige Sorten sind Q235B für allgemeine Konstruktionen sowie die hochfesten Stähle Q355B / Q355D für Schwerlast- und Tieftemperatureinsatz. Typische Anwendungen sind Ventilator- und Gebläsegehäuse, Förderrollenkegel, Maschinenabdeckungen, Pufferkappen, Grundplatten und Landmaschinen.
Spezialmetalle und kundenspezifische Legierungen
Über die gängigen Werkstoffe hinaus öffnet das Drücken von Spezialmetallen die Tür zu Hochleistungslegierungen, die viele Fertigungsbetriebe gar nicht erst bearbeiten:
- Kupfer und Messing – für hochleitfähige Elektrokomponenten, Wärmetauscherteile, Architekturelemente und Dekorationsprodukte.
- Titan – überlegenes Verhältnis von Festigkeit zu Gewicht bei hervorragender Korrosionsbeständigkeit. Titan hat bei Raumtemperatur eine begrenzte Dehnung und wird deshalb in der Regel bei erhöhter Temperatur von erfahrenen Fachkräften gedrückt.
- Inconel, Hastelloy und andere Nickellegierungen – für Hochtemperatur-, Hochdruck- und stark korrosive Umgebungen wie Gasturbinenkanäle, Brennkammerauskleidungen, Hitzeschilder und Ausrüstung chemischer Anlagen.
- Monel und weitere exotische Legierungen – für Marine-, Meerwasser- und aggressive chemische Anwendungen.
Verfahren des Metalldrückens
CNC-gesteuertes Drücken
Das CNC-Metalldrücken ist das Rückgrat der modernen Fertigung. Programmierten Werkzeugbahnen führen die Rolle durch mehrere Umformdurchgänge und liefern hohe Präzision, Wiederholgenauigkeit und gleichbleibende Wandstärke – Teil für Teil. CNC-Drücken ist der bevorzugte Weg für eng tolerierte Arbeiten, große Serien und komplexe Profile, die von Hand kaum reproduzierbar wären.
Rohrdrücken (Fließdrücken)
Beim Rohrdrücken – auch Fließdrücken genannt – wird die Wandstärke eines rohrförmigen Rohlings reduziert, während sich seine Länge über einem rotierenden Dorn streckt. Es entstehen nahtlose, dünnwandige, hochfeste Zylinder mit ausgezeichneter Rundlaufgenauigkeit – ideal für Hohlwellen, Buchsen, Druckzylinder sowie rohrförmige Komponenten für Wehrtechnik und Luftfahrt.
Panel-Drücken
Das Panel-Drücken formt großdurchmessrige Platten und flache Mulden wirtschaftlich und bleibt damit kosteneffizient, wenn das Bauteil breit, aber relativ flach ist. Häufig eingesetzt für Architekturpaneele, große Abdeckungen und Dekorelemente.
Handdrücken
Das manuelle Metalldrücken bleibt die schnellste und wirtschaftlichste Option für Prototypen, Einzelteile, Kleinserien und noch in Entwicklung befindliche Konstruktionen. Erfahrene Drücker kombinieren Handwerkzeuge mit der Rotation der Drehmaschine und fertigen komplexe Teile in kleinen Stückzahlen mit minimalem Werkzeugaufwand.
Formen und Geometrien aus dem Drückumformen
Konische Drückformen
Konische Drückformen gehören zu den häufigsten gedrückten Geometrien. Kegel, Kegelstümpfe und gestufte Kegel mit variablen Durchmessern werden über einem passenden Dorn geformt, wobei die Wandstärke Durchgang für Durchgang kontrolliert wird. Konisches Drücken wird häufig für Übergangsstücke, Bunker, Düsen, Verteilerkegel, Förderrollenkegel und mehrlagig gestapelte Baugruppen eingesetzt, bei denen jeder Durchmesser präzise in den nächsten passen muss.
Halbkugelige Geometrien
Eine große Bandbreite halbkugeliger Geometrien – Halbkugeln, Kuppeln, gewölbte Böden und Vollkugeln aus zwei verbundenen Halbkugeln – entsteht durch Drückumformen. Halbkugeln und Kuppeln dienen als Tankabschlüsse, Druckbehälterböden, Leuchtenreflektoren, Satellitenschüsseln, Parabolantennen-Komponenten und dekorative Architekturelemente. Kugeln bringen zusätzliche Festigkeit für anspruchsvolle Anwendungen wie geologische Prüfgeräte, Schwimmer und Druckgehäuse.
Zylinder, gerollte und geschweißte Komponenten
Gedrückte Metallzylinder liefern nahtlose Wände für Druckbehälter, Rohrleitungen, Filtergehäuse und große Container. Ist ein Bauteil zu tief oder zu groß, um in einem Stück gedrückt zu werden, werden gedrückte Schalen mit gerollten und geschweißten Komponenten kombiniert – Zylinder, Ringe und Flansche aus gerolltem Blech, die durch WIG- oder Elektronenstrahlschweißen gefügt und mit gedrückten Abschlüssen und gewölbten Böden zur fertigen Baugruppe verschweißt werden. Dieser Hybridansatz bewahrt die nahtlosen Vorteile des Drückens dort, wo sie am wichtigsten sind, und erweitert gleichzeitig den Größenbereich des Verfahrens.
Fertigungskapazitäten und Toleranzkontrolle bei KMS
KMS betreibt einen Maschinenpark aus 38 Anlagen mit CNC-Drückmaschinen, Rohrdrückmaschinen und Laserschneidanlagen. So lässt sich jedes Bauteil der passenden Maschine zuordnen, statt es auf die größte zu zwingen:
- CNC-Drückmaschinen bis Ø2500 mm für das Drücken großer Durchmesser bei Behältern, Kuppeln, Gehäusen und Lüfterzargen.
- Rohrdrückmaschinen für hohle, dünnwandige zylindrische Komponenten.
- Materialstärken bis 8 mm bei Edelstahl, 15 mm bei Kohlenstoffstahl und 20 mm bei Aluminium – abhängig von Durchmesser und Geometrie.
- Maßtoleranz typischerweise ±0,1 mm bis ±0,2 mm bei Durchmesser und Höhe für CNC-gedrückte Teile; engere Toleranzen an kritischen Merkmalen sind nach Abstimmung möglich.
- Oberflächenbehandlung einschließlich Spiegelpolieren bis Ra ≤ 0,4 μm, Entgraten und Kantenverrunden, Eloxieren, Sandstrahlen, Bürstenschleifen, Lackieren und Verzinken.
- Sekundärprozesse einschließlich CNC-Bearbeitung, Laserschneiden, WIG- und Elektronenstrahlschweißen sowie Montage.
Die Qualität wird im Rahmen eines ISO-9001-Qualitätsmanagementsystems gesteuert, mit linearen Toleranzen nach GB/T 1804-m und Form- und Lagetoleranzen nach GB/T 1184, 100 % Prüfung kritischer Passflächen und CMM-Verifikation der Hauptprofile. Für anspruchsvolle Programme sind vollständige Erstmusterprüfberichte und Werkstoffzeugnisse verfügbar.
Branchen, die auf das Drücken von Spezialmetallen setzen
- Luft- und Raumfahrt sowie Wehrtechnik – Nasenkegel, Verkleidungen, Motorhauben, Sender- und Empfängerschalen, Triebwerksgehäusekomponenten und Druckbehälter, bei denen Gewicht, Festigkeit und Zuverlässigkeit gleichermaßen kritisch sind.
- Energie- und Hochspannungstechnik – GIS-Aluminiumbaugruppen, UHV-Übertragungsschilde, Kupferendrohre, Durchführungen und Gehäuse, die eine saubere Innenfläche und stabile Leitfähigkeit verlangen.
- Petrochemie und chemische Verfahrenstechnik – Hohlraumhülsen und Abdeckungen aus Nickellegierungen sowie Edelstahlbehälter für korrosive und hochtemperierte Einsätze.
- Lebensmittel, Getränke und Pharma – hygienische Bunker, Schüsseln, Kessel, Mischbehälter und Behälter der 180-Liter-Klasse mit polierten, rückstandsfreien Innenräumen.
- Maschinenbau und Schwerindustrie – Endstücke, Pufferkappen, Sockel, Zentrifugalscheiben, Schwerlast-Rückscheiben und verformungsresistente Komponenten für Bergbau-, Hafen- und Fördertechnik.
- Landmaschinen – verschleißfeste Kegel, Wannen und Rinnen, die abrasivem Getreide, Erz und Dünger standhalten.
- Bauwesen, Beleuchtung und Architektur – Lüftungsauslässe, Lüfterzargen, Verteilerringe, Leuchtenreflektoren und dekorative gedrückte Kuppeln.
- Medizintechnik, Automatisierung und Elektronik – Instrumentengehäuse, Schilde und Rotoren mit engen Toleranzen und sauberen Oberflächen.
Kosteneffizienz: der Vorteil des Metalldrückens
Metalldrücken ist für rotationssymmetrische Teile häufig die kostengünstigste Lösung der Metallumformung, und die Einsparungen kommen aus mehreren Richtungen gleichzeitig: geringe Dornkosten statt teurer Werkzeuge, minimaler Verschnitt durch das spanlose Verfahren, weniger Nachbearbeitung, weil die Teile nahtlos und formnah von der Maschine kommen, sowie kurze Rüstzeiten, die Kleinserien und Konstruktionsiterationen bezahlbar machen. Wachsen die Stückzahlen, bleiben die Stückkosten beim CNC-Drücken planbar – bei gleichbleibenden Toleranzen. Dasselbe Verfahren, das den Prototyp validiert hat, trägt also auch das Serienprogramm.
Engineering-Zusammenarbeit: von der Zeichnung zum Serienteil
Die wirtschaftlichste Lösung ist selten die naheliegendste. Unser Engineering-Team prüft Zeichnung, Werkstoff, Toleranzkette und Jahresvolumen gemeinsam und empfiehlt dann den Prozessweg, der die geforderte Leistung zu den niedrigsten Gesamtkosten liefert – CNC-gesteuertes Drücken, Rohrdrücken, Panel-Drücken oder Handdrücken. Wo sich eine Konstruktion fertigungsgerecht vereinfachen lässt, sagen wir es früh – solange Änderungen noch günstig sind. Machbarkeitsrückmeldung und Angebot folgen in der Regel innerhalb von 24 Stunden nach Erhalt der Zeichnung.
Mit flexibler Fertigungskapazität skaliert KMS nahtlos von der Prototypenentwicklung bis zur Serienproduktion – bei gleichbleibender Qualität und engen Toleranzen und mit termingerechter Lieferung starker, präziser, rotationssymmetrischer metallgedrückter Bauteile.


