
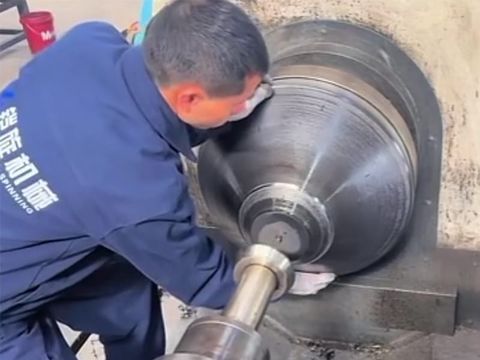
Edelstahl-Drückteile
Produkte aus Edelstahl-Drückteilen werden durch Metallspinnen und CNC-Metallspinnen hergestellt — ein nahtloses, kosteneffizientes Drückumformverfahren, das flache Ronden aus Edelstahl 304 und 316 zu korrosionsbeständigen, hochfesten und hygienischen Komponenten für Lebensmittel, Medizin, Marine und Industrie formt.
Einleitung
Produkte aus Edelstahl-Drückteilen sind nahtlose, axialsymmetrische Bauteile, die durch Metallspinnen geformt werden — ein spanloses Kaltumformverfahren, bei dem eine flache Edelstahlronde mit hoher Drehzahl rotiert und von einer Rolle oder einem Werkzeug schrittweise über einen rotierenden Dorn gepresst wird. Auch als Drückumformen oder Metalldrücken bekannt, gehört es zur breiteren Familie der Umformtechnik und der Blechumformung und ist eines der wenigen Verfahren, die eine korrosionsbeständige Legierung ohne Schneiden, Schweißen oder Hochtemperaturfügen formen können.
Das Verfahren wird in der Lebensmittelverarbeitung, in medizinischen und pharmazeutischen Anlagen, im Marine- und Offshore-Bereich, in der Luft- und Raumfahrt, der Energie-, Automobil-, Beleuchtungs- und Architekturbranche eingesetzt. Da Edelstahl strukturelle Festigkeit, Langlebigkeit und eine selbstheilende passive Oxidschicht vereint, zählt er zu den am häufigsten gedrückten Konstruktionswerkstoffen der Welt. Dieser Artikel erläutert, wie Edelstahl-Drücken funktioniert, warum das Material für das Verfahren geeignet ist, welche Werkstoffgüten üblicherweise gedrückt werden und welche Eigenschaften die daraus entstehenden Produkte bieten.
Wie Edelstahl-Drücken funktioniert
Bei einem typischen Arbeitsgang des Metallspinnens wird eine flache kreisförmige Edelstahlronde auf einer CNC-Drückmaschine gegen einen rotierenden Dorn gespannt und mit hoher Drehzahl in Rotation versetzt. Eine Umformrolle übt kontrollierten Druck aus und verformt das Metall schrittweise über den Dorn — das Werkzeug, das die endgültige Innenkontur definiert. Da das Metall umgeformt und nicht abgetragen wird, ist das Verfahren eine endkonturnahe Umformtechnik mit sehr geringem Materialverlust.
CNC-Metallspinnen ist die automatisierte Form des Verfahrens. Statt eines erfahrenen Bedieners, der das Werkzeug von Hand führt, bewegen computergesteuerte Maschinen die Rollen entlang einer programmierten Werkzeugbahn, sodass Wandstärke, Durchmesser und Profil vom ersten bis zum tausendsten Teil konstant bleiben. Edelstahl kann kaltumgeformt oder — bei dickeren oder weniger duktilen Güten — warmumgeformt werden, wodurch das Verfahren für alles von dünnen Schalen bis hin zu dickwandigen Behältern geeignet ist.
Der Produktionsablauf folgt sechs kontrollierten Schritten:
- Rondenauswahl. Eine flache Edelstahlronde wird in der vom Anwendungsfall geforderten Güte und Oberfläche beschafft, wobei Durchmesser und Dicke aus dem Fertigteil berechnet werden, um den Materialeinsatz zu optimieren.
- Rondenspannung. Die Ronde wird gegen den Drückdorn gespannt, und die Baugruppe wird mit hoher Drehzahl in Rotation versetzt.
- CNC-Drückumformen. CNC-gesteuerte Rollen und Werkzeuge üben kontrollierten Druck aus und verformen das Metall schrittweise über den Dorn zu Schüsseln, Bechern, Gehäusen, Abdeckungen, Reflektoren oder Dekorteilen.
- Kaltverfestigung. Da Edelstahl bei der Verformung kaltverfestigt, weist das fertige metallgedrückte Teil in der Regel eine höhere Zugfestigkeit auf als die ursprüngliche Ronde.
- Beschnitt und Veredelung. Das gedrückte Teil wird auf Endhöhe und Enddurchmesser beschnitten und anschließend poliert, gebürstet, passiviert oder anderweitig auf die geforderte Oberfläche bearbeitet.
- Prüfung. Abmessungen, Wandstärke, Oberflächenqualität und Materialzertifikate werden vor dem Versand verifiziert.
Diese kontrollierte, automatisierte Abfolge gewährleistet Gleichmäßigkeit, Genauigkeit und Konsistenz über eine gesamte Produktionscharge von Edelstahlkomponenten.
Hauptmerkmale von Produkten aus Edelstahl-Drückteilen
1. Nahtlose, einteilige Bauweise
Anders als Fertigungsverfahren, die mehrere Teile schneiden und zusammenschweißen, formt Edelstahl-Drücken das gesamte Teil aus einer einzigen Ronde. Das Ergebnis ist ein nahtloses Bauteil ohne Schweißnähte, Fugen oder Spalten — es entfallen die Schwachstellen und Kontaminationsfallen, die eine geschweißte Konstruktion mit sich bringt. Für Druckbehälter, Lebensmittelanlagen und alles, was hygienisch oder dicht sein muss, ist dies der wichtigste Vorteil.
2. Kaltverfestigung und hohe Festigkeit
Die Drückbewegung verfeinert die Gefügestruktur des Materials und verfestigt es kalt, wodurch Zugfestigkeit und Ermüdungsbeständigkeit steigen. Gedrückte Bauteile können daher sowohl dünn als auch fest sein und sind oft langlebiger als gegossene oder gestanzte Alternativen desselben Materials — zusätzliche Leistung ohne zusätzlichen Materialaufwand.
3. Erhaltene Korrosionsbeständigkeit
Anders als Verfahren mit Hochtemperaturoxidation oder Fügeprozessen bewahrt das kalte Drückumformen die passive Chromoxidschicht. Das Fertigteil behält den Korrosionsschutz des Grundwerkstoffs, was für Marine-, Chemie- und Lebensmittelkontaktanwendungen entscheidend ist.
4. Ausgezeichnete Oberflächenqualität
Edelstahl lässt sich direkt von der Drückmaschine zu einer hellen, spiegelnden oder gebürsteten Oberfläche polieren, ohne Galvanisierung oder Lackierung. Wird die Zieloberfläche — spiegelnd, gebürstet oder passiviert — vorab festgelegt, kann sie in den Prozess integriert werden, wodurch die Nachbearbeitung häufig reduziert oder ganz eingespart wird.
5. Hygienische, leicht zu reinigende Oberflächen
Poröse, nahtlose Edelstahloberflächen sind leicht zu reinigen und zu sterilisieren, was gedrückten Bauteilen einen entscheidenden Vorteil in Lebensmittel-, Getränke-, Medizin- und Pharmaanwendungen verschafft, in denen Kontaminationskontrolle zählt.
6. Breite Materialkompatibilität
Metallspinnen eignet sich für ein breites Spektrum von Legierungen, von Edelstahl über Aluminium, Kohlenstoffstahl, Kupfer, Messing bis Titan. Für das Edelstahl-Drücken werden austenitische Güten wie 304 und 316 bevorzugt, da ihre hohe Dehnung das Metall beim Drückumformen reibungslos über den Dorn fließen lässt, ohne zu reißen.
7. Materialeffizienz
Als endkonturnahes Verfahren nutzt die Umformung durch Drücken das Material effizient, mit Ausnutzungsgraden von bis zu etwa 90 % und deutlich weniger Ausschuss als bei der Zerspanung. Die Ronde wird umgeformt statt abgetragen, was die Materialintegrität bewahrt und Kosten senkt.
8. Geringe Werkzeugkosten
Da das Verfahren auf einem Dorn und Rollen statt auf teuren Paarwerkzeugen beruht, sind die Werkzeugkosten deutlich niedriger als beim Tiefziehen oder Stanzen. Dies macht das Drücken wirtschaftlich für Prototypen, kundenspezifische Kleinserien und die Serienproduktion gleichermaßen.
9. CNC-Präzision und Wiederholbarkeit
Moderne CNC-Drückmaschinen steuern Drehzahl, Rollendruck und Vorschubbahnen mit Computerpräzision und liefern enge Toleranzen, gleichmäßige Wandstärkenkontrolle und konstante Qualität über jedes Teil einer Charge. CNC-Werkzeugbahnen kompensieren zudem die Rückfederung, zu der Edelstahl neigt, und die CAD/CAM-Integration verkürzt den Weg vom 3D-Modell zum Fertigteil.
10. Designflexibilität und schnelles Prototyping
Das Drücken eignet sich für Zylinder, Kegel, Halbkugeln, gewölbte Böden, Trichter und komplexe Mehrkonturprofile. Da Designänderungen in der Regel nur einen neuen Dorn oder eine überarbeitete Werkzeugbahn erfordern — und kein neues Werkzeug —, unterstützt das Verfahren schnelle Iterationen und kosteneffizientes Prototyping während der Produktentwicklung.
Typische Anwendungen
Edelstahl-Drücken bedient ein breites Branchenspektrum:
- Kochgeschirr, Rührschüsseln, Trichter und Behälter für die Lebensmittel- und Getränkeverarbeitung, in Edelstahl 304
- Sterilisations- und Zentrifugenschüsseln für medizinische und pharmazeutische Anlagen, in Edelstahl 304 oder 316
- Auspuffkomponenten, Gehäuse und Druckbehälterböden für Marine- und Offshore-Einsatz, in Edelstahl 316
- Druckbehälterböden und Tankabschlüsse für Energie- und Chemieverarbeitung, in Edelstahl 316
- Nasenkonen, Verkleidungen und Präzisionsgehäuse für Luft- und Raumfahrt sowie Verteidigung, in Edelstahl 304 oder 316
- Radkappen, Zierleisten und Radabdeckungen für die Automobilindustrie, in Edelstahl 304
- Leuchtenreflektoren, Schirme und architektonische Metallarbeiten, in Edelstahl 304 oder 316
Fazit
Edelstahl und Metallspinnen sind eine natürliche Kombination. Das Drücken nutzt die Duktilität von Edelstahl, um nahtlose, feste und korrosionsbeständige Teile zu erzeugen, während die Haltbarkeit und Oberfläche des Materials das Verfahren mit Produkten belohnen, die lange halten und dabei gut aussehen. Durch CNC-Drückumformen verwandeln Hersteller eine flache Edelstahlronde in Sekundenbruchteilen der Zeit und zu einem Bruchteil der Kosten von Schweißen, Gießen oder Zerspanung in ein präzises, gleichmäßiges Bauteil — ohne Schweißnähte, ohne Fugen und mit minimalem Ausschuss.
Ob das Ziel ein hygienischer Lebensmittelbehälter, ein marinefestes Gehäuse, ein Druckbehälterboden oder ein polierter architektonischer Reflektor ist: Produkte aus Edelstahl-Drückteilen bieten Festigkeit, Integrität und Oberfläche in einem einzigen nahtlosen Stück. Wir sind auf das Drücken von Edelstahl 304 und Edelstahl 316 spezialisiert und fertigen nahtlose, präzise metallgedrückte Bauteile in der Oberfläche und mit den Toleranzen, die Ihre Anwendung erfordert.


