
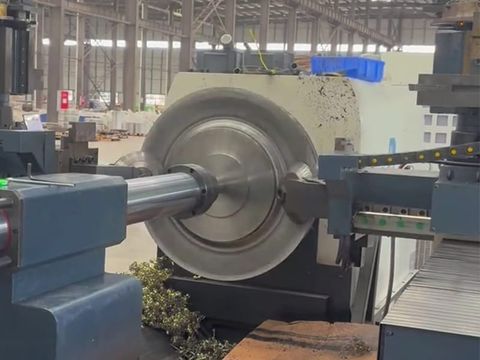
Konventionelles Metallspinnen
Das konventionelle Drücken ist ein Kernverfahren des Metalldrückens (Metal Spinning), mit dem präzise, rotationssymmetrische Bauteile mit nahezu konstanter Wandstärke hergestellt werden. Beim konventionellen Drücken wird eine rotierende Blechplatine über einem rotierenden Dorn mithilfe eines Rollenwerkzeugs umgeformt, das örtlich begrenzten Druck ausübt; die Drückrolle folgt einer vorgegebenen Bahn in mehreren Durchgängen und formt das Metall schrittweise, bis die Innenfläche der Dornkontur entspricht. Da das Metall verdrängt und nicht zerspant wird, liefert das konventionelle Drücken gedrückte Metallteile mit hoher Materialausnutzung, geringen Umformkräften, nicht zweckgebundener Werkzeugausstattung und gleichbleibend guten mechanischen Eigenschaften – und gehört damit zu den vielseitigsten und wirtschaftlichsten Verfahren der modernen Metallumformung.
Was ist konventionelles Metalldrücken?
Konventionelles Metalldrücken ist ein Kaltumformverfahren, bei dem eine flache Metallscheibe – die Platine (Blank) – gegen einen rotierenden Dorn gespannt und mit gesteuerter Drehzahl gedreht wird, während eine Drückrolle oder ein Drückwerkzeug das Material schrittweise an die Dornkontur anpresst. Die Rolle trägt kein Material ab; sie verdrängt das Metall in einer kontinuierlichen, örtlich begrenzten plastischen Umformung. Die Platine wird also zu einem hohlen, rotationssymmetrischen Teil umgeformt statt zerspant.
Das Verfahren ist in der Industrie unter vielen Namen bekannt. Konstrukteure sprechen von metal spinning, metal spun, spin forming, metal turning, metal forming, CNC-Metalldrücken oder einfach Drücken (spinning). Das Grundprinzip bleibt immer gleich: Ein rotierender Dorn definiert die Innengeometrie, eine Rolle definiert die Außengeometrie, und der Spalt zwischen beiden steuert die endgültige Wandstärke.
Das konventionelle Drücken wird seit Jahrhunderten praktiziert – frühe Beispiele lassen sich bis in das Grab eines ägyptischen Pharaos zurückverfolgen, in dem Handwerker Metall auf handbetriebenen Drehbänken formten. Die Industrialisierung motorisierte die Drehbank, und moderne CNC-Drückmaschinen haben das Handwerk seither in einen wiederholbaren, datengesteuerten Fertigungsprozess verwandelt, der an großen, dickwandigen Bauteilen Toleranzen von ±0,1 mm halten kann.
Wie das konventionelle Drückverfahren abläuft
Ein konventioneller Drückzyklus folgt einer klar definierten Abfolge:
- Vorbereitung der Platine. Aus Blech oder Platte wird eine flache, kreisrunde Platine geschnitten und entgratet. Die Platine wird mit Wachs, Fett oder einem speziellen Umformschmierstoff geschmiert, um Reibung zu verringern und die Oberflächengüte zu verbessern.
- Spannen und Drehen. Die Platine wird auf dem Dorn zentriert und vom Reitstock gespannt. Anschließend dreht die Spindel Dorn und Platine gemeinsam mit einer Drehzahl, die sich nach Werkstoff, Durchmesser und Dicke richtet.
- Inkrementelles Umformen. Eine Rolle übt an einem einzigen Punkt örtlichen Druck aus und fährt entlang einer programmierten Bahn – in der Regel von der Mitte der Platine nach außen oder vom Rand nach innen, abhängig von Bauteil und Werkzeugstrategie.
- Mehrere Durchgänge. Die Rolle erreicht die Endform nicht in einem einzigen Zug. Stattdessen folgen mehrere Durchgänge, von denen jeder das Metall ein Stück näher an den Dorn drückt. Die koordinierte Steuerung von Rollenposition, Vorschub und Spindeldrehzahl hält die Umformung stabil.
- Fertigbearbeitung und Planieren. Die letzten Durchgänge – als Planieren (planishing) bezeichnet – glätten die Oberfläche, beseitigen Wellen und erhöhen die Maßgenauigkeit.
- Sekundäroperationen. Besäumen, Bördeln und Falzen, CNC-Bearbeitung, Schweißen, Polieren, Beizen und Passivieren, Eloxieren oder Pulverbeschichten vervollständigen das gedrückte Metallteil.
Da die Umformung zu jedem Zeitpunkt auf eine kleine Kontaktzone konzentriert ist, benötigt das konventionelle Drücken weit geringere Umformkräfte als das Pressen oder Tiefziehen desselben Bauteils. Deshalb lassen sich mit relativ leichter, nicht zweckgebundener Werkzeugausstattung große Bauteile herstellen.
Steuerung über mehrere Durchgänge: Vorwärts-, Rückwärts- und Planierschnitte
Beim konventionellen Drücken über mehrere Durchgänge sind Anzahl und Richtung der Rollendurchgänge die wichtigsten Stellgrößen für die endgültige Wandstärke und die Bauteilqualität.
Vorwärtsdurchgänge (forward passes) führen die Rolle in Richtung des Materialflusses und dünnen die Wand leicht aus. Eine kontrollierte, inkrementelle Abnahme pro Durchgang verteilt die Dehnung, statt sie zu konzentrieren.
Rückwärtsdurchgänge (backward passes) arbeiten in die entgegengesetzte Richtung und verteilen das Metall entlang der Wand zurück. Sie gleichen Dickenschwankungen aus früheren Vorwärtsdurchgängen aus, verringern die Rückfederung und bauen die Eigenspannungen ab, die ein gedrücktes Teil nach dem Öffnen des Spannfutters verziehen würden.
Planierschnitte (planishing passes) – Zwischen- und Fertigdurchgänge – üben mit einer glatten Rolle oder einem glatten Werkzeug leichten Druck mit hoher Kontaktfläche aus, um Oberflächenwellen zu glätten, die Oberflächengüte zu verfeinern und die Maßgenauigkeit zu sichern.
Das praktische Ergebnis ist eine Wand, deren Dicke über das gesamte Bauteil nahe an der ursprünglichen Platinendicke bleibt – das definierende Merkmal des konventionellen Drückens –, während die Geometrie exakt der Dornkontur folgt.
Die Umformmechanik hinter dem konventionellen Drücken
Das konventionelle Drücken erzeugt eine kontinuierliche, örtlich begrenzte plastische Umformung des Werkstücks. Jedes Werkstoffelement wird viele Male in kleinen Schritten verformt, während die Rolle darüber hinwegläuft. Daraus ergeben sich mehrere wichtige Effekte:
- Flexible Fertigung. Dieselbe Maschine und dieselbe Grundwerkzeugausstattung können viele verschiedene Geometrien erzeugen – allein durch Änderung des Rollenbahnprogramms.
- Geringe Umformkräfte. Zu jedem Zeitpunkt wird nur ein kleines Metallvolumen verformt, sodass die Anforderungen an die Presskraft deutlich unter denen von Stanzen oder Tiefziehen liegen.
- Nicht zweckgebundene Werkzeuge. Ein einzelner Dorn kann eine ganze Familie ähnlicher Bauteile abdecken; Konstruktionsänderungen bedeuten meist eine Programmänderung statt eines neuen Werkzeugs.
- Hohe Materialausnutzung. Nahezu die gesamte Platine wird Teil des fertigen Bauteils; der Verschnitt beschränkt sich im Wesentlichen auf die Besäumzugabe.
- Niedrige Produktionskosten. Geringe Werkzeuginvestitionen, kurze Rüstzeiten und minimaler Verschnitt machen das konventionelle Drücken für Prototypen, Klein- und Mittelserien gleichermaßen wirtschaftlich.
- Verbesserte mechanische Eigenschaften. Da das Metall beim Fließen über den Dorn kaltverfestigt wird, ist das fertige gedrückte Metallteil in der Regel fester und härter als die Ausgangsplatine und besitzt eine durchgehende, nahtfreie Kornstruktur.
Das fertige Bauteil hat keine Nähte oder Fügestellen, wodurch das Risiko eines Versagens unter Druck, Ermüdung oder hoher Beanspruchung sinkt – ein entscheidender Vorteil für Druckbehälter, Behälterböden und rotierende Komponenten.
Verfahrensklassifizierung: Wo das konventionelle Drücken einzuordnen ist
Metal Spinning ist ein Oberbegriff für drei Hauptvarianten, die sich vor allem durch die Wandstärke des Bauteils nach dem Umformen unterscheiden:
- Konventionelles Drücken. Die Wandstärke bleibt nahe an der ursprünglichen Platinendicke. Die Platine wird schrittweise über den Dorn geformt, ohne gezielte Wandausdünnung.
- Scherdrücken (shear spinning). Die Wand wird bewusst nach einem Sinusgesetz zwischen Platinendurchmesser, Enddurchmesser und Platinendicke ausgedünnt, sodass eine deutlich dünnere Wand als beim Ausgangswerkstoff entsteht.
- Fließdrücken (flow forming). Das Material wird von Rollen axial über einen Dorn verdrängt, um lange, dünnwandige, hochpräzise Zylinder und Rohre zu erzeugen – häufig mit Wandabnahmen, die weit über das Scherdrücken hinausgehen.
Das konventionelle Drücken wird von Zug-Druck-Spannungen bestimmt und gehört damit zur gleichen Familie der Umformmechanik wie Biegen und Tiefziehen. Weitere in der Industrie gebräuchliche Klassifizierungen beschreiben die Ausführung des Verfahrens:
- Drücken mit Dorn gegenüber Drücken ohne Dorn – ob ein massives Formwerkzeug die Innenseite des Bauteils abstützt.
- Innen- gegenüber Außendrücken – ob der Dorn die Innen- oder die Außenfläche steuert.
- Einzelrollen- gegenüber Gegenrollen-Anordnungen – Gegenrollen kompensieren Radialkräfte und verbessern die Dickentoleranz bei schweren Bauteilen.
- Kaltdrücken gegenüber Warmdrücken – beim Warmdrücken wird das Material örtlich erwärmt, um die Fließspannung bei dicken, duktilarmen oder hochfesten Legierungen zu senken.
- Handdrücken gegenüber CNC-Drücken – handgesteuerte Drehbänke für einfache, kleine Serien; CNC-Drückmaschinen für Wiederholgenauigkeit, komplexe Profile und enge Toleranzen.
Formen, die durch konventionelles Drücken entstehen
Gedrückte Teile können ein breites Spektrum rotationssymmetrischer Formen annehmen, darunter:
- Kegel- und trompetenförmige Geometrien
- Gewölbte Böden (dished ends) und Behälterböden (tank heads)
- Kuppel- und halbkugelförmige (hemisphärische) Formen
- Zylindrische und deckelartige Teile
- Gebördelte, gebördelte und gefalzte sowie gebördelte, gewölbte und gefalzte Profile
- Parabolische (glockenförmige) und halbelliptische Profile
- Torusförmige (donutartige) Teile
- Venturi- (sanduhrförmige) und reduzierende bzw. erweiternde Übergänge
- Komplexe Kombinationen und stufenweise mehrstufige Körper
In allen Fällen ist der Enddurchmesser kleiner als der ursprüngliche Platinendurchmesser, während die Wandstärke weitgehend gleichmäßig bleibt – die Signatur des konventionellen Drückens.
Werkstoffe für das konventionelle Metalldrücken
Konventionelles Drücken kann Metalle umformen, die anderen Verfahren Probleme bereiten, darunter viele hochfeste und hitzebeständige Legierungen. Häufig gedrückte Werkstoffe sind Aluminium und Aluminiumlegierungen, Edelstahl, Baustahl und Cortenstahl, Kupfer, Messing, Bronze, Titan, Silber, Hastelloy- und Inconel-Legierungen sowie Mu-Metall.
Metalle mit geringerer Duktilität oder höherer Festigkeit erfordern üblicherweise Zwischenglühen oder Warmdrücken, damit der Werkstoff ohne Rissbildung fließt. Aluminiumlegierungen wie 5A02-H112 und 5052, hochfeste Sorten wie 6061-T6, hitzebeständige Edelstähle wie SUS310S und hochfeste Baustähle wie Q355 werden in der Serienfertigung routinemäßig gedrückt.
Vorteile des konventionellen Metalldrückens
Gegenüber alternativen Umformverfahren wie Stanzen, Tiefziehen, Innenhochdruckumformen (Hydroforming), Gießen oder Zerspanen bietet das konventionelle Drücken eine besondere Kombination von Vorteilen:
- Nahezu konstante Wandstärke bei glattem, nahtlosem und symmetrischem Ergebnis.
- Geringe Werkzeugkosten – ein Dorn statt eines Paares von Formwerkzeugen.
- Kurze Rüstzeiten und Lieferzeiten, bei kleinen und mittleren Serien meist in Tagen gemessen.
- Konstruktive Flexibilität – Geometrieänderungen sind in der Regel eine Programmänderung, ideal für Prototypen und iterative Entwicklung.
- Ausgezeichnete Materialausnutzung und weniger Verschnitt, was eine nachhaltigere Produktion unterstützt.
- Kaltverfestigte, festere Bauteile mit durchgehender Kornstruktur und ohne Schweißnähte.
- Skalierbare Stückzahlen – dasselbe Verfahren bedient einmalige Sonderanfertigungen und Wiederholserien.
- Enge Toleranzen – moderne CNC-Drückmaschinen halten an kritischen Merkmalen routinemäßig ±0,1 mm; hausinterne Verfahren wie Polieren, Elektropolieren, Beizen, Passivieren und Eloxieren runden das Bauteil ab.
Konventionelles Drücken im Vergleich zu anderen Umformverfahren
Wer die Grenzen des Verfahrens kennt, wählt sicherer:
- Gegenüber Tiefziehen und Stanzen: Diese Verfahren drücken eine Platine mit gepaarten Werkzeugen und hoher Presskraft in einen negativen Hohlraum; das konventionelle Drücken formt mit einer einzigen Rolle um einen positiven Dorn und benötigt deutlich leichtere Werkzeuge – ideal für kleinere Stückzahlen und größere Durchmesser.
- Gegenüber Scherdrücken: Beim Scherdrücken wird die Wand gezielt nach dem Sinusgesetz ausgedünnt; beim konventionellen Drücken bleibt sie nahezu in Ausgangsdicke.
- Gegenüber Fließdrücken: Beim Fließdrücken entstehen durch axiales Materialverdrängen lange, dünnwandige Präzisionszylinder; beim konventionellen Drücken wird die Platine bei nahezu Ausgangsdicke zu einem hohlen Körper geformt.
- Gegenüber Zerspanen: Beim Zerspanen wird Material abgetragen, beim Drücken verdrängt – das Drücken erzeugt weit weniger Verschnitt und erhält einen durchgehenden Faserverlauf, ist jedoch auf rotationssymmetrische Geometrien beschränkt.
- Gegenüber Gießen: Das Drücken vermeidet Porosität und liefert höhere, besser vorhersagbare mechanische Eigenschaften.
Das konventionelle Drücken ist nicht die richtige Wahl, wenn starke nicht-rotationssymmetrische Biegungen oder komplexe Innenkonturen gefordert sind; hier sind Zerspanung oder andere Umformwege gefragt.
Typische Herausforderungen und ihre Beherrschung
Drei Fehlerbilder dominieren das konventionelle Drücken; jedes wird über die Prozessauslegung beherrscht:
- Faltenbildung (wrinkling). Druckbeanspruchung in Umfangsrichtung kann die ungestützte Wand beulen. Kontrollierte Rollenvorschübe, eine passende Anzahl von Durchgängen, Randabstützung und die richtige Spindeldrehzahl verhindern dies.
- Übermäßige Wandausdünnung und Rissbildung. Zu aggressive Vorwärtsdurchgänge lokalisieren die Dehnung. Inkrementelle Abnahmen pro Durchgang, Zwischenglühen und Schmierung halten die Dehnung innerhalb der Umformgrenzen des Werkstoffs.
- Rückfederung und Verzug nach dem Entspannen. Eigenspannungen lassen das Bauteil wandern, sobald es den Dorn verlässt. Rückwärtsdurchgänge, Planierschnitte und eine Spannungsarmglühung stabilisieren die Endgeometrie.
Eine robuste Prozesskontrolle – Rollenbahnprogrammierung, Echtzeitüberwachung, Maßprüfung mit 3D-Scan oder Lasermetrologie und statistische Prozesslenkung – verwandelt diese Einflussgrößen in vorhersagbare, wiederholbare Ergebnisse.
Maschinen und Werkzeuge
Ein konventioneller Drückaufbau besteht aus einer Drückdrehbank oder CNC-Drückmaschine mit Spindelstock, Reitstock, Spindel und Bett sowie den Werkzeugen, die das Bauteil definieren:
- Dorn (Formwerkzeug) – stützt das Werkstück und definiert die Innenkontur des Fertigteils.
- Rollen und Drückwerkzeuge – üben die örtliche Seitenkraft aus, die das Metall verformt; Rollenprofil, Radius und Werkstoffverträglichkeit beeinflussen Oberflächengüte und Dickentoleranz maßgeblich.
- Follower und Anpressplatte (pressure pad) – spannen und stabilisieren die Platine, besonders in den ersten Durchgängen.
- Mess- und Nachbearbeitungstechnik – Koordinatenmessgeräte, 3D-Scanner, Lasertracker, Polier- und Oberflächenbehandlungslinien.
Die Modellierung des Prozesses in CAD/CAM vor dem ersten Schnitt erlaubt es, Rollenbahn und Durchgangsplan zu simulieren, die Entwicklung zu verkürzen und die Kosten für Versuche zu senken.
Anwendungen und Branchen
Gedrückte Metallkomponenten finden sich in nahezu allen Fertigungsbranchen: Luft- und Raumfahrt sowie Verteidigung, Automobil- und Nutzfahrzeugbau, Energie- und Kraftwerkstechnik, chemische und petrochemische Industrie, Lebensmittelverarbeitung und Gastronomie, HVAC und Luftfiltration, Medizintechnik, kommerzielle Beleuchtung und Architekturmetallbau, Schiffbau, Bahn, Landwirtschaft, Abfallwirtschaft, Umwelttechnik, Elektrotechnik und Haushaltsgeschirr.
Typische konventionell gedrückte Teile sind Behälterböden und gewölbte Böden, Komponenten für Druckbehälter, Gasflaschen, Düsen und Venturiabschnitte, Motor- und Turbinengehäuse, Luftfiltergehäuse, Felgen und Radkappen, Rührschüsseln, Trichter, Reflektoren und Leuchtengehäuse, dekorative Architekturelemente und Glocken von Musikinstrumenten.
Warum das konventionelle Drücken ein Kernverfahren der Metallumformung bleibt
Das konventionelle Drücken nimmt in der Metallumformung eine einzigartige Position ein. Es verbindet die Materialeffizienz und die mechanische Leistungsfähigkeit der Kaltumformung mit einer Werkzeugwirtschaftlichkeit, die näher an der Blechverarbeitung als an der werkzeuggebundenen Serienfertigung liegt. Für rotationssymmetrische Teile – vom prototypischen gewölbten Boden bis zur Serie von Edelstahl-Behälterböden – liefert es zuverlässig nahezu konstante Wandstärken, nahtlose Geometrien und verlässliche mechanische Eigenschaften zu wettbewerbsfähigen Kosten.
Da CNC-Steuerung, CAD/CAM-Simulation, Robotik und moderne Legierungen weiter reifen, wird das konventionelle Drücken schneller, präziser und besser in der Lage, die engen Toleranzen zu halten, die moderne Industrieanlagen verlangen. Das Handwerk, das auf einer handbetriebenen Drehbank begann, ist heute eine datengesteuerte Fertigungstechnologie – und nach wie vor eine der wirksamsten Methoden, um flaches Metall in konstruktiv ausgelegte, rotationssymmetrische Bauteile zu verwandeln.


