
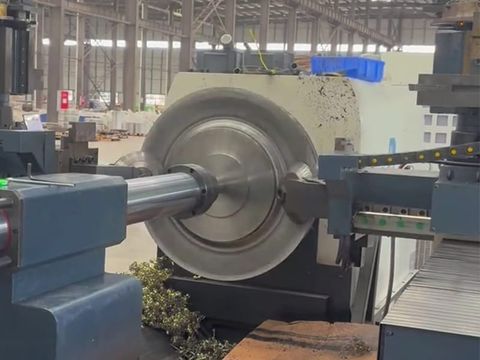
قطع معدنية دقيقة
يُعدّ التشكيل الدوراني التقليدي عملية أساسية من عمليات التشكيل الدوراني للمعادن (metal spinning)، تُستخدم لإنتاج مكوّنات دقيقة متماثلة حول المحور بسماكة جدار شبه ثابتة. في هذا التشكيل، يُشكَّل قرص معدني صفيحي دوّار فوق شياق (mandrel) دوّار بواسطة أداة أسطوانية تبذل ضغطًا موضعيًا؛ وتتبع الأسطوانة مسارًا محددًا مسبقًا على عدة تمريرات، فتُشكّل المعدن تدريجيًا حتى يطابق السطح الداخلي محيط الشياق. ولأن المعدن يُزاح ولا يُقطع، يوفّر التشكيل الدوراني التقليدي قطعًا معدنية مشكّلة بمعدل استخدام عالٍ للمادة، وأحمال تشكيل منخفضة، وأدوات غير مخصّصة، وخصائص ميكانيكية قوية ومتّسقة — ما يجعله من أكثر أساليب تشكيل المعادن تنوّعًا واقتصادية في التصنيع الحديث.
ما هو التشكيل الدوراني التقليدي للمعادن؟
التشكيل الدوراني التقليدي هو عملية تشكيل معدني على البارد، يُثبَّت فيها قرص معدني مسطّح — يُسمّى القطعة الأولية (blank) — بإحكام على شياق دوّار ويُدارة بسرعة محكومة، بينما تضغط أسطوانة أو أداة دوران المادة تدريجيًا نحو محيط الشياق. لا تزيل الأسطوانة أي معدن؛ بل تُزيحه في تشوّه لدن موضعي ومستمر، فيتحوّل القرص إلى قطعة مجوّفة متماثلة حول المحور بدل أن يُقطع على الشكل.
تُعرف هذه العملية في الصناعة بأسماء كثيرة. يسمّيها المهندسون metal spinning، وmetal spun، وspin forming، والتشكيل بالدوران، وتشكيل المعادن، والتشكيل الدوراني بالتحكم الرقمي (CNC)، أو ببساطة الدوران (spinning). والمبدأ واحد في كل الأحوال: شياق دوّار يحدّد الهندسة الداخلية، وأسطوانة تحدّد الهندسة الخارجية، والفجوة بينهما تتحكّم في سماكة الجدار النهائية.
يُمارَس التشكيل الدوراني التقليدي منذ قرون — إذ تعود أمثلة مبكّرة إلى مقبرة أحد الفراعنة في مصر، حيث كان الحرفيون يشكّلون المعدن على مخارط يدوية. ثم جعلت الثورة الصناعية المخرطة آلية، وحوّلت ماكينات التشكيل الدوراني الرقمية الحديثة الحرفة إلى عملية تصنيع قابلة للتكرار ومدفوعة بالبيانات، قادرة على تحقيق تفاوتات تبلغ ±0.1 مم على مكوّنات كبيرة وسميكة الجدار.
كيف تسير عملية التشكيل الدوراني التقليدي
تتبع دورة التشكيل التقليدي تسلسلًا واضحًا:
- تحضير القطعة الأولية. يُقطع قرص دائري مسطّح من الصفيحة أو اللوح وتُزال أسنانه (الزوايا الحادة). ويُشحَّم القرص بالشمع أو الشحم أو مزيج تشحيم مخصّص لتقليل الاحتكاك وتحسين جودة السطح.
- التثبيت والدوران. يُوسَّط القرص على الشياق ويُثبَّت بواسطة الذيل (tailstock). ثم يُدير المغزل الشياق والقرص معًا بسرعة تُحدّد بحسب المادة والقطر والسماكة.
- التشكيل التدريجي. تبذل الأسطوانة ضغطًا موضعيًا عند نقطة تلامس واحدة وتتحرّك على مسار مبرمج — عادةً من مركز القرص نحو الحافة أو من الحافة نحو المركز، بحسب القطعة واستراتيجية الأدوات.
- تمريرات متعددة. لا تصل الأسطوانة إلى الشكل النهائي في حركة واحدة، بل تنفّذ سلسلة تمريرات، يدفع كل منها المعدن خطوة أقرب إلى الشياق. ويحافظ التحكم المتناسق في موضع الأسطوانة ومعدل التغذية وسرعة المغزل على استقرار التشوّه.
- الإنهاء والتسوية. تُنعّم التمريرات الأخيرة — وتُسمّى التسوية (planishing) — السطح، وتُزيل التموّج، وتُحكم دقة الأبعاد.
- العمليات الثانوية. استكمال الحواف، والتثبيت والثني الحلقي، والتصنيع بالتحكم الرقمي، واللحام، والتلميع، والتنقيع والسلبنة، والأنودة أو الطلاء بالمسحوق — كلها تُكمل القطعة المعدنية المشكّلة.
ولأن التشوّه يتركّز في أي لحظة على منطقة تلامس صغيرة، يتطلّب التشكيل الدوراني التقليدي قوى تشكيل أقل بكثير من الكبس أو السحب العميق للقطعة نفسها. ولهذا يمكن إنتاج مكوّنات كبيرة بأدوات خفيفة نسبيًا وغير مخصّصة.
التحكم في التمريرات المتعددة: التمريرات الأمامية والخلفية وتمريرات التسوية
في التشكيل الدوراني التقليدي متعدد التمريرات، يُعدّ عدد تمريرات الأسطوانة واتجاهها الرافعتين الأساسيتين للتحكم في سماكة الجدار النهائية وجودة القطعة.
التمريرات الأمامية (forward passes) تدفع الأسطوانة في اتجاه انسياب المادة وتُرقّق الجدار قليلًا. والتقليل التدريجي المضبوط في كل تمريرة يوزّع الانفعال بدلًا من تركيزه.
التمريرات الخلفية (backward passes) تعمل في الاتجاه المعاكس وتُعيد توزيع المعدن على طول الجدار. وهي تساعد على معادلة تفاوت السماكة الناتج عن التمريرات الأمامية، وتقليل الارتداد المرن، وتحرير الإجهادات المتبقية التي تتسبّب في انفتاح القطعة أو تشوّهها بعد تحريرها.
تمريرات التسوية (planishing) — وهي تمريرات وسيطة ونهائية — تبذل ضغطًا خفيفًا بمساحة تلامس كبيرة عبر أسطوانة أو أداة ملساء، فتسطّح تموّج السطح، وتحسّن جودة الإنهاء، وتثبّت دقة الأبعاد.
والنتيجة العملية جدار تبقى سماكته قريبة من سماكة القرص الأولي على امتداد القطعة — وهي السمة المميّزة للتشكيل الدوراني التقليدي — بينما تتبع الهندسة محيط الشياق بدقة.
آلية التشكيل في التشكيل الدوراني التقليدي
يبثّ التشكيل الدوراني التقليدي تشوّهًا لدنًا موضعيًا ومستمرًا في قطعة العمل. ويُشوَّه كل عنصر من المادة مرات عديدة بخطوات صغيرة أثناء مرور الأسطوانة، ما يُنتج آثارًا مهمة عدة:
- مرونة في المعالجة. يمكن للماكينة نفسها وللأدوات الأساسية نفسها إنتاج هندسات متعددة بمجرد تغيير برنامج مسار الأسطوانة.
- أحمال تشكيل منخفضة. لا يُشوَّه في أي لحظة إلا حجم صغير من المعدن، لذا تكون متطلبات قوة الماكينة أدنى بكثير من الكبس أو السحب العميق.
- أدوات غير مخصّصة. يستطيع شياق واحد خدمة عائلة كاملة من القطع المتشابهة، وغالبًا ما يعني تغيير التصميم تعديل البرنامج لا صناعة قالب جديد.
- استخدام عالٍ للمادة. يصبح القرص بأكمله تقريبًا جزءًا من القطعة النهائية، وتقتصر النفايات أساسًا على سماحية الاستكمال.
- تكاليف إنتاج منخفضة. تجعل الاستثمار المحدود في الأدوات وقصر زمن الإعداد وقلة النفايات التشكيل الدوراني التقليدي اقتصاديًا للنماذج الأولية والدفعات الصغيرة والمتوسطة على السواء.
- خصائص ميكانيكية محسّنة. ولأن المعدن يتصلّد بالتشكيل البارد أثناء انسيابه على الشياق، تكون القطعة المشكّلة النهائية أقوى وأصلب من القرص الأولي عادةً، وتمتلك بنية حبيبية متصلة بلا لحامات.
ولا تحتوي القطعة النهائية على لحامات أو وصلات، ما يقلّل خطر الانهيار تحت الضغط أو الإجهاد أو الإجهاد العالي — وهذه ميزة حاسمة لأوعية الضغط ورؤوس الخزانات والمكوّنات الدوّارة.
تصنيف العمليات: موقع التشكيل الدوراني التقليدي
التشكيل الدوراني للمعادن مصطلح شامل يضمّ ثلاثة أنواع رئيسية تختلف أساسًا في سماكة جدار القطعة بعد التشكيل:
- التشكيل الدوراني التقليدي. تبقى سماكة الجدار قريبة من سماكة القرص الأولي، ويُشكَّل القرص تدريجيًا على الشياق بترقيق غير مقصود.
- التشكيل الدوراني القصّي (shear spinning). يُرقَّق الجدار عمدًا وفق علاقة قانون الجيب بين قطر القرص والقطر النهائي وسماكة القرص، فينتج جدار أرقّ بكثير من المادة الأولية.
- التشكيل الانسيابي (flow forming). تُزيح الأسطوانات المادة محوريًا على الشياق لإنتاج أسطوانات وأنابيب طويلة رقيقة الجدار وعالية الدقة، وكثيرًا ما تكون نسب تخفيض الجدار فيها أبعد من التشكيل الدوراني القصّي.
يُحكَم التشكيل الدوراني التقليدي بإجهادات الشد والضغط، ولذلك ينتمي إلى العائلة نفسها من ميكانيكا التشوّه التي تنتمي إليها عمليات الثني والسحب العميق. وتوجد تصنيفات إضافية شائعة في الصناعة تصف طريقة تنفيذ العملية:
- التشكيل على شياق مقابل التشكيل بدون شياق — أي ما إذا كانت أداة تكوين صلبة تسند الجانب الداخلي للقطعة.
- التشكيل الداخلي مقابل التشكيل الخارجي — أي ما إذا كان الشياق يتحكّم في السطح الداخلي أم الخارجي.
- ترتيبات الأسطوانة الواحدة مقابل الأسطوانات المتقابلة — توازن الأسطوانات المتقابلة القوى القُطرية وتحسّن التحكم في السماكة في القطع الثقيلة.
- التشكيل البارد مقابل التشكيل الساخن — يطبّق التشكيل الساخن تسخينًا موضعيًا لخفض إجهاد السيولة في السبائك السميكة أو قليلة المطيلية أو عالية المتانة.
- التشكيل اليدوي مقابل التشكيل بالتحكم الرقمي — مخارط يدوية للأعمال البسيطة منخفضة الحجم، وماكينات تشكيل رقمية للتكرار والملامح المعقّدة والتفاوتات الضيقة.
الأشكال الناتجة عن التشكيل الدوراني التقليدي
يمكن أن تتخذ القطع المشكّلة نطاقًا واسعًا من الأشكال المتماثلة حول المحور، ومنها:
- الأشكال المخروطية والبوقية المتوسّعة
- الرؤوس المقبّبة ورؤوس الخزانات
- الأشكال القببية ونصف الكروية
- القطع الأسطوانية وشبيهة الغطاء
- الملامح ذات الحواف المشفّهة، والمشفّهة والمثنية، والمركّبة من شفة وقبة وثنية
- الملامح القطعية المكافئة (شبيهة الجرس) وشبه الإهليلجية
- القطع الحلقية (شبيهة الدونات)
- المقاطع الفنتورية (شبيهة الساعة الرملية) والانتقالات المخروطية أو المتوسّعة
- التوليفات المعقّدة والأجسام متعددة الأقطار والمتدرجة
وفي جميع الحالات يكون القطر النهائي أصغر من قطر القرص الأولي، بينما تبقى سماكة الجدار متساوية إلى حدّ كبير — وهي البصمة المميّزة للتشكيل الدوراني التقليدي.
المواد المناسبة للتشكيل الدوراني التقليدي للمعادن
يستطيع التشكيل الدوراني التقليدي تشكيل معادن يصعب على عمليات أخرى التعامل معها، ومنها كثير من السبائك عالية المتانة والمقاومة للحرارة. ومن المواد الشائعة في التشكيل الدوراني: الألومنيوم وسبائكه، والفولاذ المقاوم للصدأ، والفولاذ الكربوني وفولاذ كورتن، والنحاس، والنحاس الأصفر، والبرونز، والتيتانيوم، والفضة، وسبائك Hastelloy وInconel، ومعدن Mu-metal.
أما المعادن الأقل مطيلية أو الأعلى متانة فتتطلّب عادةً تلدينًا بين التمريرات أو تشكيلًا ساخنًا لتتحرّك المادة دون تشقّق. وتُشكَّل دورانيًا في الإنتاج الصناعي بصورة روتينية سبائك الألومنيوم مثل 5A02-H112 و5052، والدرجات عالية المتانة مثل 6061-T6، والفولاذ المقاوم للصدأ المقاوم للحرارة مثل SUS310S، والفولاذ الإنشائي عالي المتانة مثل Q355.
مزايا التشكيل الدوراني التقليدي للمعادن
مقارنةً بأساليب تشكيل المعادن البديلة — مثل الكبس والسحب العميق والتشكيل الهيدروليكي والسبك والتشغيل الميكانيكيّ — يوفّر التشكيل الدوراني التقليدي مزيجًا متميّزًا من المزايا:
- سماكة جدار شبه ثابتة مع نتيجة ملساء ومتماثلة وخالية من اللحامات.
- تكلفة أدوات منخفضة — شياق بدل طقم قوالب متطابقة.
- إعداد سريع ومهل تسليم قصيرة، تُقاس عادةً بالأيام في الدفعات الصغيرة والمتوسطة.
- مرونة في التصميم — تغييرات الهندسة غالبًا ما تكون تعديلًا في البرنامج، وهو مثالي للنماذج الأولية والتطوير المتكرر.
- استخدام ممتاز للمادة ونفايات أقل، ما يدعم إنتاجًا أكثر استدامة.
- قطع أقوى متصلّدة بالتشكيل ببنية حبيبية متصلة ودون لحامات.
- أحجام قابلة للتوسّع — تخدم العملية نفسها القطع المُخصّصة الواحدة ودفعات الإنتاج المتكرّرة.
- تفاوتات ضيقة — تحقّق ماكينات التشكيل الرقمي الحديثة بانتظام ±0.1 مم على الملامح الحرجة، مع تلميع وطلاء كهربائي وتنقيع وسلبنة وأنودة داخلية لإتمام القطعة.
التشكيل الدوراني التقليدي مقابل أساليب تشكيل المعادن الأخرى
يساعد فهم حدود العملية على الاختيار الصحيح:
- مقابل السحب العميق والكبس: يدفعان القرص إلى تجويف سالب بقوالب متطابقة وقوة كبس عالية، أما التشكيل الدوراني التقليدي فيشكّل حول شياق موجب بأسطوانة واحدة وبأدوات أخفّ بكثير، وهو ما يناسب الأحجام الأقل والأقطار الأكبر.
- مقابل التشكيل الدوراني القصّي: يرقّق التشكيل القصّي الجدار عمدًا وفق قانون الجيب، بينما يُبقي التشكيل التقليدي السماكة قريبة من سماكة الأصل.
- مقابل التشكيل الانسيابي: ينتج التشكيل الانسيابي أسطوانات دقيقة طويلة رقيقة الجدار بإزاحة محورية للمادة، بينما يُشكّل التشكيل التقليدي القرص إلى جسم مجوّف بسماكة قريبة من الأصل.
- مقابل التشغيل الميكانيكيّ: التشغيل يُزيل المعدن، أما التشكيل الدوراني فيُزيحه — فيُنتج نفايات أقل بكثير ويحافظ على انسياب حبيبي متصل، لكنه محدود بالهندسات المتماثلة حول المحور.
- مقابل السبك: يتجنّب التشكيل الدوراني المسامية ويوفّر خصائص ميكانيكية أعلى وأكثر قابلية للتنبّؤ.
ولا يُعدّ التشكيل الدوراني التقليدي الخيار الصحيح عند الحاجة إلى ثنيات شديدة غير متماثلة حول المحور أو ملامح داخلية معقّدة؛ فهذه الحالات تتطلّب التشغيل الميكانيكيّ أو طرق تشكيل أخرى.
التحديات الشائعة وكيفية التحكم فيها
تهيمن ثلاثة أنماط عيوب على التشكيل الدوراني التقليدي، ويجري التحكم في كل منها من خلال تصميم العملية:
- التجعّد (wrinkling). قد تُسبّب إجهادات الضغط المحيطية انبعاج الجدار غير المسنود. وتقيّد معدلات تغذية الأسطوانة المضبوطة، وعدد التمريرات المناسب، وسند الحافة، وسرعة المغزل الصحيحة من حدوث ذلك.
- الترقيق المفرط والتشقّق. قد تؤدي التمريرات الأمامية العدوانية إلى تركيز الانفعال. ويُبقي التقليل التدريجي في كل تمريرة، والتلدين بين التمريرات، والتشحيم الانفعال داخل حدود التشكيل للمادة.
- الارتداد المرن والتشوّه بعد التحرير. تتسبّب الإجهادات المتبقية في حركة القطعة عند مغادرتها الشياق. وتعمل التمريرات الخلفية وتمريرات التسوية والمعالجة الحرارية لتخفيف الإجهادات على تثبيت الشكل النهائي.
ويحوّل التحكم القويّ في العملية — برمجة مسار الأسطوانة، والمراقبة اللحظية، وفحص الأبعاد بالمسح ثلاثي الأبعاد أو القياس بالليزر، والتحكم الإحصائي في العملية — هذه المتغيّرات إلى نتائج متوقّعة وقابلة للتكرار.
المعدات والأدوات
يتألّف تجهيز التشكيل الدوراني التقليدي من مخرطة تشكيل أو ماكينة تشكيل رقمية تضمّ رأس الماكينة الأمامي والذيل والمغزل والفرشة، إضافةً إلى الأدوات التي تحدّد القطعة:
- الشياق (أداة التكوين) — يسند قطعة العمل ويحدّد المحيط الداخلي للقطعة النهائية.
- الأسطوانات وأدوات التشكيل — تبذل القوة الجانبية الموضعية التي تشوّه المعدن؛ ويؤثّر شكل الأسطوانة ونصف قطرها وتوافق مادتها تأثيرًا كبيرًا في جودة السطح والتحكم في السماكة.
- أداة المتابعة (follower) ووسادة الضغط (pressure pad) — تُثبّتان القرص وتدعمانه، خاصةً في التمريرات الأولى.
- معدات القياس والإنهاء — أجهزة القياس الإحداثي، والماسحات ثلاثية الأبعاد، وأجهزة التتبّع بالليزر، وخطوط التلميع والمعالجة السطحية.
وتتيح نمذجة العملية في أنظمة CAD/CAM قبل قطع المعدن محاكاة مسار الأسطوانة وجدول التمريرات، ما يقصّر التطوير ويقلّل تكلفة التجارب.
التطبيقات والقطاعات الصناعية
تصل المكوّنات المعدنية المشكّلة دورانيًا إلى كل قطاع صناعي تقريبًا، ومنها الطيران والفضاء والدفاع، والسيارات والمركبات التجارية، والطاقة وتوليد الكهرباء، والصناعات الكيميائية والبتروكيميائية، وتجهيز الأغذية وخدمات الطعام، والتدفئة والتهوية وتنقية الهواء، والأجهزة الطبية، والإضاءة التجارية والأعمال المعدنية المعمارية، والصناعات البحرية، والسكك الحديدية، والزراعة، وإدارة النفايات، ومكافحة التلوث، والمعدات الكهربائية، وأواني الطهي المنزلية.
ومن الأمثلة النموذجية على القطع المشكّلة دورانيًا تقليديًا: رؤوس الخزانات والرؤوس المقبّبة، ومكوّنات أوعية الضغط، وأسطوانات الغاز، والفوهات ومقاطع الفنتوري، وهياكل المحرّكات والتوربينات، وهياكل مرشّحات الهواء، وحواف العجلات وأغطيتها، وأوعية الخلط، والقمعات، والعاكسات وهياكل الإضاءة، والعناصر المعمارية الزخرفية، وأجراس الآلات الموسيقية.
لماذا يبقى التشكيل الدوراني التقليدي عملية أساسية في تشكيل المعادن
يحتّل التشكيل الدوراني التقليدي موقعًا فريدًا في تشكيل المعادن. فهو يجمع بين كفاءة استخدام المادة والأداء الميكانيكي للتشكيل البارد من جهة، واقتصاديات أدوات أقرب إلى أعمال التصنيع المعدني منها إلى الإنتاج بالقوالب من جهة أخرى. وللقطع المتماثلة حول المحور — من رأس مقبّب للنموذج الأولي إلى دفعة إنتاج من رؤوس خزانات الفولاذ المقاوم للصدأ — يوفّر بثبات سماكة جدار شبه ثابتة، وهندسة بلا لحامات، وخصائص ميكانيكية موثوقة بتكلفة تنافسية.
ومع استمرار نضوج التحكم الرقمي، ومحاكاة CAD/CAM، والروبوتات، والسبائك المتقدّمة، يصبح التشكيل الدوراني التقليدي أسرع وأدقّ وأقدر على تحقيق التفاوتات الضيقة التي تتطلّبها معدات الصناعة الدقيقة الحديثة. والحرفة التي بدأت على مخرطة يدوية أصبحت اليوم تقنية تصنيع مدفوعة بالبيانات — ولا تزال من أكثر الطرق فاعلية لتحويل المعدن المسطّح إلى قطع هندسية متماثلة حول المحور.


