
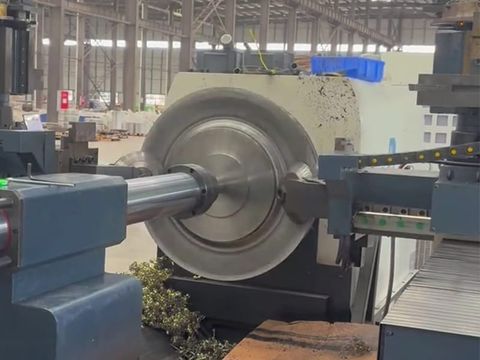
Conformado por torneado de metales convencional
El conformado por rotación convencional es un proceso básico de conformado por rotación de metales que se utiliza para fabricar componentes precisos y axisimétricos con un espesor de pared prácticamente constante. En el repujado convencional, una pieza en bruto de chapa metálica giratoria se conforma sobre un mandril giratorio mediante una herramienta de rodillo que aplica presión localizada; el rodillo sigue una trayectoria predeterminada con múltiples pasadas, dando forma al metal de forma incremental hasta que la superficie interior se ajusta al contorno del mandril. Dado que el metal se desplaza en lugar de cortarse, el repujado convencional permite obtener piezas repujadas con un alto aprovechamiento del material, bajas cargas de conformado, utillaje no específico y propiedades mecánicas consistentemente sólidas, lo que lo convierte en uno de los métodos más versátiles y rentables del conformado moderno de metales.
¿Qué es el torneado de metales convencional?
El torneado de metal convencional es un proceso de conformado en frío en el que un disco metálico plano —la pieza en bruto— se sujeta contra un mandril giratorio y se hace girar a una velocidad controlada, mientras que un rodillo o una herramienta de torneado presiona el material progresivamente hacia el contorno del mandril. El rodillo nunca retira material; en su lugar, desplaza el metal mediante una deformación plástica continua y localizada, de modo que la pieza en bruto se transforma en una pieza hueca y rotacionalmente simétrica, en lugar de cortarse para darle forma.
Este proceso recibe diversos nombres en el sector. Los ingenieros se refieren a él como «torneado por rotación», «conformado por rotación», «conformado por torneado», «conformado de metales», «torneado por rotación CNC» o, simplemente, «torneado por rotación». Sea cual sea la denominación, el principio subyacente es el mismo: un mandril giratorio define la geometría interior, un rodillo define la geometría exterior y el espacio entre ambos controla el espesor final de la pared.
El torneado convencional se practica desde hace siglos; se han encontrado ejemplos antiguos en la tumba de un faraón egipcio, donde los artesanos daban forma al metal en tornos manuales. La Revolución Industrial motorizó el torno y, desde entonces, las modernas máquinas de torneado CNC han transformado este oficio en un proceso de fabricación repetible y basado en datos, capaz de mantener tolerancias de ±0,1 mm en componentes grandes y de gran espesor.
Cómo funciona el proceso de hilado convencional
Un ciclo de centrifugado convencional sigue una secuencia bien definida:
- Preparación de la pieza en bruto. Se corta una pieza en bruto plana y circular a partir de una chapa o placa y se desbarban sus bordes. La pieza en bruto se lubrica con cera, grasa o un lubricante específico para conformado, con el fin de reducir la fricción y mejorar el acabado superficial.
- Sujeción y rotación. La pieza en bruto se centra en el mandril y se sujeta mediante el contrapunto. A continuación, el husillo hace girar el mandril y la pieza en bruto a la vez a una velocidad que viene determinada por el material, el diámetro y el grosor.
- Conformado incremental. Un rodillo aplica una presión localizada en un único punto de contacto y se desplaza a lo largo de una trayectoria programada —normalmente desde el centro de la pieza en bruto hacia fuera, o desde el borde hacia dentro, dependiendo de la pieza y de la estrategia de utillaje—.
- Varias pasadas. El rodillo no alcanza la forma definitiva de una sola vez. En su lugar, realiza una serie de pasadas, cada una de las cuales empuja el metal un poco más hacia el mandril. El control coordinado de la posición del rodillo, la velocidad de avance y la velocidad del husillo mantiene estable la deformación.
- Acabado y pulido. Las pasadas finales —denominadas «pulido»— alisan la superficie, eliminan las ondulaciones y mejoran la precisión dimensional.
- Operaciones secundarias. El recorte, el rebordeado y el dobladillo, el mecanizado CNC, la soldadura, el pulido, el decapado y la pasivación, el anodizado o el recubrimiento en polvo completan la pieza de metal torneada.
Dado que la deformación se concentra en una pequeña zona de contacto en todo momento, el torneado convencional requiere fuerzas de conformado mucho menores que el prensado o el embutido profundo de la misma pieza. Por eso, con utillaje relativamente ligero y no específico se pueden fabricar componentes de gran tamaño.
Control de pasadas múltiples: pasadas de avance, de retroceso y de alisado
En el laminado convencional de múltiples pasadas, el número y la dirección de las pasadas por los rodillos son los principales factores que permiten controlar el espesor final de la pared y la calidad de la pieza.
Las pasadas hacia delante hacen avanzar el rodillo en la dirección del flujo del material y adelgazan ligeramente la pared. Una reducción controlada y gradual en cada pasada permite que la deformación se distribuya en lugar de concentrarse.
Las pasadas hacia atrás se realizan en sentido contrario y redistribuyen el metal a lo largo de la pared. Ayudan a igualar las variaciones de espesor provocadas por las pasadas hacia delante anteriores, reducen la recuperación elástica y alivian las tensiones residuales que hacen que una pieza torneada se abra o se deforme tras su desmoldeo.
Las pasadas de planificado (intermedias y de acabado) aplican una presión ligera y de alto contacto con un rodillo o una herramienta lisa para alisar las ondulaciones de la superficie, refinar el acabado superficial y garantizar la precisión dimensional.
El resultado práctico es una pared cuyo espesor se mantiene cercano al espesor original de la pieza en bruto en toda su superficie —la característica definitoria del torneado convencional—, mientras que la geometría sigue con precisión el mandril.
El movimiento de conformación en el hilado convencional
El torneado convencional provoca una deformación plástica continua y localizada en la pieza de trabajo. Cada elemento del material se deforma muchas veces en pequeños incrementos a medida que el rodillo pasa por él, lo que produce varios efectos importantes:
- Procesamiento flexible. Con la misma máquina y las mismas herramientas básicas se pueden fabricar piezas con geometrías muy diversas simplemente cambiando el programa de trayectoria de los rodillos.
- Bajas cargas de conformado. En cada momento solo se deforma un pequeño volumen de metal, por lo que los requisitos de tonelaje de la máquina son modestos en comparación con el estampado o el embutido profundo.
- Utillaje no específico. Un único mandril puede utilizarse para una amplia gama de piezas similares, y los cambios de diseño suelen suponer una modificación del programa, en lugar de la fabricación de una nueva matriz.
- Alta aprovechamiento del material. Casi toda la pieza en bruto se utiliza para fabricar el componente acabado; los residuos se limitan en gran medida al margen de recorte.
- Bajos costes de producción. La menor inversión en utillaje, los breves tiempos de puesta a punto y el mínimo de desechos hacen que el torneado convencional resulte rentable tanto para la creación de prototipos como para la fabricación de lotes pequeños y la producción de volumen medio.
- Propiedades mecánicas mejoradas. Dado que el metal se somete a un proceso de conformado en frío al fluir sobre el mandril, la pieza metálica acabada obtenida mediante torneado es, por lo general, más resistente y más dura que la pieza en bruto original, y presenta una estructura de grano continua y sin costuras.
La pieza acabada no presenta costuras ni uniones, lo que reduce el riesgo de fallo bajo presión, fatiga o tensiones elevadas, lo que supone una ventaja decisiva para los recipientes a presión, las tapas de los depósitos y los componentes giratorios.
Clasificación de procesos: el lugar que ocupa el hilado convencional
El torneado de metales es un término genérico que engloba tres variantes principales, que se distinguen principalmente por el espesor de la pared de la pieza tras el conformado:
- Conformado convencional. El espesor de la pared se mantiene cercano al espesor original de la pieza en bruto. La pieza en bruto se va conformando progresivamente sobre el mandril con un adelgazamiento intencionado mínimo.
- Laminado por cizallamiento. La pared se adelgaza deliberadamente siguiendo una relación sinusoidal entre el diámetro de la pieza en bruto, el diámetro final y el espesor de la pieza en bruto, lo que da como resultado una pared mucho más delgada que la del material de partida.
- Conformado por fluencia. El material se desplaza axialmente sobre un mandril mediante rodillos para crear cilindros y tubos largos, de paredes delgadas y de alta precisión, a menudo con reducciones de espesor muy superiores a las que se consiguen con el torneado por cizallamiento.
El torneado convencional se rige por tensiones de tracción y compresión y, por lo tanto, pertenece a la misma familia de la mecánica de la deformación que la flexión y el embutido profundo. Otras clasificaciones utilizadas en la industria describen con mayor detalle cómo se lleva a cabo el proceso:
- Hilado con mandril frente a hilado sin mandril: si una herramienta de forma sólida sostiene el interior de la pieza.
- Giro interno frente a giro externo: si el mandril controla la superficie interior o la exterior.
- Configuraciones de rodillo único frente a configuraciones de rodillos opuestos: los rodillos opuestos equilibran las fuerzas radiales y mejoran el control del espesor en piezas pesadas.
- Conformado en frío frente al conformado en caliente: el conformado en caliente aplica un calentamiento localizado para reducir la tensión de fluencia en aleaciones gruesas, de baja ductilidad o de alta resistencia.
- Torneado manual frente a torneado CNC: tornos controlados manualmente para trabajos sencillos y de bajo volumen; máquinas de torneado CNC para garantizar la repetibilidad, perfiles complejos y tolerancias ajustadas.
Formas obtenidas mediante hilado convencional
Las piezas torneadas pueden adoptar una amplia variedad de formas rotacionalmente simétricas, entre las que se incluyen:
- Formas cónicas y acampanadas
- Extremos cóncavos y tapas de depósito
- Formas abovedadas y hemisféricas (medias esferas)
- Piezas cilíndricas y con forma de tapa
- Perfiles con reborde, con reborde y canal, y con reborde cóncavo y canal
- Perfiles parabólicos (en forma de campana) y semi-elípticos
- Piezas toroidales (con forma de rosquilla)
- Venturi (reloj de arena) y transiciones reductoras/expansivas
- Combinaciones complejas y cuerpos escalonados de varios diámetros
En todos los casos, el diámetro final es menor que el diámetro de la pieza en bruto original, mientras que el espesor de la pared se mantiene prácticamente constante, lo que constituye la característica distintiva del torneado convencional.
Materiales para el torneado de metales convencional
El torneado convencional permite dar forma a metales con los que otros procesos tienen dificultades, entre ellos muchas aleaciones de alta resistencia y resistentes al calor. Entre los materiales que se suelen tornear se encuentran el aluminio y las aleaciones de aluminio, el acero inoxidable, el acero al carbono y el acero Corten, el cobre, el latón, el bronce, el titanio, la plata, las aleaciones Hastelloy e Inconel, y el Mu-metal.
Los metales con menor ductilidad o mayor resistencia suelen requerir un recocido entre pasadas o un laminado en caliente para que el material siga fluyendo sin agrietarse. Las aleaciones de aluminio, como la 5A02-H112 y la 5052, los grados de alta resistencia, como el 6061-T6, los aceros inoxidables para altas temperaturas, como el SUS310S, y los aceros estructurales de alta resistencia, como el Q355, se someten habitualmente a la técnica de torneado en entornos de producción.
Ventajas del torneado de metales convencional
En comparación con otros métodos de conformado de metales, como el estampado, el embutido profundo, el hidroconformado, la fundición o el mecanizado, el torneado convencional ofrece una combinación única de ventajas:
- Espesor de pared prácticamente constante, con un resultado liso, sin costuras y simétrico.
- Bajo coste de utillaje: un mandril en lugar de un juego de matrices a juego.
- Configuración rápida y plazos de entrega cortos, que suelen medirse en días para lotes pequeños y medianos.
- Flexibilidad de diseño: los cambios en la geometría suelen consistir en un simple ajuste en la programación, lo que resulta ideal para la creación de prototipos y el desarrollo iterativo.
- Excelente aprovechamiento de los materiales y menos residuos, lo que contribuye a una producción más sostenible.
- Piezas endurecidas por deformación, más resistentes, con una estructura de grano continuo y sin costuras de soldadura.
- Volúmenes adaptables: el mismo proceso sirve tanto para componentes únicos a medida como para series de producción en serie.
- Tolerancias estrictas: el torneado CNC moderno mantiene habitualmente una tolerancia de ±0,1 mm en las características críticas, con procesos internos de pulido, electropulido, decapado, pasivación y anodizado para el acabado de la pieza.
El torneado convencional frente a otros métodos de conformado de metales
Comprender los límites del proceso ayuda a los ingenieros a tomar la decisión correcta:
- A diferencia del embutido profundo y el estampado —procesos en los que se introduce una pieza en bruto en una cavidad negativa mediante matrices a juego y una fuerza de prensado elevada—, el torneado convencional se realiza alrededor de un mandril positivo con un solo rodillo y utillaje mucho más ligero, lo que resulta adecuado para volúmenes más reducidos y diámetros mayores.
- En comparación con el hilado por cizallamiento: el hilado por cizallamiento adelgaza intencionadamente la pared hasta alcanzar un espesor objetivo que sigue una ley sinusoidal; el hilado convencional conserva un espesor casi idéntico al original.
- En comparación con el conformado por flujo: el conformado por flujo produce cilindros de precisión largos y de paredes delgadas mediante el desplazamiento axial del material; el torneado convencional da forma a la pieza en bruto para convertirla en una forma hueca con un grosor similar al de la pieza en bruto.
- En comparación con el mecanizado: el mecanizado elimina metal para crear una forma, mientras que el torneado lo desplaza; el torneado desperdicia mucho menos material y conserva un flujo continuo del grano, aunque se limita a geometrías con simetría rotacional.
- A diferencia de la fundición: el torneado evita la porosidad y ofrece unas propiedades mecánicas superiores y más predecibles.
El torneado convencional no es la solución cuando se requieren curvaturas muy asimétricas o características internas complejas; en esos casos es necesario recurrir al mecanizado u otros métodos de conformado.
Retos habituales y cómo se abordan
En el hilado convencional predominan tres modos de fallo, y cada uno de ellos se controla mediante el diseño del proceso:
- Arrugas. La tensión circunferencial de compresión puede provocar el pandeo de la pared sin soporte. Esto se evita controlando la velocidad de avance de los rodillos, utilizando un número adecuado de pasadas, proporcionando soporte en los bordes y ajustando correctamente la velocidad del husillo.
- Delgazado y agrietamiento excesivos. Las pasadas hacia delante demasiado agresivas pueden concentrar la deformación. Las reducciones graduales en cada pasada, el recocido entre pasadas y la lubricación mantienen la deformación dentro de los límites de conformado del material.
- Recuperación elástica y deformación tras la extracción. Las tensiones residuales provocan que la pieza se desplace al salir del mandril. Las pasadas de retroceso, las pasadas de aplanado y el tratamiento térmico de distensión estabilizan la geometría final.
Un control riguroso de los procesos —programación de la trayectoria de los rodillos, supervisión en tiempo real, inspección dimensional mediante escaneo 3D o metrología láser, y control estadístico de procesos— convierte estas variables en un resultado predecible y repetible.
Equipos y herramientas
Una configuración convencional de torneado consiste en un torno convencional o una máquina de torneado CNC con un cabezal fijo, un contrapunto, un husillo y el bancado del torno, además de las herramientas que definen la pieza:
- Mando (herramienta de conformado): sostiene la pieza de trabajo y define el contorno interno de la pieza acabada.
- Rodillos y herramientas de laminado: aplican la fuerza lateral localizada que deforma el metal; el perfil del rodillo, su radio y la compatibilidad con el material influyen considerablemente en el acabado superficial y el control del espesor.
- Soporte y almohadilla de presión: sujetan y estabilizan la pieza en bruto, sobre todo durante las primeras pasadas.
- Equipos de medición y acabado: máquinas de medición por coordenadas (CMM), escáneres 3D, rastreadores láser y líneas de pulido y tratamiento de superficies.
La modelización del proceso en CAD/CAM antes del corte del metal permite simular la trayectoria del rodillo y el programa de pasadas, lo que acorta el tiempo de desarrollo y reduce los costes de las pruebas.
Aplicaciones y sectores
Los componentes fabricados mediante torneado de metal se utilizan en prácticamente todos los sectores de la industria manufacturera, entre los que se incluyen el aeroespacial y de defensa, el de la automoción y los vehículos comerciales, el energético y de generación de energía, el de procesamiento químico y petroquímico, el de procesamiento alimentario y restauración, el de climatización y filtración de aire, el de equipos médicos, el de iluminación comercial y cerrajería arquitectónica, el marítimo, el ferroviario, el agrícola, el de gestión de residuos, el de control de la contaminación, el de equipos eléctricos y el de utensilios de cocina para el consumidor.
Entre las piezas típicas fabricadas mediante torneado convencional se incluyen tapas y extremos abombados para depósitos, componentes de recipientes a presión, bombonas de gas, boquillas y secciones de Venturi, carcasas de motores y turbinas, carcasas de filtros de aire, llantas y tapacubos, cuencos de batidora, embudos, reflectores y carcasas de luces, elementos arquitectónicos decorativos y campanas de instrumentos musicales.
Por qué el torneado convencional sigue siendo un proceso fundamental en el conformado de metales
El conformado por rotación convencional ocupa un lugar único en el sector del conformado de metales. Combina la eficiencia en el uso del material y el rendimiento mecánico del trabajo en frío con unos costes de utillaje más cercanos a los de la fabricación que a los de la producción con matrices. En el caso de las piezas con simetría rotacional —desde un prototipo de fondo cóncavo hasta una serie de producción de fondos de depósitos de acero inoxidable—, ofrece de forma sistemática un espesor de pared prácticamente constante, una geometría sin costuras y unas propiedades mecánicas fiables a un coste competitivo.


