
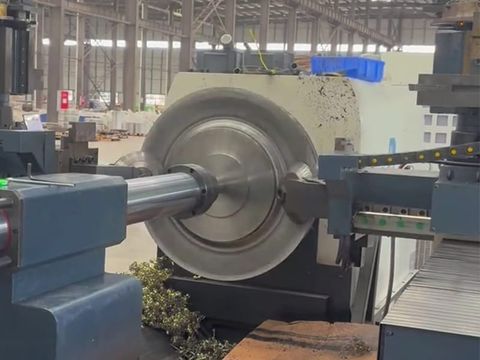
Lavorazione convenzionale per tornitura dei metalli
La rullatura convenzionale è un processo fondamentale di rullatura dei metalli utilizzato per produrre componenti precisi e assialsimmetrici con spessore delle pareti pressoché costante. Nella rullatura convenzionale, una lamiera grezza rotante viene formata su un mandrino rotante tramite un rullo che applica una pressione localizzata; il rullo segue un percorso prestabilito con più passaggi, modellando il metallo in modo incrementale fino a quando la superficie interna non corrisponde al profilo del mandrino. Poiché il metallo viene spostato anziché asportato, la rullatura convenzionale consente di ottenere pezzi rullati con un elevato sfruttamento del materiale, bassi carichi di formatura, utensili non dedicati e proprietà meccaniche costantemente elevate — rendendola uno dei metodi più versatili ed economici nella moderna formatura dei metalli.
Che cos’è la tornitura convenzionale dei metalli?
La tornitura convenzionale dei metalli è un processo di formatura a freddo in cui un disco metallico piatto — il grezzo — viene fissato contro un mandrino rotante e fatto ruotare a velocità controllata, mentre un rullo o un utensile di tornitura spinge progressivamente il materiale verso il profilo del mandrino. Il rullo non asporta mai materiale; al contrario, sposta il metallo attraverso una deformazione plastica continua e localizzata, in modo che la grezza venga rimodellata in un pezzo cavo e a simmetria rotazionale, anziché essere tagliata per ottenere la forma desiderata.
Questo processo è conosciuto con molti nomi diversi nel settore. Gli ingegneri lo chiamano “metal spinning”, “metal spun forming”, “spin forming”, “metal turning”, “metal forming”, “CNC metal spinning” o semplicemente “spinning”. A prescindere dalla denominazione, il principio di base è lo stesso: un mandrino rotante definisce la geometria interna, un rullo definisce quella esterna e lo spazio tra i due determina lo spessore finale della parete.
La tornitura tradizionale è praticata da secoli: i primi esempi risalgono alla tomba di un faraone egizio, dove gli artigiani lavoravano il metallo su torni azionati a mano. La rivoluzione industriale ha motorizzato il tornio e, da allora, i moderni torni CNC hanno trasformato questa arte in un processo di produzione ripetibile e basato sui dati, in grado di garantire tolleranze di ±0,1 mm su componenti di grandi dimensioni e di elevato spessore.
Come funziona il processo di filatura convenzionale
Un ciclo di centrifuga convenzionale segue una sequenza ben definita:
- Preparazione del semilavorato. Da una lamiera o da una lastra viene ritagliato un semilavorato piatto e circolare, i cui bordi vengono sbavati. Il semilavorato viene lubrificato con cera, grasso o un lubrificante specifico per la formatura, al fine di ridurre l’attrito e migliorare la finitura superficiale.
- Serraggio e rotazione. Il pezzo grezzo viene centrato sul mandrino e serrato dalla contropunta. Il mandrino fa quindi ruotare il mandrino e il pezzo grezzo insieme a una velocità determinata dal materiale, dal diametro e dallo spessore.
- Formatura incrementale. Un rullo esercita una pressione localizzata in un unico punto di contatto e si sposta lungo un percorso programmato — in genere dal centro del grezzo verso l’esterno, oppure dal bordo verso l’interno, a seconda del pezzo e della strategia di lavorazione.
- Passaggi multipli. Il rullo non raggiunge la forma finale in un unico passaggio. Esegue invece una serie di passaggi, ciascuno dei quali spinge il metallo un po’ più vicino al mandrino. Il controllo coordinato della posizione del rullo, della velocità di avanzamento e della velocità del mandrino mantiene stabile la deformazione.
- Finitura e levigatura. Le passate finali — denominate “levigatura” — rendono la superficie liscia, eliminano le ondulazioni e migliorano la precisione dimensionale.
- Lavorazioni secondarie. Rifilatura, bordatura e orlatura, lavorazione CNC, saldatura, lucidatura, decapaggio e passivazione, anodizzazione o verniciatura a polvere completano il pezzo ricavato dalla tornitura del metallo.
Poiché la deformazione si concentra in ogni istante in una zona di contatto ridotta, la tornitura convenzionale richiede forze di formatura di gran lunga inferiori rispetto alla stampaggio o all’imbutitura dello stesso pezzo. Ecco perché è possibile produrre componenti di grandi dimensioni utilizzando attrezzature relativamente leggere e non dedicate.
Controllo multipassaggio: passaggi in avanti, indietro e di livellamento
Nella filatura convenzionale a più passaggi, il numero e la direzione dei passaggi sui rulli sono i fattori principali per il controllo dello spessore finale della parete e della qualità del pezzo.
I passaggi in avanti fanno avanzare il rullo nella direzione del flusso del materiale e assottigliano leggermente la parete. Una riduzione controllata e graduale ad ogni passaggio mantiene la sollecitazione distribuita anziché concentrata.
Le passate all’indietro procedono nella direzione opposta e ridistribuiscono il metallo lungo la parete. Contribuiscono a uniformare le variazioni di spessore causate dalle precedenti passate in avanti, riducono il ritorno elastico e alleviano le tensioni residue che causano l’allargamento o la deformazione di un pezzo tornito dopo il rilascio.
Le passate di spianatura (intermedia e di finitura) prevedono l’applicazione di una pressione leggera ma intensa mediante un rullo o un utensile liscio, al fine di appiattire le ondulazioni superficiali, perfezionare la finitura superficiale e garantire la precisione dimensionale.
Il risultato pratico è una parete il cui spessore rimane pressoché uguale a quello del grezzo originale su tutta la superficie del pezzo — caratteristica distintiva della tornitura convenzionale — mentre la geometria segue con precisione il mandrino.
Il movimento di formatura alla base della filatura convenzionale
La filatura convenzionale provoca una deformazione plastica continua e localizzata nel pezzo. Ogni elemento di materiale viene deformato più volte con piccoli incrementi man mano che il rullo lo sfiora, il che produce diversi effetti importanti:
- Lavorazione flessibile. La stessa macchina e gli stessi utensili di base consentono di produrre pezzi con geometrie molto diverse tra loro semplicemente modificando il programma del percorso dei rulli.
- Bassi carichi di formatura. In ogni momento viene deformato solo un piccolo volume di metallo, pertanto i requisiti di tonnellaggio delle macchine sono modesti rispetto allo stampaggio o all’imbutitura profonda.
- Attrezzature non dedicate. Un unico mandrino può essere utilizzato per un’ampia famiglia di pezzi simili e le modifiche progettuali comportano solitamente una modifica del programma piuttosto che la realizzazione di una nuova matrice.
- Elevato sfruttamento del materiale. Quasi l'intero pezzo grezzo viene utilizzato per realizzare il componente finito; gli scarti si limitano in gran parte al margine di rifilatura.
- Costi di produzione contenuti. Grazie alla riduzione degli investimenti in attrezzature, ai tempi di configurazione ridotti e alla quantità minima di scarti, la tornitura convenzionale risulta economicamente vantaggiosa sia per la prototipazione che per la produzione di piccoli lotti e volumi medi.
- Proprietà meccaniche migliorate. Poiché il metallo viene lavorato a freddo mentre scorre sul mandrino, il pezzo finito ottenuto per tornitura è in genere più resistente e più duro rispetto al grezzo originale, con una struttura granulare continua e priva di giunture.
Il pezzo finito non presenta giunture né giunti, il che riduce il rischio di cedimento in caso di pressione, fatica o sollecitazioni elevate: un vantaggio decisivo per i recipienti a pressione, le testate dei serbatoi e i componenti rotanti.
Classificazione dei processi: il ruolo della filatura convenzionale
La tornitura dei metalli è un termine generico che comprende tre varianti principali, che si distinguono principalmente in base allo spessore della parete del pezzo dopo la formatura:
- Filatura convenzionale. Lo spessore della parete rimane simile a quello del grezzo originale. Il grezzo viene progressivamente modellato sul mandrino con un assottigliamento intenzionale minimo.
- Filatura a taglio. La parete viene assottigliata intenzionalmente secondo una relazione sinusoidale tra il diametro del grezzo, il diametro finale e lo spessore del grezzo, ottenendo così una parete molto più sottile rispetto al materiale di partenza.
- Formatura a flusso. Il materiale viene spostato assialmente su un mandrino tramite rulli per creare cilindri e tubi lunghi, a pareti sottili e di alta precisione, spesso con riduzioni di spessore ben superiori a quelle ottenibili con la tornitura a taglio.
La filatura convenzionale è caratterizzata da sollecitazioni di trazione e compressione e appartiene quindi alla stessa famiglia della meccanica delle deformazioni, insieme alla flessione e all’imbutitura. Ulteriori classificazioni utilizzate nell’industria descrivono in modo più dettagliato le modalità di esecuzione del processo:
- Filatura con mandrino contro filatura senza mandrino — ovvero se uno stampo solido sostiene l’interno del pezzo.
- Filatura interna contro filatura esterna — a seconda che il mandrino controlli la superficie interna o quella esterna.
- Configurazioni a rullo singolo rispetto a quelle a rulli contrapposti — i rulli contrapposti bilanciano le forze radiali e migliorano il controllo dello spessore sui pezzi pesanti.
- Lavorazione a freddo contro lavorazione a caldo — la lavorazione a caldo prevede il riscaldamento localizzato per ridurre lo sforzo di sformatura nel caso di leghe spesse, a bassa duttilità o ad alta resistenza.
- Tornitura manuale contro tornitura CNC — torni a comando manuale per lavorazioni semplici e in piccole serie; torni CNC per la ripetibilità, i profili complessi e le tolleranze strette.
Forme ottenute mediante filatura convenzionale
I pezzi torniti possono assumere un'ampia gamma di forme a simmetria rotazionale, tra cui:
- Forme coniche e a tromba
- Fondi bombati e coperchi per serbatoi
- Forme a cupola e semisferiche (mezza sfera)
- Parti cilindriche e a forma di coperchio
- Profili con flangia, con flangia e canna fumaria e con flangia bombata e canna fumaria
- Profili parabolici (a campana) e semiellittici
- Parti toroidali (a forma di ciambella)
- Venturi (clessidra) e transizioni di restringimento/espansione
- Combinazioni complesse e corpi a più diametri a gradini
In tutti i casi, il diametro del pezzo finito è inferiore a quello del grezzo di partenza, mentre lo spessore della parete rimane sostanzialmente invariato: questa è la caratteristica distintiva della tornitura convenzionale.
Materiali per la tornitura convenzionale dei metalli
La filatura convenzionale consente di lavorare metalli che altri processi faticano a trattare, tra cui molte leghe ad alta resistenza e resistenti al calore. Tra i materiali comunemente sottoposti a filatura figurano l’alluminio e le leghe di alluminio, l’acciaio inossidabile, l’acciaio al carbonio e l’acciaio Corten, il rame, l’ottone, il bronzo, il titanio, l’argento, le leghe Hastelloy e Inconel e il Mu-metal.
I metalli con minore duttilità o maggiore resistenza richiedono in genere una ricottura tra una passata e l’altra o la tornitura a caldo per mantenere la fluidità del materiale senza che si verifichino fessurazioni. Leghe di alluminio come la 5A02-H112 e la 5052, gradi ad alta resistenza come il 6061-T6, gli acciai inossidabili per alte temperature come il SUS310S e gli acciai strutturali ad alta resistenza come il Q355 vengono tutti regolarmente sottoposti a tornitura in ambienti di produzione.
Vantaggi della tornitura convenzionale dei metalli
Rispetto ad altri metodi di lavorazione dei metalli, quali lo stampaggio, l’imbutitura, l’idroformatura, la fusione o la lavorazione meccanica, la tornitura convenzionale offre una combinazione unica di vantaggi:
- Spessore delle pareti pressoché costante, con un risultato liscio, senza giunture e simmetrico.
- Costi di attrezzaggio ridotti: un mandrino anziché una coppia di stampi abbinati.
- Configurazione rapida e tempi di consegna brevi, solitamente dell’ordine di pochi giorni per lotti di piccole e medie dimensioni.
- Flessibilità progettuale: le modifiche alla geometria comportano solitamente una modifica al codice, il che le rende ideali per la prototipazione e lo sviluppo iterativo.
- Ottimo utilizzo dei materiali e riduzione degli scarti, a sostegno di una produzione più sostenibile.
- Componenti induriti per deformazione, più resistenti, con una struttura a grana continua e privi di cordoni di saldatura.
- Volumi scalabili: lo stesso processo si presta sia alla realizzazione di componenti su misura in esemplare unico sia a cicli di produzione in serie.
- Tolleranze ristrette — la moderna tornitura CNC garantisce abitualmente una tolleranza di ±0,1 mm sulle caratteristiche critiche, con lucidatura, elettrolucidatura, decapaggio, passivazione e anodizzazione eseguiti internamente per la finitura del pezzo.
La filatura convenzionale rispetto ad altri metodi di lavorazione dei metalli
Comprendere i limiti del processo aiuta gli ingegneri a fare la scelta giusta:
- Rispetto all’imbutitura profonda e allo stampaggio: questi processi spingono una lamiera grezza in una cavità negativa utilizzando stampi accoppiati e un elevato tonnellaggio; la tornitura convenzionale, invece, modella il materiale attorno a un mandrino positivo con un unico rullo e utensili molto più leggeri, il che la rende adatta a volumi inferiori e diametri maggiori.
- Rispetto alla filatura a taglio: la filatura a taglio assottiglia intenzionalmente la parete fino a raggiungere uno spessore target definito dalla legge sinusoidale; la filatura convenzionale mantiene lo spessore quasi originale.
- A differenza della formatura a flusso: la formatura a flusso produce cilindri di precisione lunghi e a pareti sottili mediante lo spostamento assiale del materiale; la tornitura convenzionale modella la grezza in una forma cava con uno spessore simile a quello della grezza stessa.
- Rispetto alla lavorazione meccanica: la lavorazione meccanica asporta il metallo per creare una forma, mentre la tornitura lo sposta — la tornitura comporta uno spreco di materiale molto minore e preserva la continuità del flusso delle fibre, sebbene sia limitata alle geometrie a simmetria rotazionale.
- Rispetto alla fusione: la lavorazione a rotazione evita la porosità e garantisce proprietà meccaniche superiori e più prevedibili.
La tornitura convenzionale non è la soluzione ideale quando sono richieste curvature fortemente non assialsimmetriche o caratteristiche interne complesse; in questi casi è necessario ricorrere alla lavorazione meccanica o ad altri processi di formatura.
Sfide comuni e come affrontarle
Nella filatura convenzionale prevalgono tre modalità di guasto, ciascuna delle quali viene gestita attraverso la progettazione del processo:
- Formazione di grinze. La sollecitazione circonferenziale di compressione può provocare l’incurvamento della parete non sostenuta. Ciò può essere evitato regolando opportunamente la velocità di avanzamento dei rulli, utilizzando un numero adeguato di passaggi, fornendo un sostegno ai bordi e impostando la corretta velocità del mandrino.
- Eccessivo assottigliamento e formazione di crepe. Passate in avanti troppo aggressive possono causare una concentrazione locale delle sollecitazioni. Riduzioni graduali per ogni passata, ricottura tra una passata e l’altra e lubrificazione consentono di mantenere le sollecitazioni entro i limiti di formabilità del materiale.
- Ritorno elastico e deformazione dopo lo sgancio. Le tensioni residue provocano lo spostamento del pezzo quando questo viene rimosso dal mandrino. Le passate di ritocco, le passate di spianatura e il trattamento termico di distensione stabilizzano la geometria finale.
Un controllo rigoroso del processo — programmazione del percorso dei rulli, monitoraggio in tempo reale, controllo dimensionale tramite scansione 3D o metrologia laser e controllo statistico del processo — trasforma queste variabili in risultati prevedibili e ripetibili.
Attrezzature e utensili
Un impianto di tornitura convenzionale è costituito da un tornio o da una macchina di tornitura CNC dotato di testa motrice, contropunta, mandrino e basamento, oltre agli utensili che definiscono il pezzo:
- Mandrino (utensile di formatura) — sostiene il pezzo in lavorazione e definisce il contorno interno del pezzo finito.
- Rulli e utensili rotanti — esercitano la forza laterale localizzata che deforma il metallo; il profilo del rullo, il raggio e la compatibilità dei materiali influenzano notevolmente la finitura superficiale e il controllo dello spessore.
- Guida e piastra di pressione: fissano e stabilizzano il pezzo grezzo, soprattutto durante le prime passate.
- Apparecchiature di misurazione e finitura — macchine di misura a coordinate (CMM), scanner 3D, laser tracker, linee di lucidatura e trattamento delle superfici.
La modellazione del processo in CAD/CAM prima del taglio del metallo consente di simulare il percorso del rullo e la sequenza delle passate, abbreviando i tempi di sviluppo e riducendo i costi delle prove.
Applicazioni e settori industriali
I componenti realizzati mediante tornitura a filo metallico trovano applicazione in quasi tutti i settori manifatturieri, tra cui quello aerospaziale e della difesa, automobilistico e dei veicoli commerciali, energetico e della produzione di energia, chimico e petrolchimico, della trasformazione alimentare e della ristorazione, della climatizzazione e della filtrazione dell’aria, delle apparecchiature mediche, dell’illuminazione commerciale e della carpenteria metallica architettonica, navale, ferroviario, agricolo, della gestione dei rifiuti, del controllo dell’inquinamento, delle apparecchiature elettriche e delle pentole per uso domestico.
Tra i tipici componenti realizzati con la tecnica di tornitura convenzionale figurano le testate e le estremità bombate dei serbatoi, i componenti dei recipienti a pressione, le bombole di gas, gli ugelli e le sezioni Venturi, gli alloggiamenti di motori e turbine, gli alloggiamenti dei filtri dell’aria, i cerchioni e i coprimozzi, le vasche dei miscelatori, gli imbuti, i riflettori e gli alloggiamenti delle luci, gli elementi architettonici decorativi e le campane degli strumenti musicali.
Perché la filatura convenzionale rimane un processo fondamentale nella lavorazione dei metalli
La filatura convenzionale occupa una posizione unica nella lavorazione dei metalli. Essa coniuga l’efficienza dei materiali e le prestazioni meccaniche della lavorazione a freddo con i vantaggi economici degli utensili, più vicini alla lavorazione su misura che alla produzione con stampi. Per i pezzi a simmetria rotazionale — da un prototipo di fondo bombato a una serie di produzione di fondi per serbatoi in acciaio inossidabile — garantisce costantemente uno spessore delle pareti pressoché costante, una geometria senza saldature e proprietà meccaniche affidabili a costi competitivi.


