
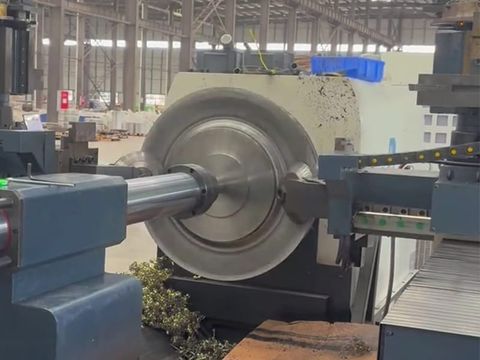
Конвенциональное Металло-Вращение
Конвенциональная ротационная вытяжка — базовый процесс ротационной вытяжки металла (metal spinning), применяемый для изготовления точных осесимметричных деталей с почти постоянной толщиной стенки. В этом процессе вращающаяся плоская заготовка формуется на вращающейся оправке давильным роликом, который создаёт локальное давление; ролик движется по заданной траектории за несколько проходов и постепенно придаёт металлу форму, пока внутренняя поверхность не совпадёт с контуром оправки. Поскольку металл не срезается, а перераспределяется, конвенциональная ротационная вытяжка обеспечивает высокий коэффициент использования материала, малые усилия деформирования, неспециализированную оснастку и стабильно высокие механические свойства — что делает её одним из самых универсальных и экономичных методов современного формообразования металла.
Что такое конвенциональная ротационная вытяжка металла?
Конвенциональная ротационная вытяжка — это процесс холодного формообразования металла, при котором плоский металлический диск (заготовка) зажимается на вращающейся оправке и вращается с заданной скоростью, а давильный ролик или инструмент постепенно прижимает материал к контуру оправки. Ролик не снимает металл: он перемещает его в ходе непрерывной локальной пластической деформации, поэтому заготовка превращается в полую осесимметричную деталь, а не подвергается резанию.
В промышленности этот процесс известен под множеством названий. Инженеры говорят metal spinning, metal spun, spin forming, metal turning, metal forming, ротационная вытяжка на ЧПУ или просто вытяжка (spinning). Принцип всегда один: вращающаяся оправка задаёт внутреннюю геометрию, ролик — наружную, а зазор между ними определяет конечную толщину стенки.
Конвенциональной ротационной вытяжке уже несколько столетий: ранние примеры прослеживаются вплоть до усыпальницы египетского фараона, где мастера формовали металл на ручных токарных станках. Промышленная революция сделала станок механическим, а современные станки ротационной вытяжки с ЧПУ превратили ремесло в воспроизводимый, управляемый данными производственный процесс, способный выдерживать допуски ±0,1 мм на крупных толстостенных деталях.
Как протекает процесс конвенциональной ротационной вытяжки
Цикл конвенциональной вытяжки следует чётко определённой последовательности:
- Подготовка заготовки. Из листа или плиты вырезается плоский круглый диск, кромки зачищаются от заусенцев. Заготовка смазывается воском, смазкой или специальной технологической смазкой — это снижает трение и улучшает качество поверхности.
- Зажим и вращение. Заготовка центрируется на оправке и зажимается задней бабкой. Затем шпиндель вращает оправку и заготовку вместе со скоростью, определяемой материалом, диаметром и толщиной.
- Пошаговое формообразование. Ролик создаёт локальное давление в одной точке контакта и перемещается по запрограммированной траектории — как правило, от центра заготовки к краю или от края к центру, в зависимости от детали и стратегии оснастки.
- Несколько проходов. Ролик не достигает конечной формы за один ход. Вместо этого выполняется серия проходов, каждый из которых придвигает металл чуть ближе к оправке. Согласованное управление положением ролика, подачей и частотой вращения шпинделя удерживает деформацию стабильной.
- Отделка и планировка. Последние проходы — планировка (planishing) — сглаживают поверхность, устраняют волнистость и повышают точность размеров.
- Дополнительные операции. Обрезка кромок, отбортовка и закатка, обработка на ЧПУ, сварка, полировка, травление и пассивация, анодирование или порошковая окраска завершают изготовление вытянутой детали.
Поскольку в каждый момент деформация сосредоточена в малой зоне контакта, конвенциональная вытяжка требует значительно меньших усилий, чем прессование или глубокая вытяжка той же детали. Именно поэтому сравнительно лёгкая, неспециализированная оснастка позволяет изготавливать крупногабаритные изделия.
Управление многопроходной обработкой: прямые, обратные и правильные проходы
При многопроходной конвенциональной вытяжке число и направление проходов ролика — главные рычаги управления конечной толщиной стенки и качеством детали.
Прямые проходы (forward passes) ведут ролик в направлении течения материала и слегка утоняют стенку. Контролируемое пошаговое обжатие за проход распределяет деформацию, а не концентрирует её.
Обратные проходы (backward passes) работают в противоположном направлении и возвращают металл вдоль стенки. Они выравнивают разнотолщинность, возникшую после прямых проходов, уменьшают пружинение и снимают остаточные напряжения, из-за которых деталь после снятия с оправки раскрывается или коробится.
Правильные и отделочные проходы (planishing) создают лёгкое давление большой площадью контакта гладким роликом или инструментом: они выглаживают волнистость поверхности, улучшают шероховатость и закрепляют точность размеров.
Практический результат — стенка, толщина которой по всей детали остаётся близкой к исходной толщине заготовки (определяющий признак конвенциональной вытяжки), а геометрия точно повторяет контур оправки.
Механика формообразования в конвенциональной ротационной вытяжке
Конвенциональная вытяжка сообщает заготовке непрерывную локальную пластическую деформацию. Каждый элемент материала деформируется многократно малыми шагами по мере прохождения ролика, что даёт несколько важных эффектов:
- Гибкость обработки. Один и тот же станок и базовый комплект оснастки позволяют получать множество разных геометрий — достаточно изменить программу траектории ролика.
- Малые усилия деформирования. В каждый момент деформируется лишь небольшой объём металла, поэтому требования к усилию оборудования заметно ниже, чем при штамповке или глубокой вытяжке.
- Неспециализированная оснастка. Одна оправка обслуживает целое семейство похожих деталей, а изменение конструкции обычно означает правку программы, а не изготовление нового штампа.
- Высокий коэффициент использования материала. Практически вся заготовка становится частью готовой детали; в отход уходит в основном припуск на обрезку.
- Низкая себестоимость. Небольшие вложения в оснастку, короткая наладка и минимальные отходы делают конвенциональную вытяжку выгодной и для прототипов, и для мелких, и для средних серий.
- Улучшенные механические свойства. Поскольку металл наклёпывается, стекая по оправке, готовая деталь обычно прочнее и твёрже исходной заготовки и имеет непрерывную безшовную структуру зерна.
Готовая деталь не имеет швов и соединений, что снижает риск разрушения под давлением, при усталостном или высоком нагружении — решающее преимущество для сосудов под давлением, днищ резервуаров и вращающихся компонентов.
Классификация процессов: место конвенциональной ротационной вытяжки
Metal spinning — общий термин, охватывающий три основные разновидности, которые различаются прежде всего толщиной стенки детали после формообразования:
- Конвенциональная ротационная вытяжка. Толщина стенки остаётся близкой к исходной толщине заготовки. Диск постепенно формуется по оправке практически без целенаправленного утонения.
- Сдвиговая ротационная вытяжка (shear spinning). Стенка сознательно утоняется по синусному закону, связывающему диаметр заготовки, конечный диаметр и толщину заготовки, поэтому стенка получается значительно тоньше исходного материала.
- Ротационное обжатие (flow forming). Материал перемещается роликами в осевом направлении по оправке, образуя длинные тонкостенные цилиндры и трубы высокой точности — часто со степенями обжатия, далеко превосходящими сдвиговую вытяжку.
Конвенциональная вытяжка определяется растягивающе-сжимающими напряжениями и потому относится к той же семье механики деформирования, что гибка и глубокая вытяжка. Дополнительные классификации, принятые в промышленности, описывают способ реализации процесса:
- Вытяжка на оправке и без оправки — опирается ли массивный формообразующий инструмент на внутреннюю поверхность детали.
- Внутренняя и наружная вытяжка — управляет ли оправка внутренней или наружной поверхностью.
- Однороликовая и двухроликовая (встречная) схемы — встречные ролики уравновешивают радиальные усилия и улучшают контроль толщины на тяжёлых деталях.
- Холодная и горячая вытяжка — при горячей вытяжке материал локально нагревают, чтобы снизить сопротивление деформированию у толстых, малопластичных или высокопрочных сплавов.
- Ручная и вытяжка на ЧПУ — ручные станки для простых мелких серий; станки с ЧПУ для воспроизводимости, сложных профилей и жёстких допусков.
Формы, получаемые конвенциональной ротационной вытяжкой
Вытянутые детали могут принимать широкий спектр осесимметричных форм, в том числе:
- Конические и раструбные (трубчатые) формы
- Выпуклые днища и днища резервуаров
- Куполообразные и полусферические формы
- Цилиндрические и крышкообразные детали
- Отбортованные, отбортованные с отжигом и комбинированные отбортовка–днище–отжиг профили
- Параболические (колоколообразные) и полуэллиптические профили
- Тороидальные (в форме пончика) детали
- Конфузорные (в форме песочных часов) и переходные сужающиеся/расширяющиеся участки
- Сложные комбинации и ступенчатые многодиаметровые корпуса
Во всех случаях конечный диаметр меньше исходного диаметра заготовки, а толщина стенки остаётся практически равномерной — характерный признак конвенциональной вытяжки.
Материалы для конвенциональной ротационной вытяжки
Конвенциональная вытяжка позволяет формовать металлы, с которыми трудно справляются другие процессы, включая многие высокопрочные и жаропрочные сплавы. Часто вытягивают алюминий и алюминиевые сплавы, нержавеющую сталь, конструкционную и кортеновскую сталь, медь, латунь, бронзу, титан, серебро, сплавы Hastelloy и Inconel, а также мю-металл.
Металлы с пониженной пластичностью или повышенной прочностью обычно требуют межпроходного отжига или горячей вытяжки, чтобы материал тёк без трещин. Алюминиевые сплавы 5A02-H112 и 5052, высокопрочные марки 6061-T6, жаростойкие нержавеющие стали SUS310S и высокопрочные конструкционные стали Q355 регулярно вытягиваются в серийном производстве.
Преимущества конвенциональной ротационной вытяжки
По сравнению с альтернативными методами формообразования — штамповкой, глубокой вытяжкой, гидроформованием, литьём или механообработкой — конвенциональная ротационная вытяжка даёт особое сочетание преимуществ:
- Почти постоянная толщина стенки при гладкой, безшовной и симметричной поверхности.
- Низкая стоимость оснастки — оправка вместо пары согласованных штампов.
- Быстрая наладка и короткие сроки поставки, для малых и средних партий обычно измеряемые днями.
- Гибкость конструкции — изменение геометрии чаще всего сводится к правке программы, что идеально для прототипирования и итерационной разработки.
- Отличное использование материала и меньше отходов, что поддерживает более устойчивое производство.
- Наклёпанные, более прочные детали с непрерывной структурой зерна и без сварных швов.
- Масштабируемые объёмы — один процесс обслуживает и единичные изделия по заказу, и повторяющиеся серии.
- Жёсткие допуски — современные станки с ЧПУ стабильно выдерживают ±0,1 мм на ответственных элементах, а собственная отделка (полировка, электрохимическое полирование, травление, пассивация, анодирование) доводит деталь до готовности.
Конвенциональная ротационная вытяжка в сравнении с другими методами формообразования
Понимание границ процесса помогает выбрать его правильно:
- В сравнении с глубокой вытяжкой и штамповкой: там заготовка продавливается в отрицательную полость согласованными штампами при большом усилии; конвенциональная вытяжка формует вокруг положительной оправки одним роликом при значительно более лёгкой оснастке, что подходит для меньших объёмов и больших диаметров.
- В сравнении со сдвиговой вытяжкой: сдвиговая вытяжка целенаправленно утоняет стенку по синусному закону; конвенциональная сохраняет толщину, близкую к исходной.
- В сравнении с ротационным обжатием: ротационное обжатие создаёт длинные тонкостенные точные цилиндры осевым перемещением материала; конвенциональная вытяжка придаёт заготовке полую форму при толщине, близкой к исходной.
- В сравнении с механообработкой: там металл снимают, а при вытяжке — перемещают; вытяжка даёт гораздо меньше отходов и сохраняет непрерывное течение волокон, но ограничена осесимметричной геометрией.
- В сравнении с литьём: вытяжка исключает пористость и обеспечивает более высокие и предсказуемые механические свойства.
Конвенциональная вытяжка не подходит, когда требуются выраженные неосесимметричные гибы или сложные внутренние элементы; такие задачи решаются механообработкой или другими методами формообразования.
Типичные проблемы и способы их контроля
В конвенциональной вытяжке доминируют три вида брака, и каждый из них контролируется проектированием процесса:
- Гофрообразование (wrinkling). Сжимающие напряжения по окружности могут потерять устойчивость незакреплённой стенки. Контролируемые подачи ролика, правильное число проходов, поддержка кромки и верная частота вращения шпинделя предотвращают это.
- Чрезмерное утонение и растрескивание. Слишком агрессивные прямые проходы локализуют деформацию. Пошаговое обжатие за проход, межпроходный отжиг и смазка удерживают деформацию в пределах технологических возможностей материала.
- Пружинение и коробление после снятия. Остаточные напряжения заставляют деталь смещаться, когда она покидает оправку. Обратные проходы, планировка и отжиг для снятия напряжений стабилизируют конечную геометрию.
Надёжное управление процессом — программирование траектории ролика, мониторинг в реальном времени, контроль размеров с помощью 3D-сканирования или лазерной метрологии и статистическое управление процессом — превращает эти переменные в предсказуемый, воспроизводимый результат.
Оборудование и оснастка
Конвенциональная вытяжная установка включает токарный станок для вытяжки или станок с ЧПУ с передней бабкой, задней бабкой, шпинделем и станиной, а также оснастку, задающую деталь:
- Оправка (формообразующий инструмент) — поддерживает заготовку и определяет внутренний контур готовой детали.
- Ролики и давильные инструменты — создают локальное боковое усилие, деформирующее металл; профиль и радиус ролика, а также совместимость его материала существенно влияют на качество поверхности и контроль толщины.
- Копир (follower) и прижимная подушка (pressure pad) — зажимают и стабилизируют диск, особенно на ранних проходах.
- Средства измерений и отделки — координатно-измерительные машины, 3D-сканеры, лазерные трекеры, линии полировки и поверхностной обработки.
Моделирование процесса в CAD/CAM до первого реза позволяет смоделировать траекторию ролика и график проходов, сокращая сроки разработки и стоимость проб.
Применение и отрасли
Вытянутые металлические компоненты присутствуют практически во всех отраслях производства: авиация и космонавтика, оборона, автомобилестроение и коммерческий транспорт, энергетика и генерирующие мощности, химическая и нефтехимическая промышленность, пищевая переработка и общепит, HVAC и фильтрация воздуха, медицинская техника, коммерческое освещение и архитектурный металл, судостроение, железные дороги, сельское хозяйство, обращение с отходами, охрана окружающей среды, электротехника и бытовая посуда.
Типичные изделия конвенциональной вытяжки: днища резервуаров и выпуклые днища, элементы сосудов под давлением, газовые баллоны, сопла и конфузорные участки, корпуса двигателей и турбин, корпуса воздушных фильтров, колёсные диски и колпаки, чаши смесителей, воронки, отражатели и корпуса светильников, декоративные элементы архитектуры и раструбы музыкальных инструментов.
Почему конвенциональная ротационная вытяжка остаётся базовым процессом формообразования металла
Конвенциональная ротационная вытяжка занимает в формообразовании металла уникальное положение. Она соединяет материалоэффективность и механические характеристики холодной деформации с экономикой оснастки, более близкой к заготовительному производству, чем к штамповой серийной обработке. Для осесимметричных деталей — от опытного выпуклого днища до серии днищ резервуаров из нержавеющей стали — она надёжно обеспечивает почти постоянную толщину стенки, безшовную геометрию и стабильные механические свойства при конкурентной себестоимости.
По мере развития ЧПУ, CAD/CAM-моделирования, робототехники и новых сплавов конвенциональная вытяжка становится быстрее, точнее и всё лучше выдерживает жёсткие допуски, которых требует современное прецизионное оборудование. Ремесло, начавшееся на ручном токарном станке, сегодня превратилось в цифровую производственную технологию — и остаётся одним из самых эффективных способов превратить плоский металл в спроектированные осесимметричные детали.


