
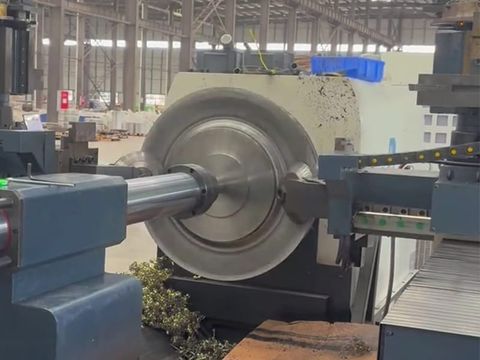
Tournage de métal classique
Le repoussage conventionnel est un procédé de repoussage métallique de base utilisé pour fabriquer des composants précis et axisymétriques présentant une épaisseur de paroi quasi constante. Dans le repoussage conventionnel, une ébauche de tôle en rotation est formée sur un mandrin rotatif à l’aide d’un outil à rouleau qui exerce une pression localisée ; le rouleau suit une trajectoire prédéterminée en effectuant plusieurs passages, façonnant progressivement le métal jusqu’à ce que la surface intérieure épouse le contour du mandrin. Comme le métal est déplacé plutôt que découpé, le repoussage conventionnel permet d’obtenir des pièces repoussées présentant une utilisation élevée du matériau, de faibles charges de formage, un outillage non spécifique et des propriétés mécaniques toujours élevées — ce qui en fait l’une des méthodes les plus polyvalentes et les plus rentables du formage moderne des métaux.
Qu'est-ce que le repoussage conventionnel des métaux ?
Le repoussage métallique classique est un procédé de formage à froid dans lequel un disque métallique plat — l'ébauche — est serré contre un mandrin rotatif et mis en rotation à une vitesse contrôlée, tandis qu'un rouleau ou un outil de repoussage presse progressivement le matériau vers le contour du mandrin. Le rouleau n'enlève jamais de matière ; il déplace au contraire le métal par une déformation plastique continue et localisée, de sorte que l'ébauche est remodelée en une pièce creuse à symétrie de révolution plutôt que découpée pour obtenir sa forme.
Ce procédé porte plusieurs noms dans le secteur. Les ingénieurs l'appellent « repoussage des métaux », « formage par repoussage », « formage par rotation », « tournage des métaux », « formage des métaux », « repoussage CNC » ou simplement « repoussage ». Quelle que soit l'appellation, le principe sous-jacent reste le même : un mandrin rotatif définit la géométrie intérieure, un rouleau définit la géométrie extérieure, et l'écart entre les deux détermine l'épaisseur finale de la paroi.
Le tournage traditionnel est pratiqué depuis des siècles : on en a retrouvé les premiers exemples dans la tombe d’un pharaon égyptien, où des artisans façonnaient le métal sur des tours à commande manuelle. La Révolution industrielle a motorisé le tour, et les machines de tournage CNC modernes ont depuis transformé ce métier en un processus de fabrication reproductible et piloté par des données, capable de respecter des tolérances de ±0,1 mm sur des composants de grande taille et à forte épaisseur.
Fonctionnement du procédé de filage conventionnel
Un cycle d'essorage classique suit une séquence bien définie :
- Préparation de l'ébauche. Une ébauche plate et circulaire est découpée dans une tôle ou une plaque, puis ses bords sont ébavurés. L'ébauche est lubrifiée avec de la cire, de la graisse ou un lubrifiant de formage spécifique afin de réduire les frottements et d'améliorer l'état de surface.
- Serrage et rotation. L'ébauche est centrée sur le mandrin et serrée par la poupée mobile. La broche fait ensuite tourner le mandrin et l'ébauche ensemble à une vitesse déterminée par le matériau, le diamètre et l'épaisseur.
- Formage par incréments. Un rouleau exerce une pression localisée en un seul point de contact et se déplace selon une trajectoire programmée — généralement du centre de l'ébauche vers l'extérieur, ou du bord vers l'intérieur, selon la pièce et la stratégie d'outillage.
- Passages multiples. Le rouleau n'obtient pas la forme finale en un seul passage. Il effectue au contraire une série de passages, chacun rapprochant un peu plus le métal du mandrin. La coordination entre la position du rouleau, la vitesse d'avance et la vitesse de rotation de la broche permet de maintenir une déformation stable.
- Finition et planage. Les passes finales — appelées « planage » — lissent la surface, éliminent les ondulations et améliorent la précision dimensionnelle.
- Opérations de finition. L'ébarbage, le perlage et l'ourlet, l'usinage CNC, le soudage, le polissage, le décapage et la passivation, l'anodisation ou le thermolaquage viennent parachever la pièce obtenue par repoussage.
La déformation étant concentrée à tout instant dans une petite zone de contact, le repoussage classique nécessite des forces de formage bien inférieures à celles requises pour le pressage ou l'emboutissage profond d'une même pièce. C'est pourquoi un outillage relativement léger et non spécifique permet de produire des composants de grande taille.
Contrôle des passes multiples : passes d'avance, de recul et de lissage
Dans le laminage conventionnel à passages multiples, le nombre et le sens des passages entre les cylindres constituent les principaux leviers permettant de contrôler l’épaisseur finale de la paroi et la qualité de la pièce.
Les passes vers l'avant font avancer le rouleau dans le sens du flux de matière et amincissent légèrement la paroi. Une réduction contrôlée et progressive à chaque passe permet de répartir la contrainte plutôt que de la concentrer.
Les passes en arrière s'effectuent dans le sens inverse et redistribuent le métal le long de la paroi. Elles permettent d'uniformiser les variations d'épaisseur créées par les passes en avant précédentes, de réduire le retour élastique et d'éliminer les contraintes résiduelles qui provoquent l'ouverture ou la déformation d'une pièce tournée après son démoulage.
Les passes de planage (intermédiaires et de finition) consistent à exercer une pression légère mais intense à l'aide d'un rouleau ou d'un outil lisse afin d'aplanir les ondulations de la surface, d'affiner l'état de surface et de garantir la précision dimensionnelle.
Concrètement, on obtient ainsi une paroi dont l'épaisseur reste proche de celle de la pièce brute d'origine sur l'ensemble de la pièce — ce qui constitue la caractéristique principale du repoussage conventionnel —, tandis que la géométrie épouse précisément celle du mandrin.
Le mouvement de mise en forme à l'origine du spinning classique
Le repoussage conventionnel provoque une déformation plastique continue et localisée de la pièce. Chaque élément de matière est déformé à plusieurs reprises par de petits incréments au fur et à mesure que le rouleau le balaye, ce qui entraîne plusieurs effets importants :
- Flexibilité d'usinage. Une même machine et un outillage de base permettent de produire des pièces aux géométries très variées en modifiant le programme de trajectoire des rouleaux.
- Faibles charges de formage. Seul un faible volume de métal est déformé à tout moment ; les exigences en matière de puissance des machines sont donc modestes par rapport à l'estampage ou à l'emboutissage profond.
- Outillage non spécifique. Un seul mandrin peut servir à fabriquer une large gamme de pièces similaires, et les modifications de conception nécessitent généralement une simple modification du programme plutôt que la fabrication d'une nouvelle matrice.
- Taux d'utilisation élevé des matériaux. La quasi-totalité de l'ébauche est intégrée à la pièce finie ; les chutes se limitent essentiellement aux marges de découpe.
- Faibles coûts de production. Grâce à des investissements réduits en outillage, à des temps de réglage courts et à un taux de rebut minimal, le tournage conventionnel s'avère économique aussi bien pour le prototypage que pour la production en petites séries et en volumes moyens.
- Propriétés mécaniques améliorées. Le métal étant soumis à un formage à froid lorsqu’il s’écoule sur le mandrin, la pièce finie obtenue par emboutissage est généralement plus résistante et plus dure que l’ébauche d’origine, et présente une structure granulaire continue et sans joint.
La pièce finie ne présente ni soudure ni joint, ce qui réduit le risque de défaillance sous l'effet de la pression, de la fatigue ou de contraintes élevées — un avantage décisif pour les récipients sous pression, les fonds de cuves et les composants rotatifs.
Classification des procédés : la place de la filature conventionnelle
Le repoussage des métaux est un terme générique qui recouvre trois variantes principales, qui se distinguent principalement par l'épaisseur de paroi de la pièce après formage :
- Filage conventionnel. L'épaisseur de la paroi reste proche de celle de la ébauche d'origine. L'ébauche est progressivement mise en forme sur le mandrin, avec très peu d'amincissement intentionnel.
- Filage par cisaillement. La paroi est délibérément amincie selon une relation sinusoïdale entre le diamètre de l'ébauche, le diamètre final et l'épaisseur de l'ébauche, ce qui permet d'obtenir une paroi nettement plus fine que celle du matériau de départ.
- Formage par fluage. Le matériau est déplacé axialement sur un mandrin à l'aide de rouleaux afin de créer des cylindres et des tubes longs, à paroi mince et de haute précision, présentant souvent des réductions d'épaisseur bien supérieures à celles obtenues par le tournage par cisaillement.
Le repoussage conventionnel est régi par des contraintes de traction et de compression et appartient donc à la même famille de la mécanique de la déformation que la flexion et l'emboutissage profond. D'autres classifications utilisées dans l'industrie décrivent plus en détail la manière dont le procédé est mis en œuvre :
- Filage sur mandrin ou sans mandrin : la présence ou non d’un outil de forme solide soutenant l’intérieur de la pièce.
- Rotation interne ou externe : selon que le mandrin contrôle la surface intérieure ou extérieure.
- Configurations à rouleau unique ou à rouleaux opposés — les rouleaux opposés équilibrent les forces radiales et améliorent le contrôle de l'épaisseur sur les pièces lourdes.
- Filage à froid et filage à chaud — le filage à chaud consiste à appliquer un chauffage localisé afin de réduire la contrainte d'écoulement des alliages épais, à faible ductilité ou à haute résistance.
- Tournage manuel ou tournage CNC — tours à commande manuelle pour les pièces simples et les petites séries ; machines de tournage CNC pour la répétabilité, les profils complexes et les tolérances serrées.
Formes obtenues par filage conventionnel
Les pièces moulées par centrifugation peuvent présenter une grande variété de formes à symétrie de rotation, notamment :
- Formes coniques et en trompette
- Fonds bombés et fonds de réservoirs
- Formes en dôme et hémisphériques (demi-sphères)
- Pièces cylindriques et en forme de couvercle
- Profils à bride, à bride et à cheminée, et à bride bombée et à cheminée
- Profils paraboliques (en forme de cloche) et semi-elliptiques
- Pièces toroïdales (en forme de beignet)
- Venturi (sablier) et transitions de réduction/dilatation
- Combinaisons complexes et corps à plusieurs diamètres en gradins
Dans tous les cas, le diamètre final est inférieur au diamètre initial de l'ébauche, tandis que l'épaisseur de paroi reste pratiquement inchangée — ce qui est caractéristique du repoussage conventionnel.
Matériaux utilisés pour le repoussage conventionnel des métaux
Le filage conventionnel permet de façonner des métaux que d'autres procédés ont du mal à traiter, notamment de nombreux alliages à haute résistance et résistants à la chaleur. Parmi les matériaux couramment filés, on trouve l'aluminium et ses alliages, l'acier inoxydable, l'acier au carbone et l'acier Corten, le cuivre, le laiton, le bronze, le titane, l'argent, les alliages Hastelloy et Inconel, ainsi que le Mu-métal.
Les métaux présentant une ductilité moindre ou une résistance plus élevée nécessitent généralement un recuit entre passes ou un laminage à chaud afin de maintenir la fluidité du matériau sans provoquer de fissures. Les alliages d’aluminium tels que le 5A02-H112 et le 5052, les nuances à haute résistance comme le 6061-T6, les aciers inoxydables résistants aux hautes températures tels que le SUS310S, ainsi que les aciers de construction à haute résistance tels que le Q355, sont tous régulièrement soumis à un formage par rotation dans les environnements de production.
Avantages du repoussage métallique classique
Par rapport aux autres méthodes de formage des métaux, telles que l'estampage, l'emboutissage profond, l'hydroformage, le moulage ou l'usinage, le tournage conventionnel offre une combinaison unique d'avantages :
- Une épaisseur de paroi quasi constante, pour un résultat lisse, sans soudure et symétrique.
- Faible coût d'outillage : un mandrin plutôt qu'un jeu de matrices appariées.
- Mise en place rapide et délais de livraison courts, généralement de l'ordre de quelques jours pour les lots de petite et moyenne taille.
- Flexibilité de conception — les modifications géométriques se traduisent généralement par une simple modification du code, ce qui est idéal pour le prototypage et le développement itératif.
- Une excellente utilisation des matériaux et une réduction des déchets, favorisant ainsi une production plus durable.
- Pièces renforcées par écrouissage, plus résistantes, présentant une structure à grains continus et dépourvues de cordons de soudure.
- Volumes adaptables — le même processus permet de fabriquer aussi bien des pièces uniques sur mesure que des séries de production en série.
- Tolérances serrées — le tournage CNC moderne permet systématiquement d'atteindre une tolérance de ±0,1 mm sur les caractéristiques critiques, avec des opérations internes de polissage, d'électropolissage, de décapage, de passivation et d'anodisation pour la finition de la pièce.
Le filage conventionnel par rapport aux autres méthodes de formage des métaux
Comprendre les limites du processus aide les ingénieurs à faire les bons choix :
- Contrairement à l'emboutissage profond et au poinçonnage — qui consistent à enfoncer une ébauche dans une cavité négative à l'aide de matrices appariées et d'une force de compression élevée —, le repoussage conventionnel s'effectue autour d'un mandrin positif à l'aide d'un seul rouleau et d'un outillage beaucoup plus léger, ce qui convient mieux aux petits volumes et aux grands diamètres.
- Contrairement au filage par cisaillement : le filage par cisaillement amincit intentionnellement la paroi pour atteindre une épaisseur cible suivant une loi sinusoïdale ; le filage conventionnel conserve une épaisseur proche de celle d'origine.
- Par rapport au flow forming : le flow forming permet de produire des cylindres de précision longs et à paroi mince par déplacement axial du matériau ; le repoussage conventionnel donne à l'ébauche une forme creuse dont l'épaisseur est proche de celle de l'ébauche.
- Par rapport à l'usinage : l'usinage consiste à retirer de la matière pour créer une forme, tandis que le repoussage la déplace — cette technique génère bien moins de déchets et préserve la continuité du sens des fibres, même si elle se limite aux géométries à symétrie de révolution.
- Par rapport au moulage : le filage permet d'éviter la porosité et offre des propriétés mécaniques supérieures et plus prévisibles.
Le tournage classique n'est pas la solution lorsqu'il s'agit de réaliser des courbures fortement non axisymétriques ou des géométries internes complexes ; dans ces cas-là, il faut recourir à l'usinage ou à d'autres procédés de formage.
Les défis courants et comment les maîtriser
Trois types de défaillances prédominent dans le filage conventionnel, et chacune d'entre elles est maîtrisée grâce à la conception du procédé :
- Formation de plis. Une contrainte circonférentielle de compression peut provoquer un flambage de la paroi non soutenue. Pour éviter ce phénomène, il convient de contrôler la vitesse d'avance des rouleaux, d'adopter un nombre approprié de passes, d'assurer le soutien des bords et de régler correctement la vitesse de rotation de la broche.
- Amincissement et fissuration excessifs. Des passes d'avance trop agressives peuvent concentrer les contraintes. Des réductions progressives à chaque passe, un recuit entre les passes et une lubrification permettent de maintenir les contraintes dans les limites de formage du matériau.
- Retour élastique et déformation après le démoulage. Les contraintes résiduelles provoquent un déplacement de la pièce lorsqu’elle quitte le mandrin. Les passes de finition, les passes de planage et le traitement thermique de détente stabilisent la géométrie finale.
Un contrôle rigoureux des processus — programmation du parcours des rouleaux, surveillance en temps réel, contrôle dimensionnel par numérisation 3D ou métrologie laser, et contrôle statistique des processus — permet de transformer ces variables en résultats prévisibles et reproductibles.
Équipements et outillage
Une installation de tournage classique se compose d'un tour ou d'une machine de tournage à commande numérique (CNC) comprenant une poupée fixe, une poupée mobile, une broche et un banc de tour, ainsi que l'outillage permettant de façonner la pièce :
- Mandrins (outils de formage) — soutiennent la pièce à usiner et définissent le contour interne de la pièce finie.
- Rouleaux et outils de laminage — ils exercent la force latérale localisée qui déforme le métal ; le profil du rouleau, son rayon et la compatibilité des matériaux ont une forte influence sur l'état de surface et le contrôle de l'épaisseur.
- Poussoir et patin de pression — serrent et stabilisent la pièce brute, en particulier lors des premières passes.
- Équipements de mesure et de finition — machines à mesurer tridimensionnelles (MMT), scanners 3D, trackers laser, lignes de polissage et de traitement de surface.
La modélisation du processus en CAO/FAO avant la découpe du métal permet de simuler la trajectoire des rouleaux et le programme de passes, ce qui accélère le développement et réduit les coûts liés aux essais.
Applications et secteurs d'activité
Les composants obtenus par filage métallique sont présents dans pratiquement tous les secteurs de l'industrie manufacturière, notamment l'aérospatiale et la défense, l'automobile et les véhicules utilitaires, l'énergie et la production d'électricité, l'industrie chimique et pétrochimique, l'agroalimentaire et la restauration, le chauffage, la ventilation et la climatisation (CVC) ainsi que la filtration de l'air, les équipements médicaux, l'éclairage professionnel et la ferronnerie architecturale, le secteur maritime, le secteur ferroviaire, l'agriculture, la gestion des déchets, la lutte contre la pollution, les équipements électriques et les ustensiles de cuisine grand public.
Parmi les pièces moulées par centrifugation classiques, on peut citer les fonds de réservoirs et les fonds bombés, les composants de récipients sous pression, les bouteilles de gaz, les buses et les sections Venturi, les carters de moteurs et de turbines, les boîtiers de filtres à air, les jantes et les enjoliveurs, les cuves de mélangeurs, les entonnoirs, les réflecteurs et les boîtiers d'éclairage, les éléments architecturaux décoratifs et les pavillons d'instruments de musique.
Pourquoi le filage conventionnel reste un procédé essentiel de formage des métaux
Le repoussage conventionnel occupe une place à part dans le domaine du formage des métaux. Il allie l'efficacité en termes de matière et les performances mécaniques du formage à froid à des coûts d'outillage plus proches de ceux de la fabrication artisanale que de ceux de la production par matrice. Pour les pièces à symétrie de révolution — qu'il s'agisse d'un prototype de fond bombé ou d'une série de fonds de cuves en acier inoxydable —, ce procédé garantit systématiquement une épaisseur de paroi quasi constante, une géométrie sans soudure et des propriétés mécaniques fiables, le tout à un coût compétitif.


