
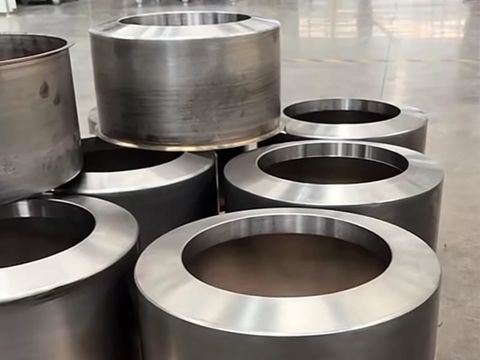
Filage de métaux spéciaux
Nous fournissons des composants métalliques formés par repoussage, à la fois robustes, précis et à symétrie de révolution, à un rapport coût-efficacité compétitif. Grâce à une technologie de pointe de repoussage CNC, nous sommes en mesure de réaliser des géométries complexes, de grands diamètres et de répondre à des applications industrielles exigeantes, du développement de prototypes à la production en grande série. Notre équipe d'ingénieurs expérimentés travaille en étroite collaboration avec nos clients afin d'identifier le procédé de fabrication le plus rentable, en recourant au formage par rotation à commande numérique, au formage de tubes, au formage de panneaux ou au formage manuel, selon les besoins de la pièce.
Qu'est-ce que le filage des métaux spéciaux ?

Le repoussage métallique — également appelé formage par rotation — est un procédé de formage à froid sans enlèvement de copeaux. Un disque métallique plat ou un tube préformé est serré contre un mandrin rotatif et progressivement mis en forme à l'aide de rouleaux ou d'outils à main jusqu'à ce que l'ébauche épouse le contour du mandrin. Comme le métal est formé plutôt que découpé, les pièces issues du formage par rotation sont sans soudure, d’un seul tenant et à symétrie de révolution, avec un sens de grain continu qui suit la paroi de la pièce au lieu d’être interrompu par une soudure.
Le filage des métaux spéciaux applique ce même principe aux matériaux les plus difficiles à se procurer, à mettre en forme et à remplacer : les aciers inoxydables résistants à la corrosion, les alliages d'aluminium à haute résistance, les aciers au carbone résistants à l'usure et les alliages exotiques résistants aux hautes températures tels que le titane, l'Inconel, l'Hastelloy et le Monel.
Alors que l'estampage et l'emboutissage profond nécessitent des matrices de presse spécifiques et de longs délais de fabrication, le formage par rotation utilise des mandrins relativement peu coûteux et des trajectoires d'outils programmables par CNC. C'est précisément cette différence qui fait du formage par rotation la méthode souvent la plus rapide et la plus économique pour transformer un dessin en une pièce finie à symétrie de révolution — et qui explique pourquoi elle permet de passer sans difficulté d'un prototype à une production en série.
Pourquoi privilégier le repoussage métallique par rapport aux autres méthodes de formage des métaux ?
- Une résistance homogène, d’un seul tenant. Une pièce métallique obtenue par repoussage est formée à partir d’une seule ébauche ; il n’y a donc pas de cordon de soudure susceptible de fuir, de se fissurer ou de céder sous l’effet de la fatigue. C’est un critère déterminant pour les récipients sous pression, les équipements alimentaires hygiéniques et les composants électriques haute tension.
- Faible coût d'outillage. Un mandrin de tournage coûte une fraction du prix d'une matrice d'estampage ou d'un outil d'emboutissage profond. Les modifications de conception impliquent généralement un nouveau parcours d'outil ou un ajustement mineur du mandrin, plutôt que la fabrication d'un jeu de matrices entièrement nouveau.
- Économies de matière. Le formage par rotation est un procédé sans enlèvement de copeaux. Les chutes sont minimes par rapport à l'usinage, et les ébauches imbriquées peuvent être découpées au laser afin d'optimiser le rendement.
- Durcissement par déformation. À mesure que le métal est mis en forme sur le mandrin, il subit un durcissement par déformation ; ainsi, une paroi plus fine peut souvent offrir la même résistance qu'une pièce usinée plus épaisse.
- Flexibilité de conception. Il est possible de réaliser des cônes, des hémisphères, des dômes, des cylindres, des anneaux à bride, ainsi que des formes paraboliques et toroïdales. Les modifications de diamètre ou de profil sont peu coûteuses par rapport à d'autres méthodes de formage des métaux.
- Capacité évolutive. Le même procédé permet de réaliser aussi bien des prototypes à l'unité que des séries de grande production, avec une qualité constante et des tolérances reproductibles sur l'ensemble du lot.
Matériaux utilisés pour le repoussage des métaux
Le formage par rotative des métaux spéciaux permet de traiter tout métal ductile. La gamme de matériaux ci-dessous couvre la grande majorité des besoins industriels ; des alliages sur mesure sont proposés sur demande.
Tournage de l'aluminium
L'aluminium est le métal spécial le plus couramment utilisé en filage, grâce à sa légèreté, à sa résistance à la corrosion et à son excellente formabilité. Parmi les nuances courantes, on trouve les nuances 1100 et 1060 (commercialement pures, très formables), 3003 (bonne résistance à la corrosion et résistance modérée), le 5052 (alliage de « qualité anodisée » offrant une finition exceptionnelle), le 6061 (haute résistance et bonne usinabilité) et le 7075 (très haute résistance pour les pièces soumises à de fortes contraintes). Le formage par rotation de l’aluminium est le choix par défaut pour les réflecteurs d’éclairage, les carters de ventilateurs, les bouches d’aération, les composants de drones et de radars, les boîtiers et les pièces structurelles légères.
Tournage de l'acier inoxydable
Le formage par rotomoulage de l'acier inoxydable concerne les séries 300 (304, 316L, 310S) et 400. La série 300 austénitique offre une excellente résistance à la corrosion, une bonne hygiène, une stabilité à haute température et un large éventail d'options de finition ; la série 400 martensitique offre une résistance mécanique supérieure à celle de l'acier au carbone à moindre coût, mais avec une résistance à la corrosion réduite. L'acier inoxydable est le matériau de choix pour les équipements alimentaires et pharmaceutiques, les cuves de traitement chimique, les boucliers thermiques et toute application où la propreté et la longévité sont essentielles.
Tournage de l'acier doux et de l'acier au carbone
Le formage par rotative de l'acier au carbone et de l'acier doux permet d'obtenir des pièces rigides, durables et économiques, faciles à peindre, à revêtir ou à galvaniser. Parmi les nuances courantes, on trouve le Q235B pour la fabrication générale et les aciers à haute résistance Q355B / Q355D destinés aux applications lourdes et aux environnements à basse température. Parmi les applications typiques, on peut citer les carters de ventilateurs et de soufflantes, les cônes de rouleaux de convoyeurs, les capots de machines, les capuchons tampons, les plaques de base et les équipements agricoles.
Métaux spéciaux et alliages sur mesure
Au-delà des matériaux courants, le filage des métaux spéciaux ouvre la voie à des alliages haute performance que de nombreux fabricants n'osent tout simplement pas utiliser :
- Cuivre et laiton — destinés aux composants électriques à haute conductivité, aux pièces d'échangeurs thermiques, aux ouvrages architecturaux et aux produits décoratifs.
- Le titane : un rapport résistance/poids exceptionnel et une résistance à la corrosion remarquable. Le titane présentant un allongement limité à température ambiante, il est généralement mis en forme par rotation à haute température par des opérateurs expérimentés dans le travail de ce matériau.
- L'Inconel, l'Hastelloy et d'autres alliages de nickel — destinés aux environnements à haute température, haute pression et fortement corrosifs, tels que les conduits de turbines à gaz, les revêtements de chambres de combustion, les boucliers thermiques et les équipements d'usines chimiques.
- Le Monel et d'autres alliages spéciaux — destinés à des applications marines, en milieu marin et en présence de produits chimiques agressifs.
Procédés de formage par rotation des métaux
Filage à commande numérique (CNC)
Le repoussage CNC constitue la colonne vertébrale de la production moderne. Des trajectoires d'outils programmées guident le rouleau au cours de multiples passes de formage, garantissant une grande précision, une répétabilité élevée et une épaisseur de paroi constante, pièce après pièce. Le repoussage CNC est la méthode privilégiée pour les pièces à tolérances serrées, les grandes séries et les profils complexes qui seraient difficiles à reproduire à la main.
Tournage de tubes (formage par fluage)
Le formage par rotation, également appelé « flow forming », permet de réduire l'épaisseur de paroi d'une ébauche tubulaire tout en allongeant sa longueur sur un mandrin rotatif. Ce procédé permet d'obtenir des cylindres sans soudure, à paroi mince et à haute résistance, présentant une excellente concentricité — idéaux pour les arbres creux, les manchons, les vérins et les composants tubulaires destinés aux secteurs de la défense et de l'aérospatiale.
Filage en panneau
Le formage par rotomoulage permet de fabriquer de manière économique des panneaux de grand diamètre et des formes légèrement bombées, ce qui rend le procédé rentable lorsque la pièce est large mais relativement peu profonde. Ce procédé est fréquemment utilisé pour les panneaux architecturaux, les grands revêtements et les éléments décoratifs.
Filage manuel
Le repoussage manuel reste la solution la plus rapide et la plus économique pour les prototypes, les pièces uniques, les petites séries et les conceptions encore en cours d'évolution. Des artisans spécialisés combinent l'utilisation d'outils à main et la rotation du tour pour produire des pièces complexes en petites séries, avec un investissement minimal en outillage.
Formes et géométries obtenues par formage par rotation
Formes coniques en rotation
Les pièces coniques obtenues par emboutissage sont parmi les géométries métalliques les plus courantes issues de ce procédé. Les cônes, les cônes tronqués et les cônes étagés à diamètre variable sont formés sur un mandrin adapté, l'épaisseur de paroi étant contrôlée à chaque passe. Le repoussage conique est largement utilisé pour les pièces de transition, les trémies, les buses, les cônes de distribution, les cônes de rouleaux de convoyeurs et les assemblages empilés multicouches où chaque diamètre doit s'emboîter précisément dans le suivant.
Géométries hémisphériques
Le formage par rotation permet de produire une large gamme de géométries hémisphériques : hémisphères, dômes, fonds bombés et sphères complètes formées par l’assemblage de deux hémisphères. Les hémisphères et les dômes sont utilisés comme fonds de cuves, couvercles de récipients sous pression, réflecteurs de lampes, antennes paraboliques, composants d'antennes paraboliques et éléments architecturaux décoratifs. Les sphères apportent une résistance accrue pour des applications exigeantes telles que les équipements d'essais géologiques, les flotteurs et les boîtiers sous pression.
Cylindres, pièces laminées et soudées
Les cylindres obtenus par repoussage permettent d'obtenir des parois sans soudure pour les récipients sous pression, les canalisations, les tubes, les boîtiers de filtres et les grands conteneurs. Lorsqu’une pièce est trop profonde ou trop grande pour être formée d’un seul tenant, les coques formées par tournage sont associées à des composants laminés et soudés : des cylindres, des anneaux et des brides fabriqués à partir de tôles laminées et assemblés par soudage TIG ou par faisceau d’électrons, auxquels sont soudées des extrémités formées par tournage et des fonds bombés pour parachever l’assemblage. Cette approche hybride permet de conserver les avantages de la rotomoulage sans soudure là où ils sont les plus importants, tout en élargissant la gamme de dimensions réalisables par ce procédé.
Capacités de formage par rotation des métaux et contrôle des tolérances chez KMS
KMS dispose d'un parc de production composé de 38 machines, comprenant des tours à décolletage à commande numérique, des tours à décolletage de tubes et des équipements de découpe laser, ce qui nous permet d'adapter chaque pièce à la machine la plus adaptée plutôt que de la traiter sur la plus grande machine disponible :
- Tours de repoussage à commande numérique pouvant atteindre Ø 2 500 mm, destinés au repoussage de pièces métalliques de grand diamètre telles que des cuves, des dômes, des carters et des boîtiers de ventilateurs.
- Tours à déformage par rotation pour pièces cylindriques creuses à parois minces.
- Épaisseur du matériau pouvant atteindre 8 mm pour l'acier inoxydable, 15 mm pour l'acier au carbone et 20 mm pour l'aluminium, en fonction du diamètre et de la géométrie.
- Les tolérances dimensionnelles sont généralement comprises entre ±0,1 mm et ±0,2 mm pour le diamètre et la hauteur des pièces tournées par CNC ; un contrôle plus strict peut être mis en place pour les caractéristiques critiques après négociation.
- Finitions de surface, notamment polissage miroir jusqu'à Ra ≤ 0,4 μm, ébavurage et arrondi des arêtes, anodisation, sablage, tréfilage, peinture et zingage.
- Opérations secondaires, notamment l'usinage CNC, la découpe au laser, le soudage TIG et par faisceau d'électrons, ainsi que l'assemblage.
La qualité est gérée dans le cadre d'un système de qualité certifié ISO 9001, avec des tolérances linéaires contrôlées selon la norme GB/T 1804-m et des tolérances géométriques selon la norme GB/T 1184, un contrôle à 100 % des surfaces d'ajustage critiques et une vérification par machine à mesurer tridimensionnelle (MMT) des profils clés. Pour les programmes exigeants, des rapports d'inspection complets du premier article et des certificats de matériaux sont disponibles.
Secteurs d'activité qui recourent au filage des métaux spéciaux
- Aérospatiale et défense — cônes de nez, carénages, capots, boîtiers d'émetteurs et de récepteurs, composants de carters de moteurs et réservoirs sous pression, pour lesquels le poids, la résistance et la fiabilité sont des critères essentiels.
- Électricité de puissance et haute tension — Ensembles en aluminium pour systèmes GIS, blindages de lignes de transport UHV, tuyaux de sortie en cuivre, traversées et boîtiers nécessitant une surface interne propre et une conductivité stable.
- Industrie pétrochimique et chimique — manchons de cavité en alliage de nickel, couvercles et récipients en acier inoxydable destinés à des applications corrosives et à haute température.
- Secteur agroalimentaire, des boissons et pharmaceutique — trémies, cuves, bouilloires, cuves de mélange et conteneurs d'une capacité de l'ordre de 180 litres, conformes aux normes d'hygiène, avec un intérieur poli et exempt de résidus.
- Génie mécanique et industrie lourde — embouts, capuchons tampons, socles fixes, disques centrifuges, plaques d'appui à haute résistance et composants anti-déformation destinés aux équipements miniers, portuaires et de manutention.
- Machines agricoles — cônes, plateaux et goulottes résistants à l'usure, conçus pour supporter l'abrasion causée par les céréales, les minerais et les engrais.
- Bâtiment, éclairage et architecture — bouches d'aération, caissons de ventilateurs, anneaux de distribution, réflecteurs de lampes et dômes décoratifs filés.
- Dispositifs médicaux, automatisation et électronique — boîtiers d'instruments, blindages et rotors nécessitant des tolérances serrées et des surfaces propres.
Rentabilité : l'avantage du repoussage des métaux
Le repoussage métallique constitue souvent la solution de formage des métaux la plus rentable pour les pièces à symétrie de révolution, et les économies réalisées proviennent de plusieurs facteurs à la fois : un faible coût du mandrin, qui remplace les matrices onéreuses ; un minimum de rebuts, car le procédé ne génère pas de copeaux ; moins d’opérations secondaires, les pièces sortant du tour sans soudure et proches de leur forme finale ; et des changements de série rapides, qui rendent abordables les petites séries et les itérations de conception. Lorsque les volumes augmentent, le repoussage CNC permet de maintenir un coût unitaire prévisible tout en conservant les mêmes tolérances — ainsi, le même procédé qui a validé le prototype prend également en charge le programme de production.
Collaboration technique : du dessin à la pièce de série
La solution la plus rentable est rarement la plus évidente. Notre équipe d’ingénieurs examine conjointement le plan, le matériau, l’accumulation des tolérances et le volume annuel, puis recommande le procédé qui offre les performances requises au coût total le plus bas : formage par tournage à commande numérique, formage de tubes, formage de panneaux ou formage manuel. Lorsqu'une conception peut être simplifiée pour faciliter la fabrication, nous le signalons dès le début, tant que les modifications restent peu coûteuses. Notre avis sur la faisabilité et notre devis sont généralement communiqués dans les 24 heures suivant la réception d'un plan.
Grâce à sa capacité de production flexible, KMS passe sans difficulté du développement de prototypes à la production en grande série, tout en garantissant une qualité constante et des tolérances strictes, et en livrant dans les délais des composants métalliques tournés, solides, précis et à symétrie de révolution.


