
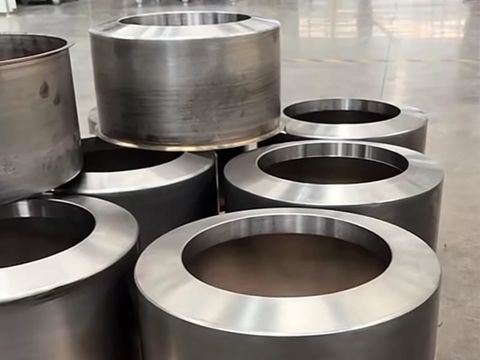
Lavorazione per rotazione di metalli speciali
Forniamo componenti in metallo ricavati mediante tornitura, robusti, precisi e a simmetria rotazionale, con un ottimo rapporto qualità-prezzo. Grazie all’impiego di tecnologie avanzate di tornitura CNC, siamo in grado di realizzare geometrie complesse, grandi diametri e applicazioni industriali esigenti — dallo sviluppo di prototipi alla produzione in serie. Il nostro team di ingegneri esperti lavora a stretto contatto con i clienti per individuare il processo di produzione più conveniente, ricorrendo alla tornitura a controllo numerico (CNC), alla tornitura di tubi, alla tornitura di pannelli o alla tornitura manuale, a seconda delle esigenze del componente.
Che cos’è la tornitura dei metalli speciali?

La tornitura dei metalli — detta anche formatura per rotazione — è un processo di formatura a freddo dei metalli senza asportazione di trucioli. Un disco metallico piatto o un tubo preformato viene fissato contro un mandrino rotante e progressivamente modellato mediante rulli o utensili manuali fino a quando il pezzo grezzo non assume il profilo del mandrino. Poiché il metallo viene deformato anziché tagliato, i pezzi ottenuti mediante tornitura metallica risultano privi di giunture, costituiti da un unico pezzo e a simmetria rotazionale, con un flusso continuo delle fibre che segue la parete del pezzo anziché essere interrotto da una saldatura.
La tornitura di metalli speciali applica lo stesso principio ai materiali più difficili da reperire, da lavorare e da sostituire: acciai inossidabili resistenti alla corrosione, leghe di alluminio ad alta resistenza, acciai al carbonio resistenti all’usura e leghe esotiche resistenti alle alte temperature quali titanio, Inconel, Hastelloy e Monel.
Mentre lo stampaggio e l’imbutitura richiedono stampi dedicati e tempi di consegna lunghi, la formatura per rotazione utilizza mandrini relativamente economici e percorsi utensile CNC programmabili. È proprio questa singola differenza a rendere la formatura per rotazione spesso il metodo più rapido ed economico per trasformare un disegno in un componente finito a simmetria rotazionale — e il motivo per cui si adatta così agevolmente al passaggio da un prototipo a una produzione in serie.
Perché preferire la tornitura dei metalli ad altri metodi di lavorazione dei metalli
- Resistenza senza giunture, in un unico pezzo. Un componente ricavato per tornitura da metallo viene realizzato da un unico pezzo grezzo, quindi non presenta giunti saldati che possano causare perdite, crepe o cedimenti dovuti alla fatica. Ciò è fondamentale per i recipienti a pressione, le attrezzature alimentari igieniche e i componenti elettrici ad alta tensione.
- Costi di attrezzaggio contenuti. Un mandrino di tornitura costa una frazione rispetto a uno stampo per stampaggio o a un utensile per imbutitura profonda. Le modifiche progettuali comportano solitamente un nuovo percorso utensile o una modesta regolazione del mandrino, anziché la realizzazione di una serie di stampi completamente nuova.
- Risparmio di materiale. La formatura a rotazione è un processo senza asportazione di trucioli. Gli scarti sono minimi rispetto alla lavorazione meccanica e le lastre impilate possono essere tagliate al laser per ottimizzare la resa.
- Incrudimento. Man mano che il metallo viene sagomato sul mandrino, si verifica un processo di incrudimento; pertanto, una parete più sottile può spesso garantire la stessa resistenza di un pezzo lavorato più pesante.
- Flessibilità progettuale. È possibile realizzare coni, emisferi, cupole, cilindri, anelli flangiati, forme paraboliche e toroidali. Le modifiche al diametro o al profilo sono poco costose rispetto ad altri metodi di formatura dei metalli.
- Capacità scalabile. Lo stesso processo consente di realizzare sia prototipi singoli che lotti di produzione in grande serie, garantendo una qualità costante e tolleranze ripetibili su tutto il lotto.
Materiali per la tornitura dei metalli
La tornitura di metalli speciali è adatta a qualsiasi metallo duttile. La gamma di materiali riportata di seguito copre la stragrande maggioranza delle esigenze industriali; le leghe personalizzate vengono quotate su richiesta.
Lavorazione per tornitura dell'alluminio
L’alluminio è il metallo speciale più comunemente utilizzato nella lavorazione a tornio, grazie alla sua leggerezza, alla resistenza alla corrosione e all’eccellente formabilità. Tra i gradi più diffusi figurano il 1100 e il 1060 (commercialmente puri, molto formabili), il 3003 (buona resistenza alla corrosione e resistenza meccanica moderata), 5052 (la lega “adatta all’anodizzazione” con finitura eccezionale), 6061 (elevata resistenza e lavorabilità) e 7075 (resistenza molto elevata per componenti sottoposti a forti sollecitazioni). La tornitura dell’alluminio è la scelta standard per riflettori di illuminazione, involucri di ventilatori, bocchette di ventilazione, componenti per UAV e radar, involucri e parti strutturali leggere.
Lavorazione a filatura dell'acciaio inossidabile
La lavorazione per tornitura dell’acciaio inossidabile comprende la serie 300 (304, 316L, 310S) e la serie 400. La serie 300 austenitica offre un'eccellente resistenza alla corrosione, igiene, stabilità alle alte temperature e un'ampia gamma di opzioni di finitura; la serie 400 martensitica offre una resistenza superiore rispetto all'acciaio al carbonio a un costo inferiore, con una resistenza alla corrosione ridotta. L’acciaio inossidabile è il materiale di elezione per le attrezzature alimentari e farmaceutiche, i serbatoi per la lavorazione chimica, gli scudi termici e qualsiasi applicazione in cui la pulizia e la durata siano fondamentali.
Lavorazione per tornitura dell'acciaio dolce e dell'acciaio al carbonio
La tornitura dell’acciaio al carbonio e dell’acciaio dolce consente di ottenere componenti rigidi, resistenti ed economici, facili da verniciare, rivestire o zincare. Tra i gradi più comuni figurano il Q235B per la lavorazione generale e l’acciaio ad alta resistenza Q355B / Q355D per impieghi gravosi e a basse temperature. Le applicazioni tipiche comprendono alloggiamenti per ventilatori e soffianti, coni per rulli trasportatori, coperture per macchinari, cappucci paracolpi, piastre di base e attrezzature agricole.
Metalli speciali e leghe su misura
Oltre ai materiali tradizionali, la filatura dei metalli speciali apre le porte a leghe ad alte prestazioni che molti produttori semplicemente non prendono nemmeno in considerazione:
- Rame e ottone — per componenti elettrici ad alta conduttività, parti di scambiatori di calore, opere architettoniche e prodotti decorativi.
- Titanio: un eccellente rapporto resistenza/peso unito a una straordinaria resistenza alla corrosione. Il titanio presenta un allungamento limitato a temperatura ambiente, pertanto viene solitamente lavorato mediante tornitura a temperature elevate da operatori esperti nell’uso di questo materiale.
- Inconel, Hastelloy e altre leghe di nichel — per ambienti caratterizzati da alte temperature, alta pressione e forte corrosività, quali condotti per turbine a gas, rivestimenti delle camere di combustione, schermi termici e componenti di impianti chimici.
- Monel e altre leghe esotiche — per applicazioni marine, in acqua di mare e in presenza di sostanze chimiche aggressive.
Processi di tornitura dei metalli
Filatura a controllo numerico (CNC)
La tornitura a CNC dei metalli è la colonna portante della produzione moderna. I percorsi utensile programmati guidano il rullo attraverso più passaggi di formatura, garantendo elevata precisione, ripetibilità e uno spessore delle pareti costante da un pezzo all’altro. La tornitura a CNC è la tecnica preferita per lavori con tolleranze ristrette, grandi lotti e profili complessi che sarebbero difficili da riprodurre manualmente.
Rullatura in tubo (flow forming)
La trafilatura a tubo, nota anche come formatura a flusso, riduce lo spessore della parete di un semilavorato tubolare estendendone al contempo la lunghezza su un mandrino rotante. Consente di ottenere cilindri senza saldatura, a pareti sottili e ad alta resistenza, con un’eccellente concentricità — ideali per alberi cavi, manicotti, cilindri a pressione e componenti tubolari per il settore della difesa e dell’aerospaziale.
Filatura a pannello
La laminazione a pannello consente di realizzare in modo economico pannelli di grande diametro e forme leggermente concave, garantendo un processo economicamente vantaggioso quando il pezzo è largo ma relativamente poco profondo. Viene spesso utilizzata per pannelli architettonici, grandi coperture ed elementi decorativi.
Filatura manuale
La tornitura manuale dei metalli rimane l'opzione più veloce ed economica per prototipi, pezzi unici, piccoli lotti e progetti ancora in fase di sviluppo. Gli esperti tornitori combinano l'uso di utensili manuali con la rotazione del tornio per produrre pezzi complessi in piccole quantità con un investimento minimo in attrezzature.
Forme e geometrie ottenute mediante formatura a rotazione
Forme coniche per la filatura
Le forme coniche ottenute mediante tornitura sono tra le geometrie più comuni nella lavorazione dei metalli. Coni, coni troncati e coni a gradini con diametro variabile vengono formati su un mandrino adeguato, con lo spessore della parete controllato passaggio dopo passaggio. La tornitura conica è ampiamente utilizzata per pezzi di transizione, tramogge, ugelli, coni di distribuzione, coni per rulli trasportatori e assemblaggi multistrato impilati in cui ogni diametro deve inserirsi con precisione in quello successivo.
Geometrie emisferiche
La formatura per rotazione consente di produrre un’ampia gamma di geometrie emisferiche — emisferi, cupole, fondi bombati e sfere intere ottenute dall’unione di due emisferi. Gli emisferi e le cupole trovano impiego come fondi di serbatoi, coperchi di recipienti a pressione, riflettori per lampade, antenne paraboliche, componenti di antenne paraboliche e elementi architettonici decorativi. Le sfere garantiscono una maggiore resistenza per applicazioni esigenti quali apparecchiature per prove geologiche, galleggianti e alloggiamenti a pressione.
Cilindri, componenti laminati e saldati
I cilindri ricavati per tornitura offrono pareti senza saldature per recipienti a pressione, tubazioni, tubi, alloggiamenti per filtri e grandi contenitori. Quando un pezzo è troppo profondo o troppo grande per essere realizzato in un unico pezzo mediante tornitura, i gusci torniti vengono combinati con componenti laminati e saldati — cilindri, anelli e flange fabbricati da lamiere laminate e uniti mediante saldatura TIG o a fascio di elettroni, con estremità tornite e fondi bombati saldati per completare l’assemblaggio. Questo approccio ibrido mantiene i vantaggi della lavorazione a rotazione senza saldature proprio dove sono più importanti, ampliando al contempo i limiti dimensionali del processo.
Capacità di tornitura dei metalli e controllo delle tolleranze presso KMS
KMS dispone di un parco macchine da produzione composto da 38 unità, tra torni a filatura CNC, torni per tubi e impianti di taglio laser, il che ci consente di assegnare a ogni pezzo la macchina più adatta, anziché ricorrerla alla più grande:
- Torni di rullatura CNC fino a Ø2500 mm, adatti alla rullatura di metalli di grande diametro per serbatoi, cupole, alloggiamenti e involucri di ventilatori.
- Torni per la tornitura di tubi destinati alla produzione di componenti cilindrici cavi e a pareti sottili.
- Spessore del materiale fino a 8 mm per l'acciaio inossidabile, 15 mm per l'acciaio al carbonio e 20 mm per l'alluminio, a seconda del diametro e della geometria.
- La tolleranza dimensionale è in genere compresa tra ±0,1 mm e ±0,2 mm sul diametro e sull’altezza per i pezzi torniti a controllo numerico (CNC); su richiesta, è possibile ottenere un controllo più rigoroso sulle caratteristiche critiche.
- Finitura delle superfici, compresa la lucidatura a specchio con rugosità Ra ≤ 0,4 μm, sbavatura e smussatura dei bordi, anodizzazione, sabbiatura, trafilatura, verniciatura e zincatura.
- Operazioni secondarie, tra cui lavorazione CNC, taglio laser, saldatura TIG e a fascio di elettroni, nonché assemblaggio.
La qualità è gestita nell'ambito di un sistema di gestione della qualità conforme alla norma ISO 9001, con tolleranze lineari controllate secondo la norma GB/T 1804-m e tolleranze geometriche secondo la norma GB/T 1184, ispezione al 100% sulle superfici di accoppiamento critiche e verifica tramite macchina di misura a coordinate (CMM) dei profili chiave. Per i programmi più esigenti, sono disponibili rapporti completi di ispezione del primo articolo e certificati dei materiali.
Settori che si avvalgono della tornitura di metalli speciali
- Settore aerospaziale e della difesa — coni di prua, carenature, cofani motore, involucri per trasmettitori e ricevitori, componenti dell’alloggiamento del motore e recipienti a pressione, dove peso, resistenza e affidabilità sono tutti fattori fondamentali.
- Elettricità ad alta potenza e alta tensione — Assemblaggi in alluminio per GIS, schermature per linee di trasmissione UHV, tubi di scarico in rame, boccole e involucri che richiedono una superficie interna pulita e una conduttività stabile.
- Processi petrolchimici e chimici — manicotti per cavità in lega di nichel, coperchi e contenitori in acciaio inossidabile per impieghi in ambienti corrosivi e ad alta temperatura.
- Settore alimentare, delle bevande e farmaceutico — tramogge, vasche, bollitori, recipienti di miscelazione e contenitori da 180 litri a norma igienica, con interni lucidati e privi di residui.
- Ingegneria meccanica e industria pesante — raccordi terminali, tappi di protezione, basi fisse, dischi centrifughi, piastre di supporto per impieghi gravosi e componenti anti-deformazione per attrezzature minerarie, portuali e di trasporto.
- Macchine agricole — coni, vasche e scivoli resistenti all'usura, in grado di sopportare l'azione abrasiva di cereali, minerali e fertilizzanti.
- Edilizia, illuminazione e architettura — bocchette di ventilazione, involucri per ventilatori, anelli di distribuzione, riflettori per lampade e cupole decorative realizzate a filatura.
- Dispositivi medici, automazione ed elettronica: alloggiamenti per strumenti, schermi e rotori che richiedono tolleranze strette e superfici pulite.
Efficienza in termini di costi: il vantaggio della tornitura dei metalli
La tornitura a freddo è spesso la soluzione di formatura dei metalli più conveniente per i pezzi a simmetria rotazionale, e i risparmi derivano da diversi fattori contemporaneamente: basso costo del mandrino al posto di costose matrici, scarti minimi poiché il processo è senza asportazione di trucioli, minori operazioni secondarie poiché i pezzi escono dal tornio senza giunture e quasi nella forma finale, e un cambio di produzione rapido che rende convenienti le piccole serie e le iterazioni di progettazione. Quando i volumi aumentano, la tornitura a CNC mantiene prevedibile il costo unitario pur garantendo le stesse tolleranze: in questo modo, lo stesso processo che ha convalidato il prototipo viene utilizzato anche per il programma di produzione.
Collaborazione ingegneristica: dal disegno al pezzo di produzione
La soluzione più conveniente è raramente quella più ovvia. Il nostro team di ingegneri esamina nel complesso il disegno, il materiale, l’accumulo delle tolleranze e il volume annuale, per poi raccomandare il processo che garantisce le prestazioni richieste al costo totale più basso: tornitura a controllo numerico (CNC), tornitura di tubi, tornitura di pannelli o tornitura manuale. Laddove un progetto possa essere semplificato per facilitarne la producibilità, lo segnaliamo tempestivamente, quando le modifiche sono ancora poco onerose. Il riscontro sulla fattibilità e il preventivo vengono normalmente forniti entro 24 ore dal ricevimento del disegno.
Grazie alla sua capacità produttiva flessibile, KMS è in grado di passare senza soluzione di continuità dallo sviluppo di prototipi alla produzione su larga scala, mantenendo una qualità costante e tolleranze ristrette, e fornendo puntualmente componenti in metallo torniti, robusti, precisi e a simmetria rotazionale.


