
Considerazioni progettuali relative alla tornitura dei metalli
Comprendere gli aspetti fondamentali da considerare nella progettazione della lavorazione a rotazione dei metalli — tolleranze ottenibili, spessore delle pareti, simmetria della forma e formabilità del materiale — per ottimizzare i componenti realizzati con questa tecnica in termini di precisione, costi e prestazioni.
Introduzione
La tornitura a rotazione — nota anche come formatura a rotazione o tornitura rotativa — è un processo di formatura dei metalli che trasforma un disco metallico piatto, il grezzo, in un pezzo senza saldature e assialmente simmetrico. Il grezzo ruota ad alta velocità contro un mandrino mentre un rullo di formatura modella progressivamente il metallo sull’utensile. I continui progressi nella tornitura a rotazione CNC consentono oggi di controllare lo spessore delle pareti, il diametro e la concentricità con una precisione di gran lunga superiore a quella ottenibile con i torni manuali; pertanto, i pezzi ottenuti mediante tornitura a rotazione competono regolarmente con i componenti imbutiti e lavorati a macchina nei settori aerospaziale, energetico e dell’industria di processo.
La tornitura a freddo è un processo di formatura, non di taglio: le dimensioni finali sono determinate dal flusso del materiale, dall’incrudimento e dal ritorno elastico, pertanto la precisione è limitata dal comportamento del materiale piuttosto che dalla risoluzione della macchina. Questo articolo illustra le considerazioni progettuali — tolleranza, forma, spessore delle pareti, materiale, utensili e finitura — che determinano se un pezzo ottenuto mediante tornitura a freddo soddisfi le specifiche a un costo contenuto.
Come funziona la tornitura dei metalli
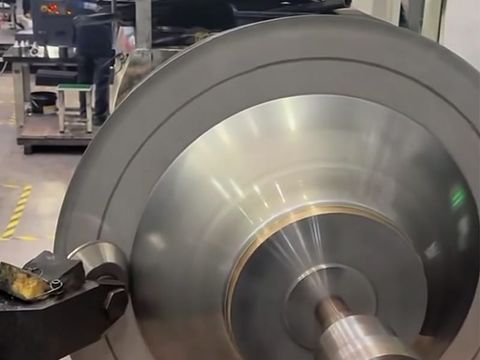
In un’operazione convenzionale, una grezza circolare rifilata viene fissata tra il mandrino e la contropunta e fatta ruotare ad alta velocità, mentre un rullo di formatura applica una pressione controllata in passaggi successivi, modellando progressivamente il metallo attorno al mandrino. Il mandrino definisce la geometria interna; il profilo del rullo, la velocità di avanzamento e la sequenza dei passaggi determinano il modo in cui il metallo si deformerà. I programmi a più passaggi controllano l’assottigliamento e il ritorno elastico, mentre la simulazione CAD/CAM prevede il flusso del materiale prima che l’utensile venga tagliato.
Nella fase di progettazione sono rilevanti due varianti. La filatura convenzionale, che preserva lo spessore, mantiene lo spessore della parete sostanzialmente simile a quello del grezzo, mentre il diametro del grezzo viene dimensionato in base all’area della superficie sviluppata del pezzo. La tornitura a taglio — detta anche formatura a flusso — riduce progressivamente una lamiera più spessa contro il mandrino, in modo che lo spessore finale della parete segua la legge del seno: spessore finale della parete ≈ spessore della lamiera × sin(α/2), dove α è l’angolo del cono incluso. La tornitura a taglio consente di ottenere riduzioni significative e precise con un’eccellente finitura superficiale e garantisce il massimo controllo dello spessore delle pareti.
Aspetti chiave da considerare nella progettazione della tornitura a freddo
1. Geometria a simmetria rotazionale
La tornitura a freddo è particolarmente indicata per pezzi concentrici e assialsimmetrici: tutti i pezzi ottenuti con questo processo sono intrinsecamente rotondi, il che rende il processo ideale per coni, cilindri, emisferi, paraboloidi, fondi bombati e forme torisferiche. Le caratteristiche che non presentano simmetria di rotazione — superfici piane, asole, fori, spigoli interni acuti — non possono essere realizzate durante la stessa operazione di tornitura e devono essere aggiunte successivamente tramite lavorazione meccanica, punzonatura o taglio laser.
2. Tolleranze realizzabili e precisione CNC
I moderni torni a controllo numerico (CNC) consentono un controllo preciso dello spessore delle pareti, del diametro e della concentricità, per cui la tornitura dei metalli soddisfa tolleranze adatte a numerose applicazioni industriali e aerospaziali. Come riferimento indicativo per la lavorazione standard, è comunemente possibile ottenere tolleranze di diametro comprese tra ±0,5 mm e ±1,0 mm, concentricità e eccentricità nell’ordine di 0,10 mm – 0,25 mm e variazioni dello spessore delle pareti entro circa il ±10% del valore nominale. I pezzi ricavati mediante rullatura a taglio e ben controllati tramite CNC possono essere mantenuti entro tolleranze più strette — circa ±0,13 mm (±0,005 pollici), oppure ±0,2 mm o meno su dimensioni selezionate — grazie a un controllo aggiuntivo del processo e, ove necessario, alla lavorazione meccanica successiva alla rullatura.
3. Le tolleranze critiche si riferiscono al diametro interno
Poiché il mandrino controlla con precisione la forma interna, le tolleranze vengono normalmente applicate al diametro interno (ID); il diametro esterno presenta una maggiore variabilità poiché è definito dal metallo assottigliato e sagomato. I progettisti dovrebbero quindi collocare gli accoppiamenti critici, le superfici di accoppiamento e i diametri di tenuta sul diametro interno (ID) e indicare esplicitamente nei casi in cui sia necessario rispettare anche una dimensione esterna o un’altezza complessiva.
4. Spessore delle pareti, assottigliamento e dimensionamento delle lastre
La rullatura allunga il metallo mentre questo scorre sul mandrino, quindi lo spessore della parete si riduce durante la formatura — solitamente dal 10% al 50% a seconda del profilo, del materiale e del metodo utilizzato, con i cilindri a pareti diritte che si assottigliano maggiormente rispetto ai coni dalla forma più graduale. Una regola pratica per la tornitura convenzionale è quella di partire da una lamiera grezza più spessa del 15%–30% rispetto allo spessore richiesto della parete finita; la tornitura a taglio utilizza invece la legge del seno. La base del pezzo, formata per prima contro il mandrino, di solito mantiene uno spessore simile a quello del grezzo, mentre è la parete laterale a assottigliarsi maggiormente. Laddove lo spessore uniforme sia fondamentale, specificarlo chiaramente e prevedere l’uso di un grezzo più pesante o una lavorazione secondaria.
5. Raggi, angoli di sformo e rapporti di profondità
Raggi generosi e transizioni morbide e graduali rappresentano il modo più efficace in assoluto per rendere economico un pezzo ottenuto per tornitura. Come linea guida, prevedere un raggio interno pari ad almeno 1,5-2 volte lo spessore della parete, utilizzare angoli di sformo compresi tra circa 5° e 15° sulle sezioni coniche per favorire il flusso del metallo e rendere graduale qualsiasi variazione dello spessore della parete su un'estensione pari a diverse volte lo spessore stesso, anziché a gradini. I cilindri profondi a pareti diritte rappresentano la geometria più impegnativa poiché il metallo deve allungarsi maggiormente; pertanto, verificare tempestivamente il rapporto profondità/diametro rispetto alle capacità della macchina consente di evitare una progettazione che non possa essere realizzata in modo affidabile.
6. Lavorabilità dei materiali, ricottura e filatura a caldo
La maggior parte dei metalli duttili si presta bene alla tornitura, tra cui l’acciaio inossidabile (304/304L, 316/316L), le leghe di alluminio (1100, 3003, 5052, 6061), l’acciaio al carbonio, il rame e l’ottone e — laddove le esigenze operative lo richiedano — il titanio e le leghe di nichel come l’Inconel 625/718 e l’Hastelloy. L’allungamento e il comportamento di incrudimento sono i fattori determinanti: i gradi che si induriscono rapidamente, o le sezioni spesse, possono richiedere una ricottura intermedia tra una passata e l’altra per ripristinare la duttilità e prevenire la formazione di crepe; inoltre, il titanio, l’Inconel e le sezioni spesse in acciaio inossidabile vengono spesso sottoposti a rullatura a caldo.
7. Progettazione di mandrini e attrezzature
Il mandrino definisce la geometria interna finale e determina la precisione, la concentricità e la ripetibilità; pertanto, deve essere sufficientemente rigido da resistere alle forze di rotazione e lavorato con precisione in base al profilo. Gli utensili in legno duro e metallo tenero sono adatti per prototipi e piccole serie; per le grandi serie e le leghe resistenti sono necessari utensili temprati, mentre i mandrini composti da più pezzi consentono un facile distacco nei casi in cui il pezzo finito, altrimenti, si incastrerebbe nell’utensile. Poiché gli utensili vengono torniti e lavorati anziché prodotti come stampi accoppiati, l’investimento iniziale per gli utensili è in genere inferiore dell’80-90% rispetto all’imbutitura profonda o alla lavorazione a pressione.
8. Finitura superficiale e opzioni di finitura
Le superfici tal quali presentano una finitura caratteristica con impronte di rullo, funzionale per numerose applicazioni industriali, con una rugosità tipicamente compresa tra Ra 0,8 µm e 3,2 µm a seconda del percorso dell’utensile, dell’avanzamento e del materiale. Laddove l’aspetto estetico, i requisiti igienici o le prestazioni relative al flusso d’aria richiedano standard più elevati, i componenti possono essere lucidati fino a ottenere una finitura satinata o a specchio (Ra ≤ 0,4 µm), elettrolucidati, anodizzati o passivati. Specificare il valore Ra richiesto, indicando se si applica all’intero componente o solo alle aree funzionali, consente di chiarire la fattibilità e i costi.
9. Progettazione per le operazioni secondarie
Pochi pezzi torniti sono già finiti quando escono dal tornio. Il taglio a misura, la bordatura, la rullatura dei bordi, la flangiatura, la smussatura e la preparazione per la saldatura sono operazioni di routine, mentre le caratteristiche di precisione quali fori, filettature, scanalature di tenuta e fori con tolleranze strette vengono aggiunte tramite lavorazione CNC dopo la tornitura. Prevedere un adeguato margine di rifilatura, la geometria della flangia e il materiale di riserva per la lavorazione evita la necessità di rilavorazioni, e un processo ibrido che combina tornitura e lavorazione meccanica spesso garantisce una precisione a costi inferiori rispetto alla definizione di tolleranze già nella tornitura stessa.
10. Ingombro della macchina, limiti dimensionali e controllo dei costi
Le moderne celle CNC gestiscono diametri fino a circa 2,4 m e spessori del materiale compresi tra 10 mm e 14 mm a seconda della lega, coprendo fondi bombati, fondi per serbatoi e condutture di grandi dimensioni; le dimensioni maggiori sono gestite da partner specializzati. All’interno di tali limiti, il costo dipende principalmente dal livello di precisione effettivamente richiesto: tolleranze strette richiedono velocità di formatura più basse, un maggior numero di passaggi, utensili aggiuntivi e ispezioni più approfondite; pertanto, limitare i margini di tolleranza alle caratteristiche critiche spesso riduce notevolmente il costo totale senza compromettere la funzionalità.
Applicazioni tipiche
- Componenti aerospaziali, coni di prua, condotti e parti del sistema di alimentazione
- Recipienti a pressione, fondi di serbatoi, fondi bombati ed emisferi
- Alloggiamenti per batterie di veicoli automobilistici ed elettrici e componenti dello scarico
- Ventilatori, cappa, sezioni Venturi e componenti per la circolazione dell'aria
- Attrezzature per la lavorazione e lo stoccaggio di prodotti alimentari e per uso sanitario
- Componenti per le energie rinnovabili, quali concentratori solari e parti di turbine
- Lavorazioni metalliche per l'architettura, riflettori per l'illuminazione e oggetti decorativi
Conclusione
Progettare per la tornitura a rotazione significa lavorare in sintonia con il processo anziché contro di esso. Forme a simmetria rotazionale, tolleranze applicate al diametro interno, spessore delle pareti che consenta l’assottigliamento, raggi generosi e materiali adatti al processo di formatura determinano insieme se un pezzo ottenuto mediante tornitura a rotazione sia preciso, durevole ed economico. Laddove il processo raggiunge i propri limiti pratici — caratteristiche non assialsimmetriche, tolleranze locali molto strette, angoli acuti — la soluzione consiste solitamente in un percorso ibrido che abbina la formatura per rotazione alla lavorazione secondaria, anziché spingere la formatura oltre i propri limiti. Coinvolgere fin dall’inizio un produttore esperto di rullatura dei metalli, già in fase di ideazione o di disegno, è il modo più economico per confermare la fattibilità e tenere sotto controllo i costi degli utensili e quelli unitari.


