
Processo di formatura per rotazione | Guida alla formatura per rotazione CNC dei metalli
La formatura a rotazione è un processo avanzato di formatura dei metalli che consiste nel far ruotare ad alta velocità grezzi metallici attorno a un mandrino per produrre pezzi senza saldature, di alta precisione e assialmente simmetrici, con bassi costi di attrezzaggio e geometria ripetibile.
Introduzione
La formatura a rotazione, nota anche come tornitura o formatura a rotazione dei metalli, è un processo avanzato di formatura dei metalli utilizzato per la produzione di componenti assialmente simmetrici mediante la rotazione ad alta velocità di grezzi metallici, applicando al contempo una pressione di formatura controllata. In quanto branca versatile della formatura della lamiera e della formatura rotativa, questo processo deforma plasticamente grezzi metallici piatti o preforme tubolari su un mandrino rotante utilizzando forze assiali e radiali controllate. Il mandrino funge da stampo di formatura, consentendo la produzione di componenti assialsimmetrici con elevata precisione dimensionale, eccellente finitura superficiale e geometria ripetibile.
Poiché consente di ottenere forme complesse e senza giunture senza ricorrere a costose matrici abbinate, la formatura a rotazione è ampiamente adottata nei settori aerospaziale, automobilistico, dei veicoli a energia alternativa, della trasmissione di potenza, della lavorazione chimica, delle attrezzature alimentari, della climatizzazione (HVAC) e della produzione industriale in generale. Questo articolo illustra il funzionamento del processo di formatura a rotazione, i suoi principali vantaggi rispetto a processi concorrenti quali lo stampaggio e l’idroformatura, i materiali con cui è compatibile e le sue tipiche applicazioni industriali.
Come funziona la formatura a rotazione
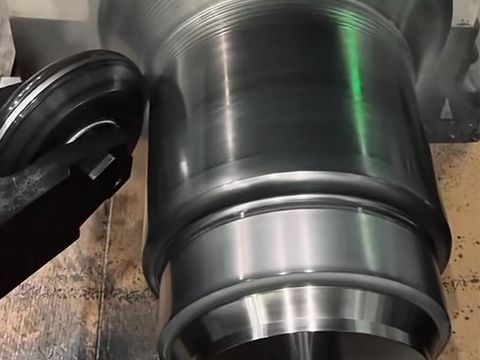
In una tipica operazione di formatura a rotazione, una grezza circolare piatta o una preforma tubolare viene fissata contro un mandrino su un tornio di formatura e fatta ruotare ad alta velocità. Un rullo o un utensile di formatura applica quindi una pressione assiale e radiale controllata, premendo gradualmente il metallo sul mandrino fino a quando la grezza non si adatta al profilo del mandrino. Poiché il mandrino definisce la geometria interna finale del pezzo, un unico utensile è in grado di produrre pezzi in metallo torniti altamente uniformi con geometria ripetibile, lotto dopo lotto.
A seconda del materiale e della complessità del pezzo, il processo può essere eseguito a freddo o a caldo: la formatura a freddo rafforza il materiale attraverso l’incrudimento e produce una superficie più liscia, mentre la formatura a caldo è riservata a sezioni più spesse e leghe meno duttili. L’operazione può essere eseguita manualmente da operatori specializzati, sebbene la produzione moderna si avvalga prevalentemente di macchine per la formatura a rotazione CNC che seguono percorsi utensile programmati, controllando la velocità del mandrino, la pressione dei rulli e la velocità di avanzamento con precisione computerizzata. A differenza dell’idroformatura o dell’imbutitura profonda, che pressano il metallo in una cavità negativa, la formatura a rotazione modella il grezzo attorno a una forma positiva: questo è uno dei motivi per cui le sue attrezzature rimangono semplici ed economiche.
Principali vantaggi della formatura a rotazione
1. Precisione e ripetibilità definite dal mandrino
Poiché il mandrino funge da stampo di formatura, ogni pezzo prodotto su di esso presenta la stessa geometria interna. La precisione dimensionale è elevata, le tolleranze sulle macchine CNC di ultima generazione raggiungono i ±0,1 mm e lo spessore delle pareti è controllato lungo l’intero contorno. È proprio questa ripetibilità a rendere la formatura a rotazione una tecnica affidabile per la produzione in serie di componenti critici e rilevanti per la sicurezza.
2. Componenti monoblocco senza giunture
La formatura a rotazione modella l’intero componente da un unico pezzo grezzo, pertanto i pezzi finiti non presentano saldature, giunti o cuciture. La struttura senza cuciture elimina i punti di cedimento più comuni, migliora l’integrità strutturale e l’affidabilità della tenuta e conferisce al pezzo un aspetto pulito e continuo — un requisito fondamentale sia per i recipienti a pressione, sia per le attrezzature sanitarie, sia per le superfici decorative.
3. Resistenza da incrudimento
La pressione di laminazione esercitata durante il processo di tornitura a freddo riallinea la struttura granulare del metallo lungo il contorno e indurisce il materiale per deformazione. Il risultato è un componente ottenuto mediante tornitura a freddo che risulta spesso più resistente, più resistente agli urti e più resistente alla fatica rispetto a un'alternativa fusa o stampata della stessa lega, prolungandone la durata in ambienti difficili.
4. Bassi costi di attrezzaggio e configurazione rapida
Il processo richiede solo un mandrino e dei rulli, anziché costosi set di stampi abbinati, quindi i costi degli utensili sono di gran lunga inferiori rispetto all’imbutitura profonda o alla formatura a pressione. L’allestimento è rapido, le modifiche progettuali vengono assorbite regolando il mandrino o il percorso dell’utensile e i tempi di consegna si riducono di conseguenza. Ciò rende la formatura a rotazione altrettanto economica sia per i prototipi, sia per i pezzi unici su misura, sia per le serie di produzione complete.
5. Ampia compatibilità con i materiali
La formatura a rotazione è compatibile con un'ampia gamma di metalli duttili, tra cui:
- Acciaio inossidabile (ad es., SUS304, SUS316L)
- Acciaio al carbonio (ad es., Q235B, ASTM A36)
- Leghe di alluminio (ad es., AL1050, AL6061)
- Leghe di rame e ottone
- Titanio, Hastelloy e altre leghe ad alte prestazioni
La duttilità è il fattore determinante per il successo, pertanto i progettisti possono scegliere liberamente la lega che offre il miglior equilibrio tra resistenza meccanica, resistenza alla corrosione, conduttività e costo.
6. Precisione CNC e controllo dei processi
I moderni torni CNC per la tornitura a rotazione controllano la velocità di rotazione, la forza dei rulli e il percorso di avanzamento con la precisione di un computer. I percorsi utensile programmati vengono memorizzati, modificati e riprodotti, garantendo così una qualità costante su ogni pezzo di una serie. L'integrazione CAD/CAM accorcia il percorso dal modello 3D al componente finito e favorisce una rapida iterazione progettuale.
7. Geometrie flessibili e complesse
Il processo consente di ottenere in modo naturale coni, cilindri, cupole, semisfere, paraboloidi, fondi bombati, profili Venturi e transizioni a contorni multipli in un unico pezzo. Varianti quali la filatura a taglio e la filatura con restringimento del collo ampliano ulteriormente questa gamma, consentendo agli ingegneri di unificare assemblaggi saldati composti da più parti in un unico componente senza giunture.
8. Riduzione al minimo degli scarti e tempi di consegna brevi
La formatura a rotazione è un processo senza asportazione di trucioli che consente di ottenere una forma quasi definitiva: invece di asportare materiale tramite lavorazione meccanica, rimodella il grezzo, riducendo così al minimo gli scarti e consentendo spesso il riutilizzo dei grezzi riciclati. Grazie anche alla rapidità di configurazione degli utensili, i lotti di piccole e medie dimensioni vengono consegnati in pochi giorni anziché in settimane: un vantaggio decisivo per i progetti con scadenze strette e un impatto ambientale complessivamente più sostenibile.
9. Eccellente finitura superficiale
Il processo di laminazione leviga la superficie man mano che questa si forma, per cui i pezzi escono spesso dalla macchina con una finitura liscia e di alta qualità. Le operazioni secondarie di lucidatura o finitura vengono ridotte o eliminate, riducendo i costi a valle e le operazioni di movimentazione sia per i componenti funzionali che per quelli estetici.
Applicazioni tipiche
La formatura a rotazione viene utilizzata per produrre un'ampia gamma di componenti industriali, tra cui:
- Componenti aerospaziali quali carter dei motori, coni dei compressori, coni di prua e cupole dei serbatoi di carburante
- Recipienti a pressione, fondi di serbatoi, fondi bombati e bombole per gas
- Alloggiamenti per motori e involucri di schermatura per veicoli a nuova energia e trasmissione di energia a altissima tensione (UHV)
- Antenne paraboliche e riflettori per le comunicazioni
- Riflettori e apparecchi di illuminazione per uso commerciale
- Attrezzature per la lavorazione di prodotti alimentari e per uso sanitario
- Condotti per impianti di climatizzazione, coni per ventilatori e componenti per il trattamento dell'aria
- Alimentatori a vibrazione a vaschetta e dischi centrifughi
- Tramogge agricole, scivoli e protezioni per macchine agricole
- Pentole, urne funerarie e opere metalliche architettoniche
Conclusione
La formatura a rotazione combina la precisione garantita dal mandrino, la resistenza di un pezzo unico senza giunture, i bassi costi di attrezzaggio e un’ampia compatibilità con i materiali in un’unica soluzione di formatura dei metalli altamente economica. Che abbiate bisogno di un prototipo rapido, di una piccola serie personalizzata o della produzione in serie di parti assialsimmetriche complesse e ad alta tolleranza in acciaio inossidabile, alluminio o leghe di rame, la formatura a rotazione CNC garantisce risultati affidabili e ripetibili con tempi di consegna rapidi e scarti minimi. Per gli ingegneri e gli acquirenti che stanno valutando un servizio di formatura a rotazione dei metalli, il processo offre una combinazione rara di precisione, flessibilità ed efficienza in termini di costi che poche alternative sono in grado di eguagliare.


