
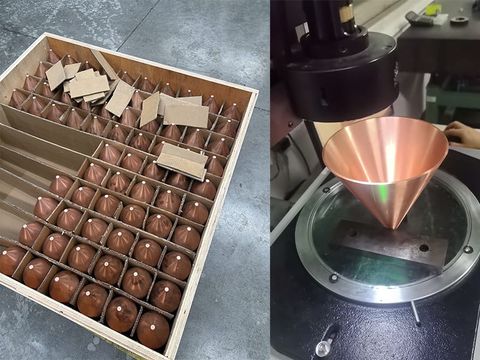
Hohler Kupferkegel
Hohler Kupferkegel | Präzisionsgefertigtes, metallgedrehtes Bauteil aus T2-Kupfer mit einer Wanddicken-Gleichmäßigkeit von ±0,03 mm und einer Rundlaufgenauigkeit von ≤0,05 mm
Einleitung
In der Verteidigungstechnik und bei Spezialsystemen – Raketen- und Raketenbaugruppen, Gehäuse für Radar- und elektronische Kampfsysteme, Geräte für Impulsleistung und Vakuumelektronik sowie Teilchenstrahl- oder Plasmaanlagen – werden konische Kupferteile immer dann vorgeschrieben, wenn Geometrie, Materialreinheit und Wiederholbarkeit von Charge zu Charge darüber entscheiden, ob ein Teilsystem die Spezifikationen erfüllt. Ein hohler Kupferkegel erfüllt diese Anforderungen, indem er die intrinsischen Eigenschaften von hochreinem Kupfer mit der nahtlosen Geometrie verbindet, die durch das Metalldrehen erzielt wird.
Was einen gesponnenen Metallkonus von gegossenen oder geschweißten Alternativen unterscheidet, ist die strukturelle Gleichmäßigkeit. Bei gegossenen Konen besteht die Gefahr von Schrumpfhohlräumen, Gasporosität und nichtmetallischen Einschlüssen; bei gewalzten und geschweißten Konen entstehen eine Längsnaht und eine Wärmeeinflusszone. In Verteidigungsprogrammen, in denen bereits ein einziger innerer Hohlraum oder eine nicht achsseitige Wand eine gesamte Charge außerhalb der Toleranz bringen kann, beseitigt das Drückverfahren beide Fehlerquellen: Der Konus wird aus einem einzigen durchgehenden Kupferrohling geformt, der eine feine Kornstruktur aufweist und keine Verbindungsstelle enthält, die geprüft, qualifiziert oder als fehlerhaft eingestuft werden müsste.
Herstellungsprozess
Kernprozess
Der durch Präzisionsmetallspinnen und kontrollierte Kupferumformung hergestellte Hohlkegel ist so konstruiert, dass er über das gesamte Profil hinweg eine gleichmäßige Wandstärke aufweist – eine Anforderung, die im Verteidigungsbereich wesentlich strenger ist als in der allgemeinen Industrie. Da T2-Kupfer eine hohe Wärmeleitfähigkeit mit einem schnellen Materialfluss verbindet, werden die Umformparameter – Spindeldrehzahl, Walzenvorschub und Durchlaufsequenz – so optimiert, dass eine gleichmäßige Wanddickenverteilung, eine dichte Kornstruktur und eine fehlerfreie Geometrie erzielt werden.
Das Verfahren beseitigt die gussbedingten Unregelmäßigkeiten, die am schwersten zu erkennen sind und deren späte Entdeckung die höchsten Kosten verursacht: Schrumpfhohlräume, Gasporosität und Einschlüsse. Da beim Spin-Forming Metall verlagert statt entfernt wird, behält der Rohling seine vollständige Materialkontinuität, während er schrittweise an die Kontur des Dorns angezogen wird. Zwischenglühen wird in die Durchlaufsequenz integriert, sodass tiefe Konen und enge Radien rissfrei geformt werden können, während das Endteil gleichzeitig den Vorteil einer kontrollierten Kaltverfestigung beibehält.
Präzisionssteuerung
Die Maßanforderungen werden gemäß den allgemeinen Toleranznormen GB/T 1804-m oder gemäß der in der Kundenzeichnung angegebenen, strengeren Toleranzklasse umgesetzt. Kegelwinkel, Gesamthöhe und Durchmesser am großen Ende werden bei jedem Fertigungsteil geprüft, um eine wiederholbare Passgenauigkeit in den entsprechenden Gehäusen, Antennenbaugruppen oder Elektrodenstapeln zu gewährleisten.
Die Gleichmäßigkeit der Wandstärke wird im kritischen Abschnitt auf ±0,03 mm gehalten und an mehreren Stellen entlang des Profils geprüft, um sicherzustellen, dass die Wanddickenabnahme innerhalb des zulässigen Bereichs bleibt. Die kritische Rundlaufgenauigkeit zwischen Außendurchmesser und Bohrung wird auf Koordinatenmessgeräten überprüft, wobei die Ausrichtung innerhalb von 0,05 mm eingehalten wird. Bei Lieferungen für den Verteidigungsbereich wird jeder Charge ein Maßprotokoll und ein Materialzertifikat beigelegt, sodass jeder Konus bis zu seinem Rohling und seinen Prüfdaten zurückverfolgt werden kann.
Oberflächenbehandlung
Ein zweistufiger Endbearbeitungsprozess, bei dem chemisches Polieren und manuelle Oberflächenveredelung kombiniert werden, sorgt für eine glatte, gratfreie Oberfläche mit einer Kantenfasung von R0,5 an allen scharfen Übergängen. Die Oberfläche ist frei von Kratzern, Oxidationsspuren und sichtbaren Werkzeugspuren.
Dies ist eine funktionale Anforderung, keine ästhetische. Im Hochfrequenz-, Vakuum- und Impulsleistungsbetrieb können Kratzer, eingebettete Oxidschichten oder verbleibende Grate zu Stellen mit lokaler Feldkonzentration oder zu einer Quelle für Ausgasungen werden. Eine saubere, fehlerfreie Oberfläche bietet zudem die richtige Grundlage für nachgelagerte Behandlungen wie Versilberung, Vernickelung oder Schutzbeschichtungen, die häufig für Verteidigungsausrüstung vorgeschrieben sind.
Materialanpassungsfähigkeit
Das Bauteil wird aus sauerstofffreiem T2-Kupfer mit einer Reinheit von ≥99,9 % gefertigt und zeichnet sich durch einen niedrigen elektrischen spezifischen Widerstand, eine hohe Wärmeleitfähigkeit sowie eine gleichmäßige Dichte von 8,96 g/cm³ aus, was ein vorhersehbares Verhalten über eine gesamte Produktionscharge hinweg gewährleistet. T2-Kupfer ist sehr gut verformbar und wird während der Metallumformung kaltverfestigt, was die Festigkeit des fertigen Konus erhöht, während der Walzplan und das Zwischenglühen so gesteuert werden, dass die Kornstruktur von Teil zu Teil gleichbleibend bleibt.
Wenn ein Programm ein anderes Verhältnis von Masse, Festigkeit oder Temperaturbeständigkeit erfordert, kann dieselbe Metalldrehplattform Messing, Aluminium, Edelstahl, Titan und Nickelbasislegierungen verarbeiten – also genau die Werkstoffe, die in den meisten Drehprogrammen im Verteidigungsbereich bereits vorgeschrieben sind.
Technische Daten
- Werkstoff: T2 / C11000 sauerstofffreies Kupfer, Reinheit ≥ 99,9 %
- Dichte: 8,96 g/cm³ (über den gesamten Querschnitt hinweg gleichmäßig)
- Elektrische Leitfähigkeit: ≥98 % IACS
- Wärmeleitfähigkeit: ≈390 W/(m·K)
- Wandstärke: 1,0–3,0 mm (individuell anpassbar)
- Gleichmäßigkeit der Wanddicke: ±0,03 mm an kritischen Stellen
- Außendurchmesserbereich: Φ50–Φ600 mm
- Kegelwinkel: 15°–120° (gemäß Zeichnung)
- Rundlaufgenauigkeit: ≤0,05 mm
- Allgemeine Toleranz: GB/T 1804-m (engere Toleranzklasse auf Anfrage)
- Oberflächenbeschaffenheit: Chemisches Polieren + manuelle Nachbearbeitung, Ra ≤ 1,6 μm
- Kantenbearbeitung: R0,5-Fase, gratfrei
- Verfahren: CNC-Metalltreiben, Kaltumformung mit planmäßigem Zwischenglühen
- Prüfung: 100-prozentige Maßprüfung, Konzentrizitätsprüfung mittels Koordinatenmessgerät (CMM), Materialzertifizierung, Rückverfolgbarkeit der Chargen
- Weiterverarbeitungsschritte: Besäumen, Bördeln, Sicken, Bohren, Versilbern/Vernickeln
Typische Anwendungsbereiche
Durch Metalldrehen hergestellte hohle Kupferkegel werden für Anwendungen geliefert, bei denen eine nahtlose Bauweise, Materialfestigkeit und reproduzierbare Geometrie vertraglich vorgeschrieben sind:
- Geräte für die Impulsleistungs- und Vakuumelektronik – Elektroden, Abschirmkegel, Kollektorbaugruppen
- Teilchenstrahl- und Plasmaanlagen – Strahlformungselektroden, Vakuumkammerkegel
- Einlagen und präzise konische Bauteile für Spezialbaugruppen, gefertigt nach Kundenzeichnungen und Materialspezifikationen
Fazit
Ein hohler Kupferkegel für Verteidigungs- und Spezialsysteme zeichnet sich durch Eigenschaften aus, die an einem fertigen Bauteil nicht sichtbar sind: gleichmäßige Wandstärke, axiale Symmetrie, Materialreinheit und das Fehlen innerer Unregelmäßigkeiten. Präzisions-Metallspinnen und Spin-Forming gewährleisten alle vier Eigenschaften aus einem einzigen Kupferrohling, mit einer Wanddicken-Gleichmäßigkeit von ±0,03 mm, einer Konzentrizität von ≤0,05 mm, einer IACS-Leitfähigkeit von ≥98 % und vollständiger Rückverfolgbarkeit der Charge – bei Werkzeugkosten, die deutlich unter denen des Stanzens mit passenden Matrizen oder des Tiefziehens liegen. Ganz gleich, ob Ihr Projekt Prototyp-Kegel zur Qualifizierung oder eine wiederholbare Serienfertigung nach einer festen Zeichnung erfordert: Metallgedrehte Kupferkegel bieten einen kontrollierten Umformprozess mit dokumentierter Prüfung in jeder Phase.


