
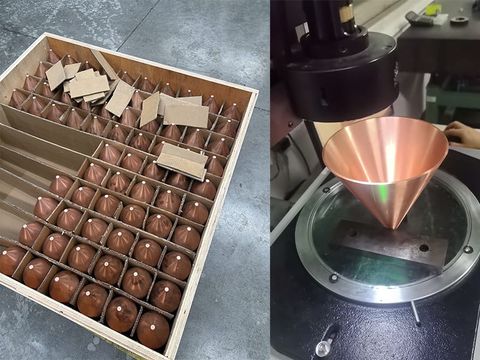
Полый медный конус
Полый медный конус | Прецизионный металлический компонент из меди T2, изготовленный методом штамповки, с равномерностью толщины стенок ±0,03 мм и соосностью ≤0,05 мм
Введение
В оборонной промышленности и при создании специализированных систем — ракетных и ракетно-ударных узлов, корпусов радиолокационных станций и средств радиоэлектронной борьбы, устройств импульсной электроники и вакуумной электроники, а также оборудования на основе пучков частиц или плазмы — конические медные детали применяются везде, где геометрия, чистота материала и повторяемость характеристик от партии к партии определяют соответствие подсистемы техническим требованиям. Полый медный конус отвечает этим требованиям, сочетая в себе внутренние свойства высокочистой меди с безупречной геометрией, получаемой при металлическом вращательном формовании.
Отличительной особенностью конуса, изготовленного методом спин-форминга, от литых или сварных аналогов является однородность структуры. При литье конусов существует риск образования усадочных пустот, газовой пористости и неметаллических включений; в конусах, изготовленных методом прокатки и сварки, присутствуют продольный шов и зона термического влияния. В оборонных программах, где даже одна внутренняя пустота или смещение стенки относительно оси может привести к тому, что вся партия окажется вне допуска, метод центробедного формования устраняет оба этих вида дефектов: конус формируется из единой непрерывной медной заготовки с утончённой структурой кристаллитов и без швов, которые необходимо проверять, сертифицировать или которые могут стать причиной отказа.
Технологический процесс
Основной процесс
Полый конус, изготовленный методом прецизионного штамповки металла и контролируемой формовки меди, сконструирован таким образом, чтобы обеспечить равномерную толщину стенок по всему профилю — это требование в оборонной промышленности значительно строже, чем в сфере общепромышленного производства. Поскольку медь T2 сочетает в себе высокую теплопроводность с быстрым течением материала, параметры формовки — скорость вращения шпинделя, скорость подачи роликов и последовательность проходов — оптимизированы для обеспечения равномерного распределения толщины стенок, плотной структуры зерна и геометрии без дефектов.
Данный процесс позволяет устранить связанные с литьем дефекты, которые наиболее трудно обнаружить и чье позднее выявление обходится дороже всего: усадочные полости, газовая пористость и включения. Поскольку при центробежном формовании металл перемещается, а не удаляется, заготовка сохраняет полную непрерывность материала, постепенно вытягиваясь по контуру оправки. Промежуточный отжиг включён в последовательность прокатки таким образом, чтобы можно было формировать глубокие конусы и узкие радиусы без растрескивания, при этом конечная деталь сохраняет преимущества контролируемого деформационного упрочнения.
Точное управление
Требования к размерам выполняются в соответствии с общими нормами допуска GB/T 1804-m или в соответствии с более строгим классом, указанным на чертеже заказчика. Угол конуса, общая высота и диаметр широкого конца проверяются на каждой серийной детали, что обеспечивает стабильное прилегание к сопрягаемым корпусам, антенным узлам или электродовым блокам.
Равномерность толщины стенок поддерживается в пределах ±0,03 мм по всему критическому участку, а для подтверждения того, что утоньшение не выходит за пределы допустимого диапазона, проводится отбор проб в нескольких точках вдоль профиля. Критическая концентричность между наружным диаметром и внутренним отверстием проверяется на координатно-измерительных системах с соблюдением отклонения не более 0,05 мм. При поставках для оборонной промышленности каждая партия сопровождается протоколами измерений и сертификатом на материал, что позволяет проследить происхождение каждого конуса до его заготовки и данных контроля.
Обработка поверхности
Двухэтапный процесс финишной обработки, сочетающий химическую полировку и ручную доработку поверхности, обеспечивает гладкую поверхность без заусенцев со снятием фаски R0,5 на всех острых переходах. Поверхность не имеет царапин, следов окисления и видимых следов от инструментов.
Это функциональное требование, а не эстетическое. При эксплуатации в условиях радиочастотного излучения, вакуума и импульсной мощности царапина, вкрапленная оксидная пленка или остаточная заусеница могут стать местом локальной концентрации поля или источником газовыделения. Чистая поверхность без дефектов также служит надлежащей основой для последующих видов обработки, таких как серебрение, никелирование или нанесение защитного покрытия, которые часто предписываются для оборонного оборудования.
Адаптируемость материалов
Изготовленный из бескислородной меди марки T2 чистотой ≥99,9 %, этот компонент обладает низким удельным электрическим сопротивлением, высокой теплопроводностью и однородной плотностью 8,96 г/см³, что обеспечивает предсказуемое поведение во всей партии продукции. Медь T2 обладает высокой формуемостью и подвергается упрочнению при деформации, что повышает прочность готового конуса, а график прокатки и промежуточные этапы отжига контролируются таким образом, чтобы обеспечить однородность структуры кристаллитов от детали к детали.
Если программа требует иного соотношения массы, прочности или температурных характеристик, эта же платформа для штамповки металла позволяет обрабатывать латунь, алюминий, нержавеющую сталь, титан и никелевые сплавы — именно тот набор материалов, который уже заложен в большинстве оборонных программ по штамповке.
Технические характеристики
- Материал: T2 / C11000 бескислородная медь, чистота ≥99,9 %
- Плотность: 8,96 г/см³ (одинаковая по всему сечению)
- Электропроводность: ≥98 % по шкале IACS
- Теплопроводность: ≈390 Вт/(м·К)
- Толщина стенки: 1,0–3,0 мм (по желанию заказчика)
- Равномерность толщины стенок: ±0,03 мм на критических участках
- Диапазон наружного диаметра: Φ50–Φ600 мм
- Угол конуса: 15°–120° (согласно чертежу)
- Концентричность: ≤0,05 мм
- Общие допуски: GB/T 1804-m (класс с более жесткими допусками по запросу)
- Отделка поверхности: химическая полировка + ручная доработка, Ra ≤ 1,6 мкм
- Обработка кромок: фаска R0,5, без заусенцев
- Технология: металлообработка методом штамповки с ЧПУ, холодная штамповка с плановым промежуточным отжигом
- Контроль качества: 100-процентная проверка размеров, проверка соосности на координатно-измерительной машине (КИМ), сертификация материалов, отслеживаемость партий
- Вторичные операции: обрезка, отбортовка, вальцовка, сверление, серебрение/никелирование
Типичные области применения
Полые медные конусы, изготовленные методом штамповки металла, поставляются для проектов, в которых бесшовная конструкция, прочность материала и повторяемость геометрических параметров являются обязательными условиями контракта:
- Устройства импульсной мощности и вакуумной электроники — электроды, экранирующие конусы, коллекторные узлы
- Оборудование для пучков частиц и плазмы — электроды для формирования пучка, конусы вакуумных камер
- Вкладыши и прецизионные конические детали для специализированных узлов, изготовленные в соответствии с чертежами и требованиями к материалам заказчика
Заключение
Полые медные конусы, предназначенные для оборонных и специализированных систем, характеризуются тем, чего не видно в готовой детали: равномерной толщиной стенок, осевой симметрией, чистотой материала и отсутствием внутренних дефектов. Прецизионное штамповка и формовка обеспечивают все четыре характеристики из одной медной заготовки с равномерностью стенок ±0,03 мм, концентричностью ≤0,05 мм, проводимостью ≥98 % по стандарту IACS и полной прослеживаемостью партии — при стоимости инструментов, значительно ниже, чем при штамповке с использованием парных матриц или глубокой вытяжке. Независимо от того, требуются ли для вашего проекта прототипы конусов для аттестации или серийное производство по фиксированному чертежу, конусы из меди, изготовленные методом металлического вращательного формования, обеспечивают контролируемый процесс формовки металла с документированным контролем на каждом этапе.


