
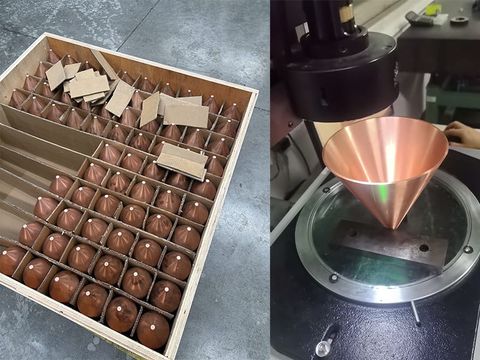
Cono cavo in rame
Cono cavo in rame | Componente in rame T2 realizzato con tornitura metallica di precisione, con uniformità delle pareti di ±0,03 mm e concentricità ≤0,05 mm
Introduzione
Nel settore della difesa e dei sistemi specializzati — assemblaggi di missili e razzi, involucri per radar e sistemi di guerra elettronica, dispositivi a potenza pulsata ed elettronica del vuoto, nonché apparecchiature a fascio di particelle o al plasma — i componenti conici in rame sono richiesti ovunque la geometria, la purezza del materiale e la ripetibilità da lotto a lotto determinino il rispetto delle specifiche da parte di un sottosistema. Un cono cavo in rame soddisfa questi requisiti combinando le proprietà intrinseche del rame ad alta purezza con la geometria senza giunture ottenuta tramite la tornitura a freddo.
Ciò che distingue un cono ricavato per tornitura da alternative fuse o saldate è l’uniformità strutturale. I coni fusi presentano il rischio di cavità da ritiro, porosità da gas e inclusioni non metalliche; i coni laminati e saldati presentano invece una giuntura longitudinale e una zona termicamente alterata. Nei programmi di difesa, dove una sola cavità interna o una parete fuori asse può rendere l’intero lotto fuori tolleranza, la formatura per rotazione elimina entrambe le modalità di guasto: il cono viene modellato da un unico grezzo di rame continuo, con una struttura a grana fine e senza giunti da ispezionare, certificare o che possano causare guasti.
Processo di produzione
Processo fondamentale
Realizzato tramite tornitura metallica di precisione e formatura controllata del rame, il cono cavo è progettato per garantire uno spessore uniforme delle pareti su tutto il profilo — un requisito notevolmente più rigoroso nel settore della difesa rispetto a quello dell’industria generale. Poiché il rame T2 combina un’elevata conduttività termica con un rapido flusso del materiale, i parametri di formatura — velocità del mandrino, velocità di avanzamento dei rulli e sequenza delle passate — vengono ottimizzati per garantire una distribuzione uniforme dello spessore delle pareti, una struttura a grana compatta e una geometria priva di difetti.
Il processo elimina le discontinuità legate alla fusione che sono più difficili da rilevare e più costose da individuare in fase avanzata: cavità da ritiro, porosità da gas e inclusioni. Poiché la formatura a rotazione sposta il metallo anziché rimuoverlo, la grezza mantiene la piena continuità del materiale mentre viene progressivamente imbutita lungo il profilo del mandrino. La ricottura intermedia è inserita nella sequenza di passaggi in modo da consentire la formatura di coni profondi e raggi stretti senza che si verifichino crepe, mentre il pezzo finito conserva il vantaggio dell’incrudimento controllato.
Controllo di precisione
I requisiti dimensionali sono conformi alle norme generali di tolleranza GB/T 1804-m o alla classe di tolleranza più restrittiva indicata nel disegno del cliente. L'angolo del cono, l'altezza complessiva e il diametro dell'estremità maggiore vengono controllati su ogni pezzo prodotto, garantendo un accoppiamento ripetibile con gli alloggiamenti di accoppiamento, i gruppi antenna o le pile di elettrodi.
L’uniformità dello spessore della parete è mantenuta entro ±0,03 mm lungo la sezione critica e viene verificata in più punti lungo il profilo per confermare che l’assottigliamento rimanga entro i limiti previsti. La concentricità critica tra il diametro esterno e il foro interno viene verificata su sistemi di misura a coordinate, mantenendo l’allineamento entro 0,05 mm. Per le forniture al settore della difesa, ogni lotto è accompagnato da registrazioni dimensionali e dalla certificazione dei materiali, in modo che ogni cono sia riconducibile al proprio grezzo e ai relativi dati di ispezione.
Trattamento superficiale
Un processo di finitura in due fasi, che combina la lucidatura chimica e la rifinitura manuale della superficie, garantisce un esterno liscio e privo di bave, con smussature dei bordi di R0,5 su tutti i punti di transizione netti. La superficie è priva di graffi, segni di ossidazione e tracce visibili degli utensili.
Si tratta di un requisito funzionale, non estetico. Nelle applicazioni a radiofrequenza, sotto vuoto e a potenza pulsata, un graffio, un film di ossido incastrato o una bava residua possono diventare un punto di concentrazione locale del campo o una fonte di degassamento. Una superficie pulita e priva di difetti fornisce inoltre il substrato adeguato per trattamenti secondari quali la placcatura in argento, la placcatura in nichel o il rivestimento protettivo, spesso richiesti per le apparecchiature di difesa.
Adattabilità dei materiali
Realizzato in rame T2 privo di ossigeno con purezza ≥99,9%, il componente offre una bassa resistività elettrica, un’elevata conduttività termica e una densità uniforme di 8,96 g/cm³, che garantisce un comportamento prevedibile all’interno di un lotto di produzione. Il rame T2 è altamente formabile e si incrudisce durante la formatura, aumentando la resistenza del cono finito, mentre il programma di laminazione e la ricottura intermedia sono gestiti in modo da mantenere la struttura granulare uniforme da pezzo a pezzo.
Laddove un programma richieda un diverso equilibrio tra massa, resistenza o resistenza termica, la stessa piattaforma di tornitura a freddo è in grado di lavorare ottone, alluminio, acciaio inossidabile, titanio e leghe a base di nichel — ovvero la gamma di materiali già specificata dalla maggior parte dei programmi di tornitura a freddo nel settore della difesa.
Specifiche tecniche
- Materiale: rame privo di ossigeno T2 / C11000, purezza ≥99,9%
- Densità: 8,96 g/cm³ (uniforme su tutta la sezione)
- Conduttività elettrica: ≥98% IACS
- Conducibilità termica: ≈390 W/(m·K)
- Spessore della parete: 1,0–3,0 mm (personalizzabile)
- Uniformità dello spessore delle pareti: ±0,03 mm sulle sezioni critiche
- Intervallo del diametro esterno: Φ50–Φ600 mm
- Angolo del cono: 15°–120° (come da disegno)
- Concentricità: ≤0,05 mm
- Tolleranza generale: GB/T 1804-m (classe più rigorosa su richiesta)
- Finitura superficiale: lucidatura chimica + rifinitura manuale, Ra ≤1,6 μm
- Finitura dei bordi: smussatura R0,5, senza bave
- Processo: tornitura a CNC, formatura a freddo con ricottura intermedia programmata
- Controllo: verifica dimensionale al 100%, concentricità con macchina a misura coordinata (CMM), certificazione dei materiali, tracciabilità dei lotti
- Lavorazioni secondarie: rifilatura, bordatura, aggraffatura, foratura, placcatura in argento/nichel
Applicazioni tipiche
I coni cavi in rame realizzati mediante rullatura dei metalli vengono forniti per applicazioni in cui la struttura senza saldature, la solidità del materiale e la geometria ripetibile costituiscono requisiti contrattuali:
- Dispositivi per l'elettronica a potenza pulsata e a vuoto — elettrodi, coni di schermatura, gruppi collettori
- Apparecchiature per fasci di particelle e plasma — elettrodi di modellazione del fascio, coni per camere a vuoto
- Guarnizioni e componenti conici di precisione per assemblaggi specializzati, realizzati secondo i disegni e le specifiche dei materiali forniti dal cliente
Conclusione
Un cono cavo in rame destinato a sistemi di difesa e applicazioni specializzate si caratterizza per ciò che non è visibile nel pezzo finito: spessore uniforme delle pareti, simmetria assiale, purezza del materiale e assenza di discontinuità interne. La tornitura di precisione e la formatura a rotazione garantiscono tutte e quattro queste caratteristiche partendo da un unico grezzo di rame, con uniformità delle pareti di ±0,03 mm, concentricità ≤0,05 mm, conduttività IACS ≥98% e completa tracciabilità del lotto — a un costo di attrezzaggio ben inferiore rispetto allo stampaggio con matrici accoppiate o all’imbutitura profonda. Sia che il vostro programma richieda coni prototipali per la qualificazione o una produzione ripetibile secondo un disegno prestabilito, i coni in rame ottenuti mediante tornitura metallica offrono un processo di formatura controllato con ispezioni documentate in ogni fase.

