
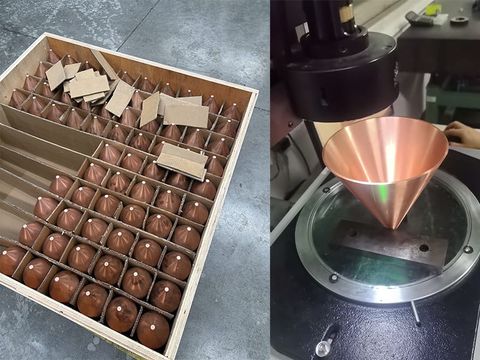
Cono hueco de cobre
Cono hueco de cobre | Componente de cobre T2 fabricado mediante torneado de precisión, con una uniformidad de pared de ±0,03 mm y una concentricidad ≤0,05 mm
Introducción
En el ámbito de la defensa y los sistemas especializados —conjuntos de misiles y cohetes, carcasas para radares y sistemas de guerra electrónica, dispositivos de potencia pulsada y electrónica de vacío, así como equipos de haces de partículas o de plasma—, se especifican piezas cónicas de cobre siempre que la geometría, la pureza del material y la repetibilidad entre lotes determinen si un subsistema funciona según las especificaciones. Un cono hueco de cobre cumple estos requisitos al combinar las propiedades intrínsecas del cobre de alta pureza con la geometría sin costuras que se consigue mediante el torneado de metales.
Lo que distingue a un cono fabricado por torneado de metal de las alternativas fundidas o soldadas es la uniformidad estructural. Los conos fundidos presentan el riesgo de cavidades por contracción, porosidad gaseosa e inclusiones no metálicas; los conos laminados y soldados presentan una junta longitudinal y una zona afectada por el calor. En los programas de defensa, donde un solo vacío interno o una pared descentrada pueden hacer que todo un lote quede fuera de tolerancia, el conformado por centrifugado elimina ambos modos de fallo: el cono se conforma a partir de una única pieza en bruto de cobre continua, con una estructura de grano refinada y sin juntas que inspeccionar, homologar o que puedan fallar.
Proceso de fabricación
Proceso principal
Fabricado mediante repujado de metal de precisión y conformado controlado del cobre, el cono hueco está diseñado para mantener un espesor de pared uniforme en todo su perfil, un requisito que es considerablemente más estricto en el sector de la defensa que en el suministro industrial general. Dado que el cobre T2 combina una alta conductividad térmica con un rápido flujo del material, los parámetros de conformado —velocidad del husillo, velocidad de avance de los rodillos y secuencia de pasadas— se optimizan para conseguir una distribución uniforme del espesor de la pared, una estructura de grano densa y una geometría libre de defectos.
El proceso elimina las discontinuidades relacionadas con la fundición que son más difíciles de detectar y más costosas de descubrir en una fase tardía: cavidades por contracción, porosidad gaseosa e inclusiones. Dado que el conformado por rotación desplaza el metal en lugar de eliminarlo, la pieza en bruto conserva toda su continuidad material mientras se va embutiendo progresivamente según el contorno del mandril. El recocido intermedio se programa en la secuencia de pasadas de modo que se puedan conformar conos profundos y radios cerrados sin que se produzcan grietas, al tiempo que la pieza final conserva las ventajas del endurecimiento por deformación controlado.
Control de precisión
Los requisitos dimensionales se cumplen de acuerdo con las normas generales de tolerancia GB/T 1804-m o con la clase más estricta indicada en el plano del cliente. En cada pieza fabricada se comprueban el ángulo del cono, la altura total y el diámetro del extremo mayor, lo que garantiza un ajuste repetible dentro de los alojamientos correspondientes, los conjuntos de antena o las pilas de electrodos.
La uniformidad del espesor de la pared se mantiene en ±0,03 mm a lo largo de la sección crítica y se toman muestras en varios puntos a lo largo del perfil para confirmar que el adelgazamiento se mantiene dentro del margen establecido. La concentricidad crítica entre el diámetro exterior y el interior se verifica en sistemas de medición por coordenadas, manteniendo la alineación dentro de un margen de 0,05 mm. Para los suministros de defensa, cada lote va acompañado de registros dimensionales y de la certificación del material, de modo que cada cono es trazable hasta su pieza en bruto y sus datos de inspección.
Tratamiento de superficies
Un proceso de acabado en dos fases, que combina el pulido químico y el refinado manual de la superficie, proporciona un exterior liso y sin rebabas, con un biselado de R0,5 en todos los bordes afilados. La superficie no presenta arañazos, marcas de oxidación ni rastros visibles de herramientas.
Se trata de un requisito funcional, no estético. En aplicaciones de radiofrecuencia, vacío y potencia pulsada, un arañazo, una película de óxido incrustada o una rebaba residual pueden convertirse en un punto de concentración local del campo o en una fuente de desgasificación. Una superficie limpia y sin defectos también proporciona el sustrato adecuado para tratamientos secundarios como el plateado, el niquelado o los recubrimientos protectores, que suelen especificarse para los equipos de defensa.
Adaptabilidad de los materiales
Fabricado con cobre T2 libre de oxígeno de una pureza ≥99,9 %, este componente ofrece una baja resistividad eléctrica, una alta conductividad térmica y una densidad uniforme de 8,96 g/cm³, lo que garantiza un comportamiento predecible en todo el lote de producción. El cobre T2 es altamente conformable y se endurece por deformación durante el conformado del metal, lo que aumenta la resistencia del cono acabado, mientras que el programa de pasadas y el recocido intermedio se controlan para mantener una estructura de grano uniforme en todas las piezas.
Cuando un programa requiere un equilibrio diferente entre masa, resistencia o capacidad térmica, esta misma plataforma de conformado por rotación permite trabajar con latón, aluminio, acero inoxidable, titanio y aleaciones a base de níquel —el conjunto de materiales que ya especifican la mayoría de los programas de conformado por rotación del sector de la defensa—.
Especificaciones técnicas
- Material: T2 / C11000, cobre libre de oxígeno, pureza ≥99,9 %
- Densidad: 8,96 g/cm³ (uniforme en toda la sección)
- Conductividad eléctrica: ≥98 % IACS
- Conductividad térmica: ≈390 W/(m·K)
- Espesor de la pared: 1,0–3,0 mm (personalizable)
- Uniformidad del espesor de la pared: ±0,03 mm en las secciones críticas
- Rango de diámetro exterior: Φ50–Φ600 mm
- Ángulo del cono: 15°–120° (según el plano)
- Concentricidad: ≤0,05 mm
- Tolerancia general: GB/T 1804-m (clase más estricta bajo pedido)
- Acabado superficial: pulido químico + refinado manual, Ra ≤ 1,6 μm
- Acabado de los bordes: biselado R0,5, sin rebabas
- Proceso: Conformado de metal por CNC, conformado en frío con recocido intermedio programado
- Inspección: control dimensional al 100 %, concentricidad mediante máquina de medición por coordenadas (CMM), certificación de materiales, trazabilidad de los lotes
- Operaciones secundarias: recorte, rebordeado, perfilado, taladrado, galvanizado con plata o níquel
Aplicaciones típicas
Los conos huecos de cobre fabricados mediante forjado por rotación se suministran a proyectos en los que la construcción sin costuras, la solidez del material y la geometría repetible son requisitos contractuales:
- Dispositivos de potencia pulsada y de electrónica de vacío: electrodos, conos de blindaje, conjuntos colectores
- Equipos de haces de partículas y plasma: electrodos de conformación del haz, conos para cámaras de vacío
- Revestimientos y componentes cónicos de precisión para ensamblajes especializados, fabricados según los planos y las especificaciones de materiales del cliente
Conclusión
Un cono hueco de cobre para sistemas de defensa y especializados se define por lo que no se ve en una pieza acabada: espesor uniforme de la pared, simetría axial, pureza del material y ausencia de discontinuidades internas. El torneado de precisión y el conformado por torneado de metales permiten obtener estas cuatro características a partir de una sola pieza en bruto de cobre, con una uniformidad de pared de ±0,03 mm, una concentricidad ≤0,05 mm, una conductividad IACS ≥98 % y una trazabilidad completa del lote, todo ello con un coste de utillaje muy inferior al del estampado con matrices emparejadas o el embutido profundo. Tanto si su proyecto requiere conos prototipo para la homologación como si se trata de una serie de producción repetible según un plano fijo, los conos de cobre obtenidos mediante repujado ofrecen un proceso de conformado del metal controlado con inspecciones documentadas en cada etapa.

