
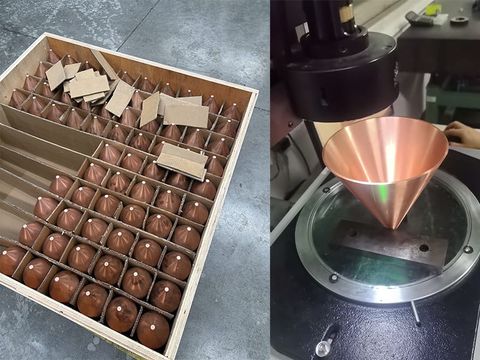
مخروط نحاسي مجوف
مخروط نحاسي مجوف | مكون نحاسي من النوع T2 مصنوع بدقة عن طريق عملية الدوران المعدني، مع تناسق سماكة الجدار يبلغ ±0.03 مم ومركزية تبلغ ≤0.05 مم
مقدمة
في مجال الدفاع والأنظمة المتخصصة — مثل مجموعات الصواريخ والقذائف، وعلب الرادار والحرب الإلكترونية، وأجهزة الطاقة النبضية والإلكترونيات الفراغية، ومعدات حزم الجسيمات أو البلازما — تُحدد الأجزاء النحاسية المخروطية الشكل في جميع الحالات التي يكون فيها الشكل الهندسي ونقاء المادة وقابلية التكرار من دفعة إلى أخرى هي العوامل التي تحدد ما إذا كان النظام الفرعي يعمل وفقًا للمواصفات أم لا. ويستوفي المخروط النحاسي المجوف هذه المتطلبات من خلال الجمع بين الخصائص الجوهرية للنحاس عالي النقاء والهندسة السلسة الناتجة عن عملية تدوير المعادن.
ما يميز المخروط المعدني المصنوع بالدوران عن البدائل المصبوبة أو الملحومة هو التوحيد الهيكلي. فالأقماع المصبوبة معرضة لخطر ظهور تجاويف الانكماش، والمسامية الغازية، والشوائب غير المعدنية؛ أما الأقماع المدرفلة والملحومة فتتضمن خط لحام طولي ومنطقة متأثرة بالحرارة. في برامج الدفاع، حيث يمكن أن يؤدي فراغ داخلي واحد أو جدار خارج المحور إلى خروج الدفعة بأكملها عن التفاوت المسموح به، فإن التشكيل بالدوران يزيل كلا نوعي الفشل: حيث يتم تشكيل المخروط من قطعة نحاسية واحدة متصلة، ذات بنية حبيبية دقيقة وبدون أي وصلات تحتاج إلى الفحص أو التأهيل أو قد تتسبب في الفشل.
عملية التصنيع
العملية الأساسية
يُصنع المخروط المجوف من خلال عملية الدوران الدقيق للمعادن وتشكيل النحاس الخاضع للرقابة، وقد صُمم ليحافظ على سماكة جدار موحدة على طول المقطع الكامل — وهو متطلب أكثر صرامةً بشكل ملحوظ في مجال الصناعات الدفاعية مقارنةً بالإمدادات الصناعية العامة. ونظرًا لأن النحاس T2 يجمع بين الموصلية الحرارية العالية والتدفق السريع للمادة، يتم تحسين معلمات التشكيل — مثل سرعة المغزل، ومعدل تغذية الأسطوانة، وتسلسل المراحل — لتوفير توزيع متسق لسمك الجدران، وبنية حبيبية كثيفة، وهندسة خالية من العيوب.
تقضي هذه العملية على الانقطاعات المرتبطة بالصب التي تُعد الأصعب في الكشف عنها والأكثر تكلفةً في اكتشافها في مرحلة متأخرة: مثل تجاويف الانكماش، والمسامية الغازية، والشوائب. ونظرًا لأن التشكيل بالدوران يقوم بإزاحة المعدن بدلاً من إزالته، فإن القطعة الخام تحافظ على استمرارية مادتها الكاملة أثناء سحبها تدريجيًّا لتتناسب مع محيط المغزل. يتم تضمين عملية التلدين المتوسط في تسلسل المراحل بحيث يمكن تشكيل المخاريط العميقة ونصف القطر الضيق دون حدوث تشققات، بينما تحتفظ القطعة النهائية بميزة التصلب الناتج عن التشغيل الخاضع للتحكم.
التحكم الدقيق
يتم تنفيذ المتطلبات الأبعادية وفقًا لمعايير التفاوت العامة GB/T 1804-m، أو وفقًا للفئة الأكثر صرامة المحددة في رسم العميل. ويتم فحص زاوية المخروط والارتفاع الإجمالي وقطر الطرف الأكبر في كل قطعة من قطع الإنتاج، مما يضمن ملاءمة متكررة داخل العلب المقابلة أو مجموعات الهوائيات أو مجموعات الأقطاب الكهربائية.
يتم الحفاظ على تناسق سماكة الجدار في حدود ±0.03 مم عبر المقطع الحرج، ويتم أخذ عينات من نقاط متعددة على طول المقطع الجانبي للتأكد من أن التناقص في السماكة يظل ضمن النطاق المحدد. يتم التحقق من التراكز الحرج بين القطر الخارجي والتجويف باستخدام أنظمة قياس الإحداثيات، مع الحفاظ على المحاذاة في حدود 0.05 مم. بالنسبة للإمدادات الدفاعية، تُرفق كل دفعة بسجلات الأبعاد وشهادة المواد بحيث يمكن تتبع كل مخروط إلى قطعة الخام الخاصة به وبيانات الفحص الخاصة بها.
معالجة الأسطح
توفر عملية التشطيب ثنائية المراحل، التي تجمع بين التلميع الكيميائي وصقل السطح يدويًّا، سطحًا خارجيًّا أملسًا وخاليًّا من النتوءات، مع شطب حواف بدرجة R0.5 على جميع النقاط الانتقالية الحادة. ويكون السطح خاليًّا من الخدوش وعلامات الأكسدة وآثار الأدوات المرئية.
هذا مطلب وظيفي، وليس تجميليًّا. ففي تطبيقات الترددات اللاسلكية (RF) والفراغ والطاقة النبضية، يمكن أن تتحول أي خدش أو طبقة أكسيد متغلغلة أو نتوء متبقي إلى موقع لتركيز المجال المحلي أو مصدر لتسرب الغازات. كما يوفر السطح النظيف والخالي من العيوب الركيزة المناسبة للمعالجات الثانوية مثل الطلاء بالفضة أو الطلاء بالنيكل أو الطلاء الواقي، والتي غالبًا ما يتم تحديدها لمعدات الدفاع.
قدرة المواد على التكيف
تم تصنيع هذا المكون من نحاس T2 خالٍ من الأكسجين بنقاوة تبلغ 99.9% أو أكثر، ويتميز بمقاومة كهربائية منخفضة، وموصلية حرارية عالية، وكثافة موحدة تبلغ 8.96 جم/سم³، مما يضمن سلوكًا يمكن التنبؤ به عبر دفعة الإنتاج بأكملها. يتميز النحاس T2 بقدرة عالية على التشكيل، كما أنه يتصلب أثناء تشكيل المعدن، مما يزيد من قوة المخروط النهائي، في حين يتم إدارة جدول المراحل والتلدين الوسيط للحفاظ على اتساق بنية الحبيبات من قطعة إلى أخرى.
وعندما يتطلب أحد البرامج توازنًا مختلفًا بين الكتلة والقوة أو قدرات التحكم في درجة الحرارة، فإن منصة الدوران المعدنية نفسها تتعامل مع النحاس الأصفر والألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والسبائك القائمة على النيكل — وهي مجموعة المواد التي تحددها بالفعل معظم برامج الدوران في مجال الدفاع.
المواصفات الفنية
- المادة: نحاس خالٍ من الأكسجين من النوع T2 / C11000، بنسبة نقاء ≥99.9%
- الكثافة: 8.96 غ/سم³ (متجانسة في جميع أجزاء المقطع)
- الموصلية الكهربائية: ≥98% وفقًا لمعيار IACS
- الموصلية الحرارية: ≈390 واط/(م·ك)
- سماكة الجدار: 1.0–3.0 مم (قابلة للتخصيص)
- تجانس سماكة الجدار: ±0.03 مم في المقاطع الحرجة
- نطاق القطر الخارجي: Φ50–Φ600 مم
- زاوية المخروط: 15°–120° (حسب الرسم)
- التراكز: ≤0.05 مم
- التفاوتات العامة: GB/T 1804-m (فئة أكثر دقة عند الطلب)
- تشطيب السطح: تلميع كيميائي + صقل يدوي، Ra ≤1.6 ميكرومتر
- معالجة الحواف: شطب بزاوية R0.5، خالية من النتوءات
- العملية: الدوران المعدني باستخدام التحكم الرقمي (CNC)، والتشكيل على البارد مع إجراء عمليات تلدين وسيطة مجدولة
- الفحص: فحص الأبعاد بنسبة 100٪، فحص التراكز باستخدام جهاز قياس التنسيق (CMM)، شهادات المواد، إمكانية تتبع الدُفعات
- العمليات الثانوية: التشذيب، تشكيل الحواف، تشكيل الحواف المحدبة، الثقب، الطلاء بالفضة/النيكل
التطبيقات النموذجية
يتم توريد المخاريط النحاسية المجوفة المصنعة عن طريق عملية تدوير المعادن إلى المشاريع التي تشترط العقود فيها تصميمًا خاليًا من اللحامات، ومتانة المواد، وتكرار الشكل الهندسي:
- أجهزة الطاقة النبضية وإلكترونيات الفراغ — أقطاب كهربائية، وأقماع واقية، ومجموعات مجمعات
- معدات حزم الجسيمات والبلازما — أقطاب تشكيل الحزمة، وأقماع غرف التفريغ
- بطانات ومكونات مخروطية دقيقة مخصصة للتركيبات المتخصصة، مصنوعة وفقًا لرسومات العملاء ومواصفات المواد
الخلاصة
يتم تعريف المخروط النحاسي المجوف المستخدم في الأنظمة الدفاعية والمتخصصة بما لا يمكن رؤيته في القطعة النهائية: سماكة الجدار المتجانسة، والتناظر المحوري، ونقاء المادة، وخلو الجدار من أي انقطاعات داخلية. يوفر كل من الدوران الدقيق للمعادن والتشكيل بالدوران هذه الخصائص الأربع جميعها من قطعة نحاسية خام واحدة، مع توحيد سماكة الجدران بمقدار ±0.03 مم، ومركزية ≤0.05 مم، وموصلية IACS ≥98٪، وإمكانية تتبع كاملة للدفعة — بتكلفة أدوات أقل بكثير من تكلفة الختم باستخدام قوالب متطابقة أو السحب العميق. سواء كان برنامجك يحتاج إلى نماذج أولية مخروطية للتأهيل أو إلى دورة إنتاج قابلة للتكرار وفقًا لرسم تقني ثابت، فإن المخاريط النحاسية المصنوعة بالغزل المعدني توفر مسارًا متحكمًا فيه لتشكيل المعدن مع فحص موثق في كل مرحلة.


