
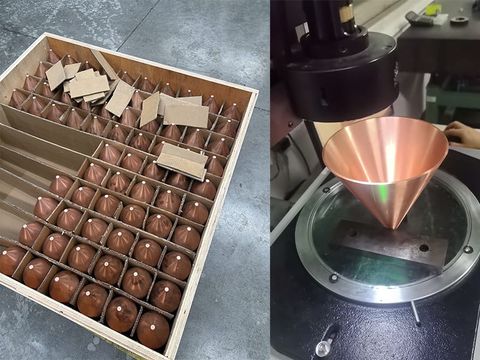
Cône creux en cuivre
Cône creux en cuivre | Composant en cuivre T2 fabriqué par repoussage métallique de précision, présentant une uniformité d'épaisseur de paroi de ±0,03 mm et une concentricité ≤ 0,05 mm
Introduction
Dans les systèmes de défense et spécialisés — assemblages de missiles et de fusées, boîtiers de radars et de guerre électronique, dispositifs à puissance pulsée et d’électronique sous vide, ainsi qu’équipements à faisceaux de particules ou à plasma —, les pièces coniques en cuivre sont prescrites dès lors que la géométrie, la pureté du matériau et la répétabilité d’un lot à l’autre déterminent si un sous-système fonctionne conformément aux spécifications. Un cône creux en cuivre répond à ces exigences en alliant les propriétés intrinsèques du cuivre de haute pureté à la géométrie sans soudure obtenue par repoussage métallique.
Ce qui distingue un cône obtenu par formage par rotation d’un cône moulé ou soudé, c’est l’uniformité de sa structure. Les cônes moulés présentent des risques de cavités de retrait, de porosité gazeuse et d’inclusions non métalliques ; les cônes laminés et soudés comportent quant à eux un joint longitudinal et une zone affectée thermiquement. Dans les programmes de défense, où une seule cavité interne ou une paroi décentrée peut rendre tout un lot hors tolérance, le formage par rotation élimine ces deux modes de défaillance : le cône est formé à partir d’une seule ébauche de cuivre continue, dotée d’une structure granulaire affinée et ne comportant aucun joint à inspecter, à valider ou susceptible de présenter un défaut.
Processus de fabrication
Processus clé
Fabriqué par repoussage de précision et formage contrôlé du cuivre, ce cône creux est conçu pour présenter une épaisseur de paroi uniforme sur l’ensemble de son profil — une exigence nettement plus stricte dans le secteur de la défense que dans l’industrie générale. Le cuivre T2 alliant une conductivité thermique élevée à un écoulement rapide du matériau, les paramètres de formage — vitesse de rotation de la broche, vitesse d’avance des rouleaux et séquence de passes — sont optimisés pour obtenir une répartition homogène de l’épaisseur de paroi, une structure granulaire dense et une géométrie exempte de défauts.
Ce procédé élimine les discontinuités liées à la coulée qui sont les plus difficiles à détecter et les plus coûteuses à découvrir tardivement : cavités de retrait, porosité gazeuse et inclusions. Comme le formage par rotation déplace le métal au lieu de l’enlever, l’ébauche conserve toute sa continuité matérielle tout en étant progressivement emboutie selon le contour du mandrin. Un recuit intermédiaire est intégré dans la séquence d’étapes afin de permettre le formage de cônes profonds et de rayons serrés sans fissuration, tandis que la pièce finale conserve les avantages d’un écrouissage contrôlé.
Contrôle de précision
Les exigences dimensionnelles sont respectées conformément aux normes générales de tolérance GB/T 1804-m ou à la classe de tolérance plus stricte indiquée sur le plan du client. L'angle du cône, la hauteur totale et le diamètre de la partie large sont contrôlés sur chaque pièce de production, garantissant ainsi un ajustement reproductible dans les logements correspondants, les ensembles d'antennes ou les empilements d'électrodes.
L'uniformité de l'épaisseur de paroi est maintenue à ± 0,03 mm sur toute la section critique et est contrôlée en plusieurs points le long du profil afin de vérifier que l'amincissement reste dans les limites tolérées. La concentricité critique entre le diamètre extérieur et l’alésage est vérifiée sur des systèmes de mesure par coordonnées, en maintenant un alignement dans une tolérance de 0,05 mm. Pour les fournitures destinées à la défense, chaque lot est accompagné de fiches dimensionnelles et d’un certificat de conformité des matériaux, de sorte que chaque cône soit traçable jusqu’à son ébauche et à ses données d’inspection.
Traitement de surface
Un processus de finition en deux étapes, associant un polissage chimique et un affinage manuel de la surface, permet d'obtenir une surface extérieure lisse et sans bavures, avec un chanfrein de R0,5 sur toutes les arêtes vives. La surface est exempte de rayures, de traces d'oxydation et de traces d'outils visibles.
Il s'agit d'une exigence fonctionnelle, et non d'une exigence esthétique. Dans les applications RF, sous vide et à puissance pulsée, une rayure, un film d'oxyde incrusté ou une bavure résiduelle peut devenir un point de concentration locale du champ ou une source de dégazage. Une surface propre et exempte de défauts constitue également un substrat adapté aux traitements secondaires tels que le placage à l'argent, le placage au nickel ou l'application d'un revêtement protecteur, qui sont fréquemment prescrits pour les équipements militaires.
Adaptabilité des matériaux
Fabriqué à partir de cuivre T2 sans oxygène d’une pureté ≥ 99,9 %, ce composant présente une faible résistivité électrique, une conductivité thermique élevée et une densité uniforme de 8,96 g/cm³, ce qui garantit un comportement prévisible sur l’ensemble d’un lot de production. Le cuivre T2 est hautement malléable et subit un durcissement par déformation lors du formage, ce qui augmente la résistance du cône fini, tandis que le programme de laminage et les recuits intermédiaires sont gérés de manière à garantir une structure granulaire homogène d'une pièce à l'autre.
Lorsqu'un programme nécessite un équilibre différent entre masse, résistance ou résistance thermique, cette même plateforme de formage par rotative permet de traiter le laiton, l'aluminium, l'acier inoxydable, le titane et les alliages à base de nickel — soit l'ensemble des matériaux déjà spécifiés par la plupart des programmes de formage par rotative dans le secteur de la défense.
Caractéristiques techniques
- Matériau : cuivre sans oxygène T2 / C11000, pureté ≥ 99,9 %
- Densité : 8,96 g/cm³ (uniforme sur toute la section)
- Conductivité électrique : ≥ 98 % IACS
- Conductivité thermique : ≈390 W/(m·K)
- Épaisseur de paroi : 1,0 à 3,0 mm (personnalisable)
- Uniformité de l'épaisseur des parois : ± 0,03 mm sur les sections critiques
- Plage de diamètres extérieurs : Φ50–Φ600 mm
- Angle du cône : 15°–120° (conformément au dessin)
- Concentricité : ≤ 0,05 mm
- Tolérance générale : GB/T 1804-m (classe plus stricte sur demande)
- Finition de surface : polissage chimique + finition manuelle, Ra ≤ 1,6 μm
- Traitement des arêtes : chanfrein R0,5, sans bavures
- Procédé : repoussage de métal par commande numérique (CNC), formage à froid avec recuit intermédiaire programmé
- Contrôle : contrôle dimensionnel à 100 %, contrôle de la concentricité par MMT, certification des matériaux, traçabilité des lots
- Opérations secondaires : découpe, bordage, sertissage, perçage, argentage/nickelage
Applications typiques
Les cônes creux en cuivre fabriqués par repoussage sont utilisés dans des applications où l'absence de soudure, la solidité du matériau et la géométrie reproductible constituent des exigences contractuelles :
- Dispositifs à puissance pulsée et à électronique sous vide — électrodes, cônes de blindage, ensembles collecteurs
- Équipements pour faisceaux de particules et plasmas — électrodes de mise en forme de faisceau, cônes pour chambres à vide
- Douilles et composants coniques de précision destinés à des assemblages spécialisés, fabriqués selon les plans et les spécifications de matériaux fournis par le client
Conclusion
Un cône creux en cuivre destiné à des applications de défense et à des systèmes spécialisés se caractérise par ce qui n'est pas visible sur la pièce finie : une épaisseur de paroi uniforme, une symétrie axiale, la pureté du matériau et l'absence de discontinuités internes. Le repoussage de précision et le formage par rotation permettent d’obtenir ces quatre caractéristiques à partir d’une seule ébauche de cuivre, avec une uniformité des parois de ±0,03 mm, une concentricité ≤ 0,05 mm, une conductivité IACS ≥ 98 % et une traçabilité complète du lot — pour un coût d’outillage bien inférieur à celui de l’estampage à matrices appariées ou de l’emboutissage profond. Que votre projet nécessite des prototypes de cônes à des fins de qualification ou une série de production répétable selon un plan fixe, les cônes en cuivre obtenus par repoussage métallique offrent un processus de formage contrôlé, avec des contrôles documentés à chaque étape.

