
Considérations relatives à la conception en matière de formage par rotation des métaux
Comprendre les principaux critères de conception en matière de formage par rotative — tolérances réalisables, épaisseur de paroi, symétrie de la forme et formabilité du matériau — afin d'optimiser les pièces formées par rotative en termes de précision, de coût et de performances.
Introduction
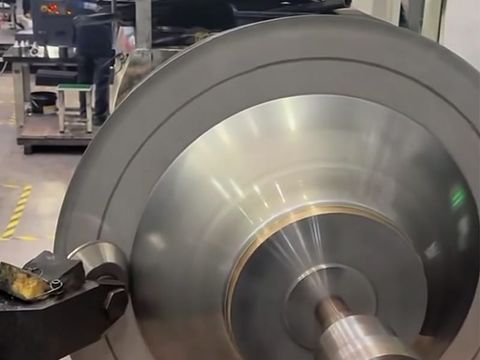
Le repoussage métallique — également appelé formage par rotation ou tournage par rotation — est un procédé de formage des métaux qui transforme un disque métallique plat, appelé « ébauche », en une pièce sans soudure et à symétrie axiale. L'ébauche tourne à grande vitesse contre un mandrin tandis qu'un rouleau de formage dépose progressivement le métal sur l'outil. Les progrès continus réalisés dans le domaine du repoussage CNC permettent désormais de contrôler l'épaisseur de paroi, le diamètre et la concentricité avec une précision bien supérieure à celle offerte par les tours manuels. Ainsi, les pièces issues du repoussage rivalisent couramment avec les composants emboutis et usinés dans les secteurs de l'aérospatiale, de l'énergie et de l'industrie de transformation.
Le repoussage des métaux est un procédé de formage, et non un procédé d'usinage : les dimensions finales sont déterminées par l'écoulement du matériau, l'écrouissage et le retour élastique ; la précision est donc limitée par le comportement du matériau plutôt que par la résolution de la machine. Cet article présente les critères de conception — tolérances, forme, épaisseur de paroi, matériau, outillage et finition — qui déterminent si une pièce formée par repoussage répond aux spécifications à un coût raisonnable.
Comment fonctionne le repoussage métallique ?
Dans un processus classique, une ébauche circulaire parée est serrée entre le mandrin et la poupée mobile, puis mise en rotation à grande vitesse tandis qu’un rouleau de formage applique une pression contrôlée au cours de passes successives, formant progressivement le métal autour du mandrin. Le mandrin définit la géométrie interne ; le profil du rouleau, la vitesse d’avance et la séquence des passes déterminent la manière dont le métal s’écoule. Des programmes à passages multiples contrôlent l'amincissement et le retour élastique, tandis qu'une simulation CAO/FAO prédit l'écoulement du matériau avant la découpe de l'outillage.
Deux variantes entrent en ligne de compte lors de la phase de conception. Le formage par rotative classique, qui préserve l’épaisseur, maintient l’épaisseur de paroi globalement proche de celle de l’ébauche, dont le diamètre est déterminé à partir de la surface développée de la pièce. Le formage par cisaillement — également appelé « flow forming » — réduit progressivement une ébauche plus épaisse contre le mandrin, de sorte que l'épaisseur finale de la paroi obéisse à la loi du sinus : épaisseur finale de la paroi ≈ épaisseur de l'ébauche × sin(α/2), où α est l'angle du cône inclus. Le formage par cisaillement permet d’obtenir des réductions importantes et précises avec un excellent état de surface et offre le contrôle le plus rigoureux de l’épaisseur de paroi.
Principaux aspects à prendre en compte dans la conception par formage par rotation des métaux
1. Géométrie à symétrie de rotation
Le repoussage métallique est particulièrement adapté aux pièces concentriques et axisymétriques : toutes les pièces repoussées sont intrinsèquement rondes, ce qui rend ce procédé idéal pour les cônes, les cylindres, les hémisphères, les paraboloïdes, les fonds bombés et les formes torisphériques. Les caractéristiques qui ne présentent pas de symétrie de rotation — méplats, fentes, trous, angles internes vifs — ne peuvent pas être formées lors du repoussage lui-même et doivent être ajoutées ultérieurement par usinage, poinçonnage ou découpe au laser.
2. Tolérances réalisables et précision CNC
Les machines de repoussage CNC modernes permettent un contrôle précis de l'épaisseur de paroi, du diamètre et de la concentricité, ce qui fait que le repoussage métallique respecte des tolérances adaptées à de nombreuses applications industrielles et aérospatiales. À titre indicatif pour les pièces standard, il est couramment possible d’obtenir des tolérances de diamètre comprises entre ±0,5 mm et ±1,0 mm, une concentricité et un faux-rond de l’ordre de 0,10 mm à 0,25 mm, ainsi qu’une variation d’épaisseur de paroi inférieure ou égale à ±10 % de la valeur nominale. Les pièces formées par repoussage par cisaillement et bien contrôlées par CNC peuvent être soumises à des tolérances plus serrées — de l’ordre de ±0,13 mm (±0,005 pouce), ou ±0,2 mm ou moins sur certaines dimensions — grâce à un contrôle supplémentaire du processus et, si nécessaire, à un usinage après repoussage.
3. Les tolérances critiques s'appliquent au diamètre intérieur
Étant donné que le mandrin contrôle avec précision la forme interne, les tolérances sont généralement définies sur le diamètre intérieur (DI) ; le diamètre extérieur présente davantage de variations, car il est déterminé par le métal aminci et formé. Les concepteurs doivent donc placer les ajustements critiques, les surfaces d'accouplement et les diamètres d'étanchéité sur le DI, et préciser explicitement les cas où une cote extérieure ou une hauteur hors tout doit également être respectée.
4. Épaisseur de la paroi, amincissement et dimensionnement des flans
Le repoussage étire le métal au fur et à mesure qu’il s’écoule sur le mandrin ; l’épaisseur de la paroi diminue donc pendant le formage — généralement de 10 % à 50 % selon le profil, le matériau et la méthode utilisée, les cylindres à parois droites s’amincissant davantage que les cônes à pente douce. Une règle pratique pour le repoussage conventionnel consiste à partir d’une ébauche dont l’épaisseur est supérieure de 15 % à 30 % à celle de la paroi finie requise ; le repoussage par cisaillement utilise quant à lui la loi des sinus. La base de la pièce, formée en premier contre le mandrin, conserve généralement une épaisseur proche de celle de l’ébauche, tandis que c’est la paroi latérale qui s’amincit le plus. Lorsqu’une épaisseur uniforme est essentielle, il convient de la préciser clairement et de s’attendre soit à une ébauche plus épaisse, soit à un usinage secondaire.
5. Rayons, angles de dépouille et rapports de profondeur
Des rayons généreux et des transitions douces et progressives constituent le moyen le plus efficace pour rendre une pièce moulée par centrifugation rentable. À titre indicatif, prévoyez un rayon interne d’au moins 1,5 à 2 fois l’épaisseur de paroi, utilisez des angles de dépouille d’environ 5° à 15° sur les sections coniques pour favoriser l’écoulement du métal, et faites en sorte que toute variation d’épaisseur de paroi s’étale sur plusieurs fois l’épaisseur plutôt que de se présenter sous forme de gradin. Les cylindres profonds à parois droites constituent la géométrie la plus exigeante, car le métal doit s’étirer au maximum ; il est donc essentiel de vérifier dès le début le rapport profondeur/diamètre par rapport aux capacités de la machine afin d’éviter de concevoir une pièce qui ne pourra pas être formée de manière fiable.
6. Formabilité des matériaux, recuit et filage à chaud
La plupart des métaux ductiles se prêtent bien au tournage, notamment l'acier inoxydable (304/304L, 316/316L), les alliages d'aluminium (1100, 3003, 5052, 6061), l’acier au carbone, le cuivre et le laiton, ainsi que — lorsque les conditions d’utilisation l’exigent — le titane et les alliages de nickel tels que l’Inconel 625/718 et l’Hastelloy. L'allongement et le comportement à l'écrouissage sont des facteurs déterminants : les nuances qui s'écrouissent rapidement, ou les sections épaisses, peuvent nécessiter un recuit intermédiaire entre les passes afin de restaurer la ductilité et d'éviter la fissuration ; par ailleurs, le titane, l'Inconel et les sections épaisses en acier inoxydable sont souvent filés à chaud.
7. Conception des mandrins et des outillages
Le mandrin définit la géométrie interne finale et détermine la précision, la concentricité et la répétabilité ; il doit donc être suffisamment rigide pour résister aux forces de rotation et usiné avec précision selon le profil requis. Les outils en bois dur et en métal tendre conviennent aux prototypes et aux petites séries ; un outillage trempé est nécessaire pour les grandes séries et les alliages résistants, et les mandrins en plusieurs pièces permettent un démoulage aisé là où une pièce finie risquerait autrement de bloquer l’outil. Comme les outillages sont tournés et usinés plutôt que fabriqués sous forme de matrices appariées, l’investissement initial en outillage est généralement inférieur de 80 % à 90 % à celui requis pour l’emboutissage profond ou le formage à la presse.
8. Finition de surface et options de finition
Les surfaces telles qu’elles sortent du tour présentent une finition caractéristique marquée par les rouleaux, adaptée à de nombreuses applications industrielles, avec une rugosité généralement comprise entre Ra 0,8 µm et 3,2 µm, en fonction de la trajectoire de l’outil, de l’avance et du matériau. Lorsque l’aspect, l’hygiène ou les performances en matière de circulation d’air imposent des exigences plus strictes, les pièces peuvent être polies pour obtenir une finition satinée ou miroir (Ra ≤ 0,4 µm), électropolies, anodisées ou passivées. Préciser la valeur Ra requise, et indiquer si elle s’applique à l’ensemble de la pièce ou uniquement aux zones fonctionnelles, permet de clarifier la faisabilité et le coût.
9. Conception en vue des opérations secondaires
Rares sont les pièces tournées qui sont prêtes dès leur sortie du tour. La découpe à longueur, le perçage, le roulage des bords, le bordage, le chanfreinage et la préparation au soudage font partie des opérations courantes, tandis que les éléments de précision tels que les trous, les filetages, les rainures d’étanchéité et les alésages à tolérance serrée sont ajoutés par usinage CNC après le tournage. Prévoir une marge de découpe suffisante, une géométrie de rebord appropriée et une surépaisseur suffisante pour l’usinage permet d’éviter les retouches ; de plus, un procédé hybride combinant tournage et usinage offre souvent une précision à moindre coût que le respect de tolérances strictes dès le tournage.
10. Enveloppe de la machine, limites dimensionnelles et maîtrise des coûts
Les cellules CNC modernes traitent des diamètres allant jusqu’à environ 2,4 m et des épaisseurs de matériau comprises entre 10 mm et 14 mm selon l’alliage, couvrant ainsi les fonds bombés, les couvercles de réservoirs et les conduites de grande taille ; les dimensions supérieures sont prises en charge par des partenaires spécialisés. Dans ces limites, le coût dépend principalement du niveau de précision réellement requis : des tolérances serrées exigent des vitesses de formage plus lentes, davantage de passes, un outillage supplémentaire et des contrôles plus rigoureux ; ainsi, le fait de limiter les tolérances serrées aux caractéristiques critiques permet souvent de réduire considérablement le coût total sans perte de fonctionnalité.
Applications typiques
- Composants aérospatiaux, cônes de nez, conduits et pièces du système d'alimentation en carburant
- Récipients sous pression, fonds de cuves, fonds bombés et demi-sphères
- Boîtiers de batteries pour véhicules automobiles et véhicules électriques, et composants d'échappement
- Ventilateurs, capots, sections Venturi et composants de circulation d'air
- Équipements de transformation et de stockage adaptés au secteur agroalimentaire et répondant aux normes d'hygiène
- Composants destinés aux énergies renouvelables, tels que les concentrateurs solaires et les pièces de turbines
- Ferronnerie architecturale, réflecteurs d'éclairage et objets décoratifs
Conclusion
Concevoir pour le repoussage métallique consiste à travailler en harmonie avec le procédé plutôt que contre lui. Les formes à symétrie de révolution, les tolérances appliquées au diamètre intérieur, l’épaisseur de paroi permettant un amincissement, des rayons généreux et des matériaux adaptés au procédé de formage déterminent ensemble si une pièce repoussée est précise, durable et économique. Lorsque le procédé atteint ses limites pratiques — caractéristiques non axisymétriques, tolérances locales très serrées, angles vifs —, la solution consiste généralement à adopter une approche hybride associant le formage par rotation à un usinage secondaire, plutôt que de pousser le formage au-delà de ses capacités. Faire appel dès le début à un fabricant expérimenté dans le formage par rotation, dès la phase de conception ou de dessin, est le moyen le plus économique de confirmer la faisabilité du projet et de maîtriser les coûts d’outillage et les coûts unitaires.


