
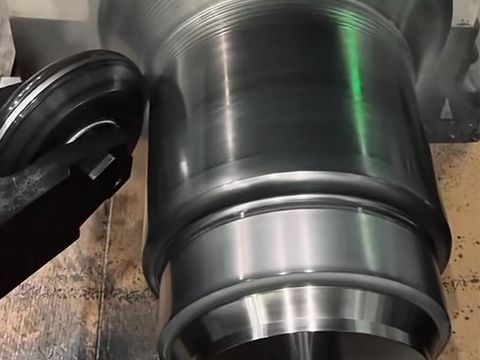
Procédé de formage par rotation | Guide du formage par rotation CNC des métaux
Le formage par rotation est un procédé avancé de formage des métaux qui consiste à faire tourner à grande vitesse des ébauches métalliques autour d'un mandrin afin de produire des pièces sans soudure, de haute précision et à symétrie axiale, avec un faible coût d'outillage et une géométrie reproductible.
Introduction
Le formage par rotation, également appelé « metal spinning » ou « metal turning », est un procédé avancé de formage des métaux utilisé pour fabriquer des composants à symétrie axiale en faisant tourner des ébauches métalliques à grande vitesse tout en appliquant une pression de formage contrôlée. Branche polyvalente du formage de tôles et du formage rotatif, ce procédé déforme plastiquement des ébauches métalliques plates ou des préformes tubulaires sur un mandrin rotatif à l’aide de forces axiales et radiales contrôlées. Le mandrin fait office de matrice de formage, permettant la production de composants axisymétriques présentant une grande précision dimensionnelle, un excellent état de surface et une géométrie reproductible.
Comme il permet d'obtenir des formes complexes et homogènes sans recourir à des matrices appariées coûteuses, le formage par rotation est largement utilisé dans les secteurs de l'aérospatiale, de l'automobile, des véhicules à énergie nouvelle, de la transmission de puissance, du traitement chimique, des équipements agroalimentaires, du CVC et de la fabrication industrielle en général. Cet article explique le fonctionnement du procédé de formage par rotation, ses principaux avantages par rapport aux procédés concurrents tels que l'estampage et l'hydroformage, les matériaux qu'il permet de traiter, ainsi que ses applications industrielles typiques.
Comment fonctionne le formage par rotation ?
Lors d'une opération typique de formage par rotation, une ébauche circulaire plate ou une préforme tubulaire est serrée contre un mandrin sur un tour de formage et mise en rotation à grande vitesse. Un rouleau ou un outil de formage applique alors une pression axiale et radiale contrôlée, pressant progressivement le métal contre le mandrin jusqu’à ce que l’ébauche épouse le profil de ce dernier. Le mandrin définissant la géométrie interne finale de la pièce, un seul outil permet de produire, lot après lot, des pièces métalliques formées par rotage d’une grande uniformité et présentant une géométrie reproductible.
En fonction du matériau et de la complexité de la pièce, le procédé peut être réalisé à froid ou à chaud : le formage par rotation à froid renforce le matériau par écrouissage et permet d’obtenir une surface plus lisse, tandis que le formage à chaud est réservé aux sections plus épaisses et aux alliages moins ductiles. L'opération peut être réalisée manuellement par des tourneurs qualifiés, bien que la production moderne repose principalement sur des machines de tournage de métal à commande numérique (CNC) qui suivent des trajectoires d'outils programmées, en contrôlant la vitesse de rotation de la broche, la pression des rouleaux et la vitesse d'avance avec une précision informatique. Contrairement à l’hydroformage ou à l’emboutissage profond, qui pressent le métal dans une cavité négative, le formage par rotation façonne l’ébauche autour d’un moule positif — ce qui explique en partie pourquoi son outillage reste simple et peu coûteux.
Principaux avantages du formage par rotation
1. Précision et répétabilité définies par le mandrin
Le mandrin faisant office de matrice de formage, toutes les pièces produites sur celui-ci présentent la même géométrie interne. La précision dimensionnelle est élevée : les tolérances sur les machines CNC de pointe atteignent ±0,1 mm, et l'épaisseur de paroi est contrôlée sur l'ensemble du contour. C'est cette répétabilité qui fait du formage par rotation une technique fiable pour la fabrication en série de composants critiques liés à la sécurité.
2. Pièces monoblocs sans soudure
Le formage par rotation permet de façonner l'ensemble de la pièce à partir d'une seule ébauche ; les pièces finies ne présentent donc ni soudures, ni joints, ni raccords. Cette construction sans soudure élimine les points de défaillance courants, améliore l'intégrité structurelle et la fiabilité de l'étanchéité, et confère à la pièce un aspect net et homogène — une exigence essentielle tant pour les récipients sous pression que pour les équipements sanitaires et les surfaces décoratives.
3. Résistance à l'écrouissage
La pression de laminage exercée lors du processus de repoussage métallique réaligne la structure granulaire du métal le long du contour et provoque un durcissement par déformation du matériau. Il en résulte une pièce repoussée souvent plus solide, plus résistante aux chocs et plus résistante à la fatigue qu'une pièce moulée ou emboutie fabriquée dans le même alliage, ce qui prolonge sa durée de vie dans des environnements exigeants.
4. Faibles coûts d'outillage et mise en place rapide
Ce procédé ne nécessite qu’un mandrin et des rouleaux, et non des jeux de matrices appariées coûteux ; les coûts d’outillage sont donc bien inférieurs à ceux de l’emboutissage profond ou du formage à la presse. La mise en place est rapide, les modifications de conception sont prises en compte en ajustant le mandrin ou la trajectoire de l’outil, et les délais de fabrication s’en trouvent réduits. Le formage par rotation s’avère ainsi tout aussi économique pour les prototypes, les pièces uniques sur mesure et les séries de production à grande échelle.
5. Large compatibilité avec les matériaux
Le formage par rotation est compatible avec une large gamme de métaux ductiles, notamment :
- Acier inoxydable (par exemple, SUS304, SUS316L)
- Acier au carbone (par exemple, Q235B, ASTM A36)
- Alliages d'aluminium (par exemple, AL1050, AL6061)
- Alliages de cuivre et de laiton
- Titane, Hastelloy et autres alliages haute performance
La ductilité est le facteur déterminant pour la réussite ; les concepteurs peuvent donc choisir librement l'alliage qui offre le meilleur équilibre entre résistance mécanique, résistance à la corrosion, conductivité et coût.
6. Précision CNC et contrôle des processus
Les tours modernes de repoussage de métal à commande numérique (CNC) contrôlent la vitesse de rotation, la force d'appui des rouleaux et la trajectoire d'avance avec une précision informatique. Les trajectoires d'outils programmées sont enregistrées, modifiées et reproduites, ce qui garantit une qualité constante pour chaque pièce d'une série. L'intégration CAO/FAO raccourcit le processus entre le modèle 3D et la pièce finie et facilite les itérations rapides de conception.
7. Géométries flexibles et complexes
Ce procédé permet de fabriquer naturellement, en une seule pièce, des cônes, des cylindres, des dômes, des hémisphères, des paraboloïdes, des fonds bombés, des profils Venturi et des transitions à contours multiples. Des variantes telles que le formage par cisaillement et le formage par rétrécissement élargissent encore cette gamme, permettant ainsi aux ingénieurs de regrouper des assemblages soudés composés de plusieurs pièces en un seul composant sans soudure.
8. Réduction des déchets et délais de livraison courts
Le formage par centrifugation est un procédé sans enlèvement de copeaux qui permet d’obtenir une forme proche de la forme finale : il remodèle l’ébauche plutôt que d’enlever de la matière par usinage, ce qui réduit au minimum les déchets et permet souvent de réutiliser des ébauches recyclées. Grâce à la rapidité de la mise en place de l’outillage, les lots de petite et moyenne taille sont livrés en quelques jours plutôt qu’en quelques semaines — un avantage décisif pour les projets soumis à des délais stricts et une empreinte écologique globalement plus faible.
9. Excellente finition de surface
Le processus de laminage polit la surface au fur et à mesure de sa formation, de sorte que les pièces sortent souvent de la machine avec une finition lisse et de haute qualité. Les opérations secondaires de polissage ou de finition sont réduites, voire supprimées, ce qui permet de réduire les coûts en aval et les opérations de manutention, tant pour les composants fonctionnels que pour les composants esthétiques.
Applications typiques
Le formage par centrifugation est utilisé pour fabriquer une grande variété de composants industriels, notamment :
- Pièces aérospatiales telles que les carters de moteur, les cônes de compresseur, les cônes de nez et les dômes de réservoirs de carburant
- Récipients sous pression, fonds de cuves, fonds bombés et bouteilles de gaz
- Carter de moteur et boîtiers de protection pour les véhicules à énergie nouvelle et le transport d'électricité à très haute tension
- Antennes paraboliques et réflecteurs de communication
- Réflecteurs et luminaires d'éclairage professionnel
- Équipements de transformation adaptés au secteur agroalimentaire et répondant aux normes d'hygiène
- Conduits de chauffage, ventilation et climatisation, cônes de ventilateurs et composants de traitement de l'air
- Alimentateurs à cuve vibrante et disques centrifuges
- Trémies, goulottes et protections de machines agricoles
- Ustensiles de cuisine, urnes funéraires et ferronnerie architecturale
Conclusion
Le formage par rotation allie la précision offerte par l'utilisation d'un mandrin, la résistance d'une pièce monobloc sans soudure, un faible coût d'outillage et une large compatibilité avec les matériaux, le tout en une seule solution de formage des métaux hautement économique. Que vous ayez besoin d’un prototype rapide, d’une petite série sur mesure ou d’une production en série de pièces complexes, axisymétriques et à tolérances serrées en acier inoxydable, en aluminium ou en alliages de cuivre, le formage par rotation CNC offre des résultats fiables et reproductibles, avec des délais d’exécution rapides et un minimum de déchets. Pour les ingénieurs et les acheteurs qui évaluent un service de formage par rotation, ce procédé offre une combinaison rare de précision, de flexibilité et de rentabilité que peu d’alternatives peuvent égaler.


