
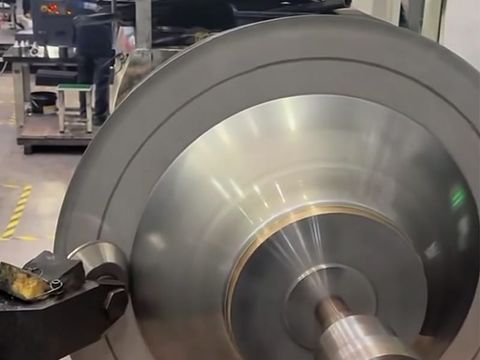
Consideraciones de diseño en el torneado de metales
Comprender los aspectos clave que hay que tener en cuenta en el diseño del conformado por rotación de metales —tolerancias alcanzables, espesor de pared, simetría de la forma y conformabilidad del material— para optimizar las piezas conformadas por rotación en cuanto a precisión, coste y rendimiento.
Introducción
El torneado por rotación —también conocido como conformado por rotación o torneado por rotación— es un proceso de conformado de metales que transforma un disco metálico plano, la pieza en bruto, en una pieza sin costuras y axialmente simétrica. La pieza en bruto gira a gran velocidad contra un mandril, mientras que un rodillo de conformado va colocando progresivamente el metal sobre la herramienta. Los continuos avances en el torneado por rotación con control numérico (CNC) permiten ahora controlar el espesor de pared, el diámetro y la concentricidad con mucha mayor precisión de lo que permiten los tornos manuales, por lo que las piezas obtenidas mediante torneado por rotación compiten habitualmente con los componentes embutidos y mecanizados en los sectores aeroespacial, energético y de procesos.
El torneado de metales es un proceso de conformado, no de corte: las dimensiones finales vienen determinadas por el flujo del material, el endurecimiento por deformación y la recuperación elástica, por lo que la precisión viene limitada por el comportamiento del material y no por la resolución de la máquina. Este artículo expone las consideraciones de diseño —tolerancia, forma, espesor de pared, material, utillaje y acabado— que determinan si una pieza conformada cumple con las especificaciones a un coste económico.
Cómo funciona el torneado de metales
En una operación convencional, una pieza en bruto circular recortada se sujeta entre el mandril y el contrapunto y se hace girar a alta velocidad, mientras que un rodillo de conformado aplica una presión controlada en pasadas sucesivas, conformando progresivamente el metal sobre el mandril. El mandril define la geometría interna; el perfil del rodillo, la velocidad de avance y la secuencia de pasadas determinan cómo fluye el metal. Los programas de múltiples pasadas controlan el adelgazamiento y la recuperación elástica, y la simulación CAD/CAM predice el flujo del material antes de que se fabriquen las herramientas.
En la fase de diseño hay dos variantes que cobran importancia. El conformado por rotación convencional, que conserva el espesor, mantiene el espesor de la pared más o menos similar al de la pieza en bruto, y el diámetro de esta se determina a partir del área de superficie desarrollada de la pieza. El conformado por cizallamiento —también denominado conformado por flujo— reduce progresivamente una pieza en bruto más gruesa contra el mandril, de modo que el espesor final de la pared sigue la ley del seno: espesor final de la pared ≈ espesor de la pieza en bruto × sin(α/2), donde α es el ángulo cónico incluido. El torneado por cizallamiento permite lograr reducciones importantes y precisas con un excelente acabado superficial y ofrece el control más riguroso del espesor de la pared.
Aspectos clave a tener en cuenta en el diseño del torneado de metales
1. Geometría con simetría rotacional
El torneado de metales es el proceso más adecuado para piezas concéntricas y axisimétricas: todas las piezas torneadas son intrínsecamente redondas, lo que hace que este proceso sea ideal para conos, cilindros, hemisferios, paraboloides, fondos abombados y formas torisféricas. Las características que no presentan simetría rotacional —superficies planas, ranuras, orificios, esquinas internas afiladas— no pueden formarse durante el propio proceso de forjado y deben añadirse posteriormente mediante mecanizado, punzonado o corte por láser.
2. Tolerancias alcanzables y precisión CNC
Las modernas máquinas de repulsado CNC permiten un control preciso del espesor de pared, el diámetro y la concentricidad, por lo que el repulsado de metales cumple con las tolerancias adecuadas para numerosas aplicaciones industriales y aeroespaciales. A modo de guía orientativa para trabajos estándar, suelen alcanzarse tolerancias de diámetro de entre ±0,5 mm y ±1,0 mm, concentricidad y excentricidad en el rango de 0,10 mm a 0,25 mm, y una variación del espesor de pared de aproximadamente ±10 % del valor nominal. Las piezas conformadas por cizallamiento y bien controladas mediante CNC pueden alcanzar tolerancias más ajustadas —en torno a ±0,13 mm (±0,005 pulgadas), o ±0,2 mm o menos en dimensiones seleccionadas— con un control adicional del proceso y, cuando sea necesario, un mecanizado posterior a la conformación.
3. Las tolerancias críticas se aplican al diámetro interior
Dado que el mandril controla con precisión la forma interna, las tolerancias suelen aplicarse al diámetro interior (DI); el diámetro exterior varía más, ya que viene definido por el metal adelgazado y conformado. Por lo tanto, los diseñadores deben situar los ajustes críticos, las superficies de contacto y los diámetros de sellado en el DI, e indicar explícitamente en qué casos también debe respetarse una dimensión exterior o una altura total.
4. Espesor de la pared, adelgazamiento y dimensionamiento de la pieza en bruto
El torneado estira el metal a medida que fluye sobre el mandril, por lo que el espesor de la pared se reduce durante el conformado —normalmente entre un 10 % y un 50 %, dependiendo del perfil, el material y el método—, y los cilindros de paredes rectas se adelgazan más que los conos de perfil suave. Una regla práctica para el torneado convencional es comenzar con una pieza en bruto entre un 15 % y un 30 % más gruesa que el espesor final requerido; en cambio, el torneado por cizallamiento utiliza la ley del seno. La base de la pieza, que se conforma primero contra el mandril, suele mantenerse cercana al espesor de la pieza en bruto, mientras que la pared lateral es la que más se adelgaza. Cuando sea fundamental que el espesor sea uniforme, especifícalo claramente y ten en cuenta que será necesario utilizar una pieza en bruto más gruesa o realizar un mecanizado secundario.
5. Radios, ángulos de desbaste y relaciones de profundidad
Los radios generosos y las transiciones suaves y graduales son la forma más eficaz de conseguir que una pieza torneada resulte económica. A modo de guía, se debe prever un radio interno de al menos entre 1,5 y 2 veces el espesor de la pared, utilizar ángulos de desmoldeo de aproximadamente entre 5° y 15° en las secciones cónicas para facilitar el flujo del metal, y hacer que cualquier variación en el espesor de la pared se produzca de forma gradual a lo largo de varias veces el espesor, en lugar de en un escalón. Los cilindros profundos y de paredes rectas son la geometría más exigente, ya que el metal debe estirarse al máximo; por lo tanto, comprobar desde el principio la relación entre la profundidad y el diámetro en función de la capacidad de la máquina evita un diseño que no pueda conformarse de forma fiable.
6. Conformabilidad de los materiales, recocido y torneado en caliente
La mayoría de los metales dúctiles se tornean bien, entre ellos el acero inoxidable (304/304L, 316/316L), las aleaciones de aluminio (1100, 3003, 5052, 6061), el acero al carbono, el cobre y el latón, y —cuando las circunstancias lo requieran— el titanio y las aleaciones de níquel, como el Inconel 625/718 y el Hastelloy. El alargamiento y el comportamiento frente al endurecimiento por deformación son los factores decisivos: los grados que se endurecen rápidamente, o las secciones de gran espesor, pueden requerir un recocido intermedio entre pasadas para restaurar la ductilidad y evitar la formación de grietas, y las secciones de titanio, Inconel y acero inoxidable de gran espesor suelen someterse a torneado en caliente.
7. Diseño de mandriles y utillaje
El mandril define la geometría interna final y determina la precisión, la concentricidad y la repetibilidad, por lo que debe ser lo suficientemente rígido como para resistir las fuerzas de giro y estar mecanizado con precisión según el perfil. Las herramientas de madera dura y metal blando son adecuadas para prototipos y series cortas; para series largas y aleaciones resistentes se requieren herramientas endurecidas, y los mandriles de varias piezas permiten una fácil extracción en los casos en que, de otro modo, la pieza acabada se engancharía en la herramienta. Dado que las herramientas se tornean y mecanizan en lugar de fabricarse como matrices emparejadas, la inversión inicial en herramientas suele ser entre un 80 % y un 90 % inferior a la del embutido profundo o el prensado.
8. Acabado superficial y opciones de acabado
Las superficies tal y como salen del proceso de laminado presentan un acabado característico con marcas de rodillo que resulta funcional para numerosas aplicaciones industriales, con una rugosidad que suele situarse entre Ra 0,8 µm y 3,2 µm, dependiendo de la trayectoria de la herramienta, el avance y el material. Cuando el aspecto, la higiene o el rendimiento del flujo de aire exigen mayores requisitos, las piezas pueden pulirse hasta obtener un acabado satinado o espejo (Ra ≤ 0,4 µm), electropulirse, anodizarse o pasivarse. Especificar el valor de Ra requerido, y si se aplica a toda la pieza o solo a las zonas funcionales, permite aclarar la viabilidad y el coste.
9. Diseño para operaciones secundarias
Pocas piezas torneadas quedan acabadas al salir del torno. El recorte a medida, el rebordeado, el laminado de bordes, el rebordeado, el biselado y la preparación para la soldadura son operaciones rutinarias, y los elementos de precisión —como orificios, roscas, ranuras de sellado y agujeros con tolerancias estrechas— se añaden mediante mecanizado CNC tras el torneado. Incorporar un margen de recorte adecuado, la geometría de los rebordes y el material de reserva para el mecanizado evita tener que volver a trabajar la pieza, y un proceso híbrido de torneado y mecanizado suele ofrecer mayor precisión a un coste menor que aplicar tolerancias al propio torneado.
10. Envolvente de la máquina, límites de tamaño y disciplina de costes
Las modernas células CNC admiten diámetros de hasta unos 2,4 m y espesores de material que oscilan entre los 10 mm y los 14 mm, dependiendo de la aleación, abarcando fondos abombados, tapas de depósitos y conductos de gran tamaño; los tamaños superiores se gestionan a través de socios especializados. Dentro de esos límites, el coste viene determinado principalmente por el grado de precisión que realmente se requiere: las tolerancias ajustadas exigen velocidades de conformado más lentas, más pasadas, utillaje adicional y una inspección más exhaustiva, por lo que restringir los límites ajustados a las características críticas suele reducir sustancialmente el coste total sin pérdida de funcionalidad.
Aplicaciones típicas
- Componentes aeroespaciales, conos de proa, conductos y piezas del sistema de combustible
- Recipientes a presión, tapas de depósitos, fondos abombados y semiesferas
- Carcasas para baterías de vehículos y vehículos eléctricos, y componentes del sistema de escape
- Ventiladores, campanas de extracción, secciones Venturi y componentes para la circulación del aire
- Equipos de procesamiento y almacenamiento aptos para uso alimentario y que cumplen con las normas sanitarias
- Componentes de energías renovables, como concentradores solares y piezas de turbinas
- Carpintería metálica arquitectónica, reflectores de iluminación y elementos decorativos
Conclusión
El diseño para el repujado de metales consiste en trabajar a favor del proceso, en lugar de en su contra. Las formas con simetría rotacional, las tolerancias establecidas en el diámetro interior, el espesor de pared que permita el adelgazamiento, los radios generosos y los materiales adaptados al método de conformado determinan en conjunto si una pieza repujada es precisa, duradera y económica. Cuando el proceso alcanza sus límites prácticos —características no axisimétricas, tolerancias locales muy ajustadas, esquinas afiladas—, la solución suele ser una vía híbrida que combina el conformado por repulsado con el mecanizado secundario, en lugar de forzar el proceso más allá de lo que puede soportar. Recurrir a un fabricante con experiencia en conformado por rotación desde el principio, en la fase de concepción o de diseño, es la forma más económica de confirmar la viabilidad y mantener bajo control los costes de utillaje y por unidad.


