
Proceso de conformado por rotación | Guía sobre el conformado por rotación de metales con CNC
El conformado por rotación es un proceso avanzado de conformado de metales que consiste en hacer girar piezas brutas metálicas a alta velocidad sobre un mandril para producir piezas sin costuras, de alta precisión y axialmente simétricas, con un bajo coste de utillaje y una geometría repetible.
Introducción
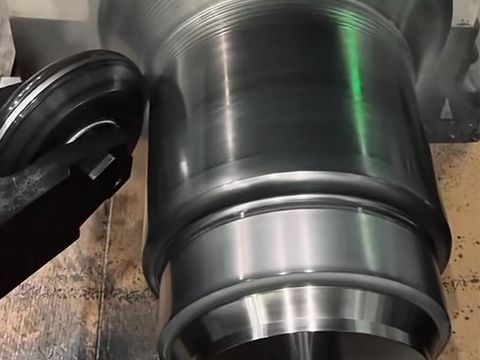
El conformado por rotación, también conocido como torneado de metal o conformación por rotación, es un proceso avanzado de conformado de metales que se utiliza para fabricar componentes axialmente simétricos mediante la rotación a alta velocidad de piezas brutas metálicas, al tiempo que se aplica una presión de conformado controlada. Como rama versátil del conformado de chapa y del conformado rotativo, deforma plásticamente piezas metálicas planas o preformas tubulares sobre un mandril giratorio mediante fuerzas axiales y radiales controladas. El mandril actúa como matriz de conformado, lo que permite la producción de componentes axisimétricos con alta precisión dimensional, un excelente acabado superficial y una geometría repetible.
Dado que permite obtener formas complejas y sin costuras sin necesidad de costosas matrices a medida, el conformado por rotación se utiliza ampliamente en los sectores aeroespacial, de la automoción, de los vehículos de nuevas energías, de la transmisión de potencia, del procesamiento químico, de los equipos alimentarios, de la climatización y de la fabricación industrial en general. Este artículo explica cómo funciona el proceso de conformado por rotación, sus principales ventajas frente a procesos competidores como el estampado y el hidroconformado, los materiales con los que es compatible y sus aplicaciones industriales más habituales.
Cómo funciona el conformado por centrifugación
En una operación típica de conformado por rotación, una pieza en bruto circular plana o una preforma tubular se sujeta contra un mandril en un torno de rotación y se hace girar a alta velocidad. A continuación, un rodillo o una herramienta de conformado aplica una presión axial y radial controlada, presionando gradualmente el metal contra el mandril hasta que la pieza en bruto adopta el perfil de este. Dado que el mandril define la geometría interna final de la pieza, una sola herramienta puede producir piezas metálicas torneadas de gran uniformidad y con una geometría repetible, lote tras lote.
Dependiendo del material y de la complejidad de la pieza, el proceso puede realizarse en frío o en caliente: el conformado por torneado en frío refuerza el material mediante el endurecimiento por deformación y proporciona una superficie más lisa, mientras que el conformado en caliente se reserva para secciones más gruesas y aleaciones menos dúctiles. La operación puede llevarla a cabo manualmente personal especializado en torneado por rotación, aunque la producción moderna se basa principalmente en máquinas de torneado por rotación CNC que siguen trayectorias de herramienta programadas, controlando la velocidad del husillo, la presión de los rodillos y la velocidad de avance con precisión informática. A diferencia del hidroconformado o del embutido profundo, que presionan el metal dentro de una cavidad negativa, el conformado por rotación da forma a la pieza en bruto alrededor de un molde positivo, lo que explica, en parte, que su utillaje siga siendo sencillo y económico.
Principales ventajas del conformado por rotación
1. Precisión y repetibilidad definidas por el mandril
Dado que el mandril actúa como matriz de conformado, todas las piezas fabricadas con él comparten la misma geometría interna. La precisión dimensional es elevada, las tolerancias en las máquinas CNC avanzadas alcanzan los ±0,1 mm y el espesor de la pared se controla a lo largo de todo el contorno. Esta repetibilidad es lo que hace que el conformado por rotación sea un método fiable para la fabricación en serie de componentes críticos y relevantes para la seguridad.
2. Piezas de una sola pieza, sin costuras
El conformado por centrifugación da forma a todo el componente a partir de una sola pieza en bruto, por lo que las piezas acabadas no presentan soldaduras, uniones ni costuras. La construcción sin costuras elimina los puntos de fallo habituales, mejora la integridad estructural y la fiabilidad del sellado, y confiere a la pieza un aspecto limpio y continuo, un requisito clave tanto para los recipientes a presión como para los equipos sanitarios y las superficies decorativas.
3. Resistencia por endurecimiento por deformación
La presión de laminado aplicada durante el proceso de forjado por rotación realinea la estructura granular del metal a lo largo del contorno y endurece el material por deformación. El resultado es una pieza forjada por rotación que suele ser más resistente, más resistente a los impactos y con mayor tolerancia a la fatiga que una alternativa fundida o estampada de la misma aleación, lo que prolonga su vida útil en entornos exigentes.
4. Bajo coste de utillaje y configuración rápida
El proceso solo requiere un mandril y unos rodillos, en lugar de costosos juegos de matrices a juego, por lo que los costes de utillaje son mucho menores que en el embutido profundo o el conformado en prensa. La puesta a punto es rápida, los cambios de diseño se adaptan ajustando el mandril o la trayectoria de la herramienta, y los plazos de entrega se reducen en consecuencia. Esto hace que el conformado por rotación resulte igualmente económico tanto para prototipos como para piezas únicas a medida y series de producción completas.
5. Amplia compatibilidad con materiales
El conformado por centrifugación es compatible con una amplia gama de metales dúctiles, entre los que se incluyen:
- Acero inoxidable (p. ej., SUS304, SUS316L)
- Acero al carbono (p. ej., Q235B, ASTM A36)
- Aleaciones de aluminio (p. ej., AL1050, AL6061)
- Aleaciones de cobre y latón
- Titanio, Hastelloy y otras aleaciones de alto rendimiento
La ductilidad es el factor determinante para el éxito, por lo que los diseñadores pueden elegir libremente la aleación que mejor combine resistencia mecánica, resistencia a la corrosión, conductividad y coste.
6. Precisión CNC y control de procesos
Los modernos tornos de repulsado de metal con control numérico (CNC) controlan la velocidad de rotación, la fuerza del rodillo y la trayectoria de avance con precisión informática. Las trayectorias de herramienta programadas se almacenan, editan y reproducen, lo que garantiza una calidad constante en todas las piezas de una serie. La integración CAD/CAM acorta el proceso desde el modelo 3D hasta el componente acabado y facilita la iteración rápida del diseño.
7. Geometrías flexibles y complejas
El proceso permite fabricar de forma natural conos, cilindros, cúpulas, hemisferios, paraboloides, extremos cóncavos, perfiles Venturi y transiciones de múltiples contornos en una sola pieza. Variantes como el torneado por cizallamiento y el torneado con estrechamiento amplían aún más esta gama, lo que permite a los ingenieros consolidar ensamblajes soldados de varias piezas en un único componente sin costuras.
8. Mínimo de residuos y plazos de entrega cortos
El conformado por centrifugación es un proceso sin virutas que permite obtener piezas con una forma cercana a la definitiva: remodela la pieza en bruto en lugar de eliminar material mediante mecanizado, por lo que los residuos son mínimos y, a menudo, se pueden reutilizar piezas en bruto recicladas. Gracias a la rápida configuración de las herramientas, los lotes pequeños y medianos se envían en cuestión de días en lugar de semanas, lo que supone una ventaja decisiva para los proyectos con plazos ajustados y una huella ecológica más respetuosa con el medio ambiente en general.
9. Excelente acabado superficial
El proceso de laminado pule la superficie a medida que se forma, por lo que las piezas suelen salir de la máquina con un acabado liso y de alta calidad. De este modo, se reducen o eliminan las operaciones secundarias de pulido o acabado, lo que reduce los costes y la manipulación en las fases posteriores, tanto para los componentes funcionales como para los estéticos.
Aplicaciones típicas
El moldeado por centrifugación se utiliza para fabricar una amplia variedad de componentes industriales, entre los que se incluyen:
- Piezas aeroespaciales, como carcasas de motores, conos de compresor, conos de proa y cúpulas de depósitos de combustible
- Recipientes a presión, tapas de depósitos, fondos abombados y bombonas de gas
- Carcasas de motores y recintos de protección para vehículos de nuevas energías y transmisión de energía a muy alta tensión (UHV)
- Antenas parabólicas y reflectores de comunicaciones
- Reflectores y luminarias de iluminación comercial
- Equipos de procesamiento de grado alimentario y sanitarios
- Conductos de climatización, conos de ventilador y componentes de tratamiento de aire
- Alimentadores vibratorios de tazón y discos centrífugos
- Tolvas, conductos y protecciones para maquinaria agrícola
- Utensilios de cocina, urnas funerarias y trabajos de metalistería arquitectónica
Conclusión
El conformado por rotación combina la precisión que ofrece el mandril, la resistencia de una pieza sin soldaduras, el bajo coste de las herramientas y una amplia compatibilidad con los materiales en una única solución de conformado de metales muy económica. Tanto si necesita un prototipo rápido, una pequeña tirada a medida o la producción en serie de piezas complejas, axisimétricas y de alta tolerancia en acero inoxidable, aluminio o aleaciones de cobre, el conformado por rotación CNC ofrece resultados fiables y repetibles con plazos de entrega rápidos y un mínimo de desperdicio. Para los ingenieros y compradores que evalúan un servicio de conformado por rotación de metales, el proceso ofrece una combinación excepcional de precisión, flexibilidad y rentabilidad que pocas alternativas pueden igualar.


