
Термическая обработка металла с ЧПУ для транспортных средств на альтернативных источниках энергии (NEV)
Металлоштамповка алюминиевых корпусов двигателей для транспортных средств на альтернативных источниках энергии — как масштабированное производство с ЧПУ и формование вращением позволяют изготавливать более крупные, бесшовные и легкие компоненты привода электромобилей с меньшими затратами на инструменты и более жесткими допусками.
Введение
Алюминиевый корпус двигателя является одной из самых сложных в производстве деталей с вращательной симметрией в силовой передаче транспортного средства на новых источниках энергии (NEV). Оно должно быть достаточно лёгким, чтобы не снижать запас хода, достаточно жёстким, чтобы обеспечивать идеальное совмещение статора и ротора, достаточно теплоэффективным для отвода тепла из приводного агрегата, а также полностью герметичным в течение всего срока службы автомобиля. Шток-прессование, также называемое спин-формингом или ротационной формовкой, представляет собой процесс формовки металла, при котором плоский алюминиевый диск — или предварительно сформированная труба — формуется на вращающемся оправке, превращая одну заготовку в готовый корпус вместо сварки нескольких литых и штампованных деталей.
По мере того как платформы электромобилей становятся всё более мощными и обладают всё большим запасом хода, компоненты, окружающие электродвигатель, становятся крупнее и более интегрированными. Отрасль новых энергетических транспортных средств (NEV) стремительно развивается в направлении облегчения конструкций, повышения эффективности и надежности, и технология штамповки металла масштабировалась, чтобы соответствовать этим требованиям. В данной статье объясняется, как с помощью токарной обработки с ЧПУ изготавливаются алюминиевые корпуса двигателей для транспортных средств на новых источниках энергии, почему увеличение масштабов токарной обработки имеет значение и какие преимущества это дает с точки зрения стоимости, точности и экологичности. В статье рассказывается об одном проекте, реализуемом совместно с ведущим производителем электромобилей, в рамках которого разрабатывается платформа нового поколения, ориентированная на увеличение запаса хода и высокую производительность силовой установки.
Как работает процесс шлифования алюминиевого корпуса двигателя
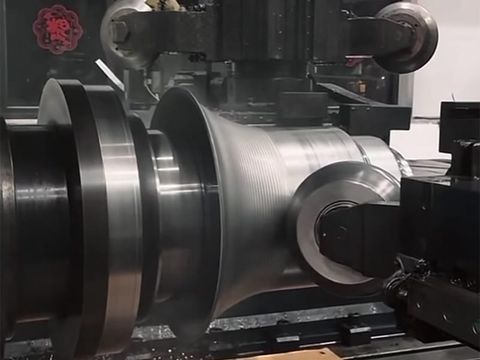
В ходе типичной операции штамповки металла круглая алюминиевая заготовка зажимается на оправке, которая определяет геометрию внутреннего отверстия и торцевой стенки корпуса. Оправка вращается с регулируемой скоростью, в то время как ролики с ЧПУ последовательно оказывают осевое и радиальное усилие, постепенно формируя заготовку в цилиндрическую оболочку со встроенной торцевой стенкой, фланцем и монтажными поверхностями. В качестве исходного сплава выбирают алюминий марок 5A02, 5052 или 6061, обладающий необходимой пластичностью, коррозионной стойкостью и теплопроводностью.
В случае алюминия этот процесс обычно осуществляется в холодном состоянии. Холодная штамповка предпочтительна, поскольку в процессе формовки металл упрочняется, что повышает прочность на разрыв и усталостную прочность без увеличения веса. В случаях, когда требуется значительное уменьшение толщины стенки, сдвиговое вращение (также известное как формовка под давлением) позволяет утоньшить стенку при сохранении диаметра, что дает возможность получить в одной детали жесткий, более толстый цельный фланец и более тонкую рабочую оболочку.
Главной особенностью последних лет является масштаб. Вертикальные шпиндельные станки теперь позволяют формовать стальные заготовки толщиной до 32 мм и детали диаметром до 1 500 мм с помощью двух поперечных опор, которые создают усилие примерно 1 000 кН в осевом направлении и 800 кН в радиальном, а также до шести формовочных роликов, которые можно устанавливать под любым углом с шагом 5°. Горизонтальные токарные станки с ЧПУ регулярно обрабатывают заготовки длиной до 2,4 м. Поскольку алюминий обладает большей пластичностью и поддаётся формовке при меньших усилиях, чем сталь, такой запас производительности позволяет изготавливать более глубокие и крупные корпуса за меньшее количество проходов с меньшим риском образования складок или деформации.
Основные особенности изготовления алюминиевых корпусов двигателей методом металлического вращения
- Бесшовная цельная конструкция. Поскольку корпус изготовлен из одной заготовки, а не сваркой из нескольких деталей, он не имеет швов, зон термического влияния сварки и соединений, в которых могут возникнуть утечки или трещины. Бесшовные металлические детали по своей природе обладают большей жесткостью и надежностью при вибрации, что имеет важное значение для детали, крепящейся болтами непосредственно к электродвигателю.
- Расширение возможностей по диаметру и глубине Еще поколение назад изготовление крупногабаритных корпусов было недоступно для большинства токарных цехов. Сегодня высокопроизводительные токарные установки с высоким усилием формовки и многовалковым инструментом позволяют изготавливать более крупные и глубокие алюминиевые корпуса, необходимые для современных приводных агрегатов, — за меньшее количество проходов и с меньшим количеством промежуточных отжигов.
- Снижение веса без потери прочности. Корпуса из алюминия, изготовленные методом штамповки, как правило, значительно легче своих чугунных или стальных аналогов, а сам процесс формования позволяет создавать более тонкие стенки там, где это допускают нагрузки. В платформе электромобилей нового поколения такая экономия веса напрямую способствует увеличению запаса хода и повышению эффективности.
- Упрочнение металла для циклов работы силовой передачи. Пластическая деформация, возникающая при штамповке вращением, приводит к переориентации кристаллической структуры металла, что повышает прочность на разрыв, твердость и сопротивление усталости. Поэтому алюминиевые корпуса, изготовленные методом штамповки вращением, лучше выдерживают повторяющиеся циклы термических и вибрационных нагрузок в высокопроизводительной силовой передаче, чем их литые аналоги.
- Жесткие допуски и концентричность. Современное металлоштамповка с ЧПУ позволяет обеспечить допуски на критических диаметрах на уровне примерно ±0,1 мм, а также более высокую округлость и концентричность по сравнению со сварными изделиями. Такая точность обеспечивает постоянство воздушного зазора между статором и ротором, что напрямую влияет на эффективность двигателя и уровень шума.
- Превосходные тепловые характеристики. Благодаря высокой теплопроводности алюминия корпус выполняет функции радиатора и внутренней стенки охлаждающей рубашки. Бесшовная оболочка, изготовленная методом центрифугирования и имеющая одинаковую толщину по всей поверхности, обеспечивает более предсказуемую теплопроводность, чем деталь со сварными швами, пористостью или переменной толщиной литья.
- Высокая степень использования материала и низкая стоимость инструментов. Поскольку при металлоштамповке металл не режется, а деформируется, степень использования материала обычно достигает 85–95 %, в то время как при механической обработке или штамповке этот показатель составляет 30–60 %. В качестве инструмента используются оправка и ролики, а не спаренные матрицы, поэтому низкая стоимость инструмента и быстрая настройка возможны даже при производстве новых, непроверенных геометрий платформ.
- Свобода проектирования систем охлаждения и соединительных поверхностей. В одной интегрированной детали можно формировать многоконтурные профили, фланцы, ступени и углубленные монтажные поверхности. Сочетание традиционного штамповки с формовкой под давлением позволяет инженерам локально регулировать толщину стенок — делать их более толстыми в местах расположения подшипников и более тонкими в активной части корпуса.
- Ускорение разработки новых платформ для электромобилей. Замена оправки или траектории инструмента с ЧПУ — это быстрый и недорогой процесс, в то время как замена штампа — нет. Для производителей, которые проходят несколько итераций прототипов перед запуском серийного производства, металлоштамповка обеспечивает быстрые циклы проектирования при очень низком риске.
- Устойчивое развитие в соответствии с целями по электромобилям. Центробежное формование — это холодный процесс без стружки, позволяющий получить детали, близкие к конечной форме, с низким энергопотреблением и минимальным количеством отходов, при этом алюминиевый лом подлежит полной переработке. Для производителей электромобилей, отслеживающих выбросы на протяжении всего жизненного цикла, корпус, изготовленный методом центробежного формования, является ощутимым шагом на пути к замкнутому циклу производства с низким уровнем выбросов углерода.
Типичные области применения
Благодаря этим особенностям метод штамповки металла применяется для изготовления:
- Корпуса двигателей из алюминия и алюминиевых сплавов, а также корпуса электродвигателей
- Держатели ротора и статора, а также торцевые крышки для электрических приводных агрегатов
- Корпуса аккумуляторных батарей, лотки и детали охлаждающей рубашки
- Корпуса инверторов, защитные кожухи и теплоотводящие кожухи
- Корпуса коробки передач и редуктора со встроенными фланцами
- Колесные диски и детали, связанные со ступицами, а также детали тормозной системы и теплозащитные элементы
- Корпуса зарядного оборудования, корпуса шинных систем и корпуса разъемов
Заключение
Алюминиевые корпуса двигателей находятся на стыке всех целей, к достижению которых стремится отрасль транспортных средств на новых источниках энергии: снижение веса, повышение эффективности и обеспечение большей надежности. Масштабированное металлическое вращательное формование — высокопроизводительная обработка на станках с ЧПУ с использованием многороликовых инструментов — теперь позволяет изготавливать более крупные, глубокие и бесшовные корпуса, необходимые для современных электроприводов, при этом обеспечивая низкую стоимость инструментов и высокую степень использования материала. Результатом является цельный, упрочненный деформацией корпус с точными размерами, который быстрее разрабатывается, дешевле в изготовлении инструментов и проще поддается вторичной переработке, чем сварные или литые аналоги. Независимо от того, проводите ли вы испытания прототипа или переходите к серийному производству платформы следующего поколения, сотрудничество с опытным производителем, специализирующимся на штамповке металла, позволяет превратить эти требования в серийные и экономически эффективные детали.


