
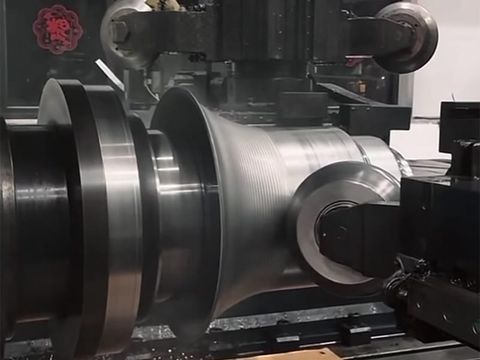
Lavorazione a tornio CNC per veicoli a energia alternativa (NEV)
Rotazione metallica di alloggiamenti motore in alluminio per veicoli a energia alternativa: come la rotazione metallica CNC su larga scala e la formatura per rotazione consentono di ottenere componenti di trasmissione per veicoli elettrici più grandi, senza saldature e leggeri, con costi di attrezzaggio inferiori e tolleranze più strette.
Introduzione
L'alloggiamento del motore in alluminio è uno dei componenti a simmetria rotazionale più impegnativi nel gruppo motopropulsore di un veicolo a nuova energia (NEV). Deve essere sufficientemente leggero da garantire l’autonomia di guida, sufficientemente rigido da mantenere lo statore e il rotore in perfetto allineamento, sufficientemente efficiente dal punto di vista termico da dissipare il calore dall’unità di trasmissione e completamente privo di perdite per tutta la durata di vita del veicolo. La tornitura dei metalli, detta anche formatura a rotazione o formatura rotativa, è un processo di formatura dei metalli che modella un disco piatto di alluminio — o un tubo preformato — su un mandrino rotante, trasformando un unico pezzo grezzo in un alloggiamento finito invece di saldare insieme diversi pezzi fusi e stampati.
Man mano che le piattaforme dei veicoli elettrici si orientano verso densità di potenza più elevate e autonomie maggiori, i componenti che circondano il motore elettrico sono diventati più grandi e più integrati. Il settore dei veicoli a energia nuova (NEV) sta avanzando rapidamente verso una costruzione leggera, una maggiore efficienza e una maggiore affidabilità, e la tornitura a freddo si è evoluta per stare al passo con questi sviluppi. Questo articolo spiega come la formatura per rotazione CNC venga utilizzata per produrre alloggiamenti in alluminio per motori destinati ai veicoli a nuova energia, perché la formatura per rotazione su larga scala sia importante e quali vantaggi offra in termini di costi, precisione e sostenibilità. L’articolo segue un progetto condotto con un produttore leader di veicoli elettrici per lo sviluppo di una piattaforma di nuova generazione incentrata su un’autonomia di guida estesa e su un gruppo motopropulsore ad alte prestazioni.
Come funziona la tornitura degli alloggiamenti dei motori in alluminio
In una tipica operazione di tornitura a freddo, una lamiera circolare di alluminio viene fissata contro un mandrino che definisce la geometria del foro interno e delle pareti terminali dell’alloggiamento. Il mandrino ruota a velocità controllata mentre dei rulli a controllo numerico (CNC) applicano una forza assiale e radiale in una sequenza di passaggi, avvolgendo gradualmente la lamiera grezza fino a formare un guscio cilindrico con parete terminale, flangia e interfacce di montaggio integrate. Viene scelta una lega di partenza adeguata — alluminio 5A02, 5052 o 6061 — in base alla duttilità, alla resistenza alla corrosione e alla conduttività termica.
Per l’alluminio, il processo avviene normalmente a freddo. La formatura a freddo è preferibile perché indurisce il metallo durante la formatura, aumentando la resistenza alla trazione e alla fatica senza aggiungere peso. Laddove è necessaria una riduzione aggressiva dello spessore della parete, la formatura a taglio (nota anche come flow forming) assottiglia la parete mantenendo il diametro, il che consente di ottenere in un unico pezzo una flangia integrale rigida e più spessa e un guscio attivo più sottile.
La vera novità degli ultimi anni è la dimensione. Le macchine di tornitura verticale sono ora in grado di lavorare grezzi in acciaio con spessore fino a 32 mm e pezzi con diametro fino a 1.500 mm, utilizzando due supporti trasversali che esercitano una forza di circa 1.000 kN in senso assiale e 800 kN in senso radiale, con un massimo di sei rulli di formatura che possono essere regolati a qualsiasi angolo con incrementi di 5°. I torni CNC orizzontali lavorano abitualmente semilavorati fino a 2,4 m. Poiché l’alluminio è più duttile e si forma con forze inferiori rispetto all’acciaio, questa maggiore capacità consente di produrre alloggiamenti più profondi e più grandi in un minor numero di passaggi, con un rischio minore di formazione di grinze o deformazioni.
Caratteristiche principali della lavorazione a tornitura metallica dell'alloggiamento del motore in alluminio
- Struttura monoblocco senza giunture: poiché l’alloggiamento è ricavato da un unico pezzo grezzo anziché essere saldato da più parti, non presenta giunture, né zone termicamente alterate dalla saldatura, né giunti che possano causare perdite o crepe. I componenti metallici senza giunture sono intrinsecamente più rigidi e affidabili in presenza di vibrazioni, aspetto fondamentale per un componente imbullonato direttamente a un motore elettrico.
- Maggiore capacità in termini di diametro e profondità Una generazione fa, gli alloggiamenti di grandi dimensioni erano fuori dalla portata della maggior parte delle officine di tornitura. Oggi, celle di tornitura per carichi pesanti con elevata forza di formatura e utensili a rulli multipli consentono di realizzare i gusci in alluminio più grandi e profondi richiesti dalle moderne unità di trasmissione — con un numero inferiore di passate e con un minor numero di ricotture intermedie.
- Leggerezza senza compromettere la resistenza: gli alloggiamenti in alluminio ricavati per tornitura sono in genere molto più leggeri rispetto ai loro equivalenti in ghisa o acciaio, e il processo di formatura consente di realizzare pareti più sottili laddove i carichi lo consentono. Su una piattaforma per veicoli elettrici di nuova generazione, tale riduzione di peso si traduce direttamente in un’autonomia maggiore e in una maggiore efficienza.
- Inindurimento per i cicli di funzionamento del gruppo motopropulsore La deformazione plastica ottenuta mediante formatura a rotazione riallinea la struttura granulare del metallo, aumentando la resistenza alla trazione, la durezza e la resistenza alla fatica. Gli alloggiamenti in alluminio formati a rotazione sopportano quindi meglio i ripetuti cicli termici e vibratori di un gruppo motopropulsore ad alte prestazioni rispetto alle loro controparti fuse.
- Tolleranze strette e concentricità: la moderna tornitura a CNC consente di mantenere tolleranze fino a circa ±0,1 mm sui diametri critici, con una rotondità e una concentricità superiori rispetto alle strutture saldate. Questa precisione garantisce la costanza dei traferri tra statore e rotore, il che influisce direttamente sull’efficienza e sul rumore del motore.
- Eccellenti prestazioni termiche: l’elevata conduttività termica dell’alluminio consente all’alloggiamento di fungere da dissipatore di calore e da parete interna della camicia di raffreddamento. Un guscio filato senza giunture e di spessore uniforme conduce il calore in modo più prevedibile rispetto a un componente che presenti saldature, porosità o spessori variabili dovuti alla fusione.
- Elevato sfruttamento del materiale e bassi costi di attrezzaggio: poiché la tornitura a caldo rimodella il metallo anziché tagliarlo, lo sfruttamento del materiale raggiunge solitamente l’85–95%, rispetto al 30–60% della lavorazione meccanica o dello stampaggio. Gli utensili utilizzati sono un mandrino e dei rulli anziché stampi accoppiati; ciò garantisce bassi costi di attrezzaggio e una rapida messa a punto anche per geometrie di piattaforma nuove e non ancora collaudate.
- Libertà progettuale per il raffreddamento e le interfacce: è possibile realizzare profili multicontorno, flange, gradini e superfici di montaggio incassate in un unico pezzo integrato. La combinazione della tornitura convenzionale con la formatura a flusso consente agli ingegneri di regolare localmente lo spessore delle pareti: più spesse in corrispondenza delle sedi dei cuscinetti, più sottili nel guscio attivo.
- Sviluppo più rapido per le nuove piattaforme di veicoli elettrici: sostituire un mandrino o un percorso utensile CNC è un’operazione rapida ed economica, mentre sostituire uno stampo non lo è. Per i produttori che realizzano iterazioni su prototipi prima di passare alla produzione in serie, la tornitura a caldo consente cicli di progettazione rapidi con un rischio molto basso.
- Sostenibilità in linea con gli obiettivi relativi ai veicoli elettrici (NEV). La tornitura è un processo a freddo, senza trucioli, che consente di ottenere una forma quasi definitiva, con un basso consumo energetico e una quantità minima di scarti; inoltre, gli scarti di alluminio sono interamente riciclabili. Per i produttori di veicoli elettrici che monitorano le emissioni lungo l’intero ciclo di vita, un alloggiamento in metallo ottenuto tramite tornitura rappresenta un passo concreto verso una produzione a ciclo chiuso e a basse emissioni di carbonio.
Applicazioni tipiche
Grazie a queste caratteristiche, la tornitura dei metalli viene utilizzata per la produzione di:
- Alloggiamenti per motori e involucri per motori elettrici in alluminio e leghe di alluminio
- Supporti del rotore e dello statore e coperchi terminali per unità di azionamento elettriche
- Alloggiamenti per batterie, vassoi e componenti delle camicie di raffreddamento
- Alloggiamenti per inverter, schermi protettivi e involucri per la dissipazione del calore
- Carter del cambio e del riduttore con flange integrate
- Cerchioni e componenti relativi ai mozzi, nonché parti dei freni e degli scudi termici
- Custodie per apparecchiature di ricarica, alloggiamenti per sbarre collettrici e corpi dei connettori
Conclusione
Gli alloggiamenti dei motori in alluminio rappresentano il punto di incontro tra tutti gli obiettivi che il settore dei veicoli a nuova energia sta cercando di raggiungere: peso ridotto, maggiore efficienza e maggiore affidabilità. La tornitura a rotazione su larga scala — una lavorazione CNC per impieghi gravosi con utensili a rulli multipli — ora consente di produrre gli alloggiamenti più grandi, più profondi e senza saldature richiesti dalle moderne unità di azionamento elettriche, mantenendo bassi i costi degli utensili e un elevato sfruttamento del materiale. Il risultato è un alloggiamento monoblocco, incrudito, dimensionalmente preciso, più veloce da sviluppare, più economico da attrezzare e più facile da riciclare rispetto a un’alternativa saldata o fusa. Sia che si tratti di convalidare un prototipo o di portare una piattaforma di nuova generazione alla produzione in serie, la collaborazione con un produttore esperto nella tornitura dei metalli trasforma tali requisiti in componenti ripetibili ed economicamente vantaggiosi.


