
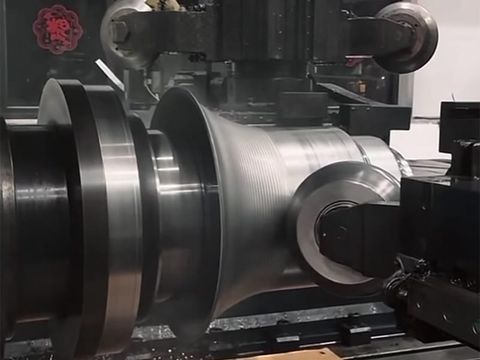
Tournage CNC pour les véhicules à énergie nouvelle (NEV)
Roulage de l'aluminium pour la fabrication de carters de moteur destinés aux véhicules à énergie nouvelle — comment le roulage CNC à grande échelle et le formage par roulage permettent d'obtenir des composants de transmission pour véhicules électriques plus grands, sans soudure et légers, avec des coûts d'outillage réduits et des tolérances plus strictes.
Introduction
Le carter de moteur en aluminium est l'une des pièces à symétrie de révolution les plus exigeantes du groupe motopropulseur d'un véhicule à énergie nouvelle (NEV). Il doit être suffisamment léger pour préserver l'autonomie, suffisamment rigide pour maintenir le stator et le rotor parfaitement alignés, suffisamment efficace sur le plan thermique pour évacuer la chaleur de l'unité d'entraînement, et ne présenter aucune fuite pendant toute la durée de vie du véhicule. Le repoussage par rotation, également appelé formage par rotation, est un procédé de formage des métaux qui consiste à façonner un disque plat en aluminium — ou un tube préformé — sur un mandrin rotatif, transformant ainsi une seule ébauche en un carter fini, au lieu d’assembler par soudage plusieurs pièces moulées et embouties.
À mesure que les plateformes de véhicules électriques évoluent vers des densités de puissance plus élevées et une plus grande autonomie, les composants entourant le moteur électrique sont devenus plus volumineux et mieux intégrés. Le secteur des véhicules à énergie nouvelle (NEV) progresse rapidement vers une construction allégée, un rendement accru et une fiabilité renforcée, et le formage par rotation des métaux s'est développé pour s'adapter à cette évolution. Cet article explique comment le formage par rotation CNC est utilisé pour produire des carters de moteur en aluminium destinés aux véhicules à énergie nouvelle, pourquoi l’augmentation de l’échelle de ce procédé est importante, et quels sont ses avantages en termes de coût, de précision et de durabilité. Il suit un projet mené avec un constructeur de véhicules électriques de premier plan, qui développe une plateforme de nouvelle génération axée sur une autonomie accrue et un groupe motopropulseur haute performance.
Comment fonctionne le tournage des carters de moteur en aluminium ?
Dans un processus classique de formage par rotation, une ébauche circulaire en aluminium est serrée contre un mandrin qui définit la géométrie de l'alésage interne et des parois d'extrémité du boîtier. Le mandrin tourne à une vitesse contrôlée tandis que des rouleaux à commande numérique (CNC) appliquent des forces axiales et radiales au cours d’une série de passes, en enroulant progressivement l’ébauche pour former une coque cylindrique dotée d’une paroi d’extrémité, d’une bride et d’interfaces de montage intégrées. Un alliage de départ adapté — de l’aluminium 5A02, 5052 ou 6061 — est choisi pour sa ductilité, sa résistance à la corrosion et sa conductivité thermique.
Pour l'aluminium, le procédé s'effectue généralement à froid. Le formage à froid est privilégié car il provoque un écrouissage du métal au fur et à mesure de son formage, ce qui augmente la résistance à la traction et à la fatigue sans alourdir la pièce. Lorsque la réduction d'épaisseur des parois doit être importante, le formage par cisaillement (également appelé « flow forming ») permet d'amincir la paroi tout en conservant le diamètre, ce qui permet d'obtenir, en une seule pièce, une bride monobloc rigide et plus épaisse ainsi qu'une enveloppe active plus fine.
Ce qui a vraiment marqué ces dernières années, c'est l'évolution vers la grande échelle. Les machines de formage verticales permettent désormais de former des ébauches en acier d'une épaisseur allant jusqu'à 32 mm et des pièces d'un diamètre pouvant atteindre 1 500 mm, grâce à deux supports transversaux qui exercent une force d'environ 1 000 kN dans le sens axial et 800 kN dans le sens radial, avec jusqu’à six rouleaux de formage pouvant être réglés à n’importe quel angle par pas de 5°. Les tours CNC horizontaux traitent couramment des ébauches mesurant jusqu’à 2,4 m. L’aluminium étant plus ductile et se formant avec des forces moindres que l’acier, cette marge de manœuvre permet de produire des carters plus profonds et plus grands en moins de passes, avec moins de risque de plissement ou de flambage.
Caractéristiques principales du boîtier de moteur en aluminium fabriqué par repoussage métallique
- Construction monobloc sans soudure : le boîtier étant formé à partir d’une seule ébauche plutôt que soudé à partir de plusieurs pièces, il ne présente ni soudure, ni zone affectée thermiquement, ni joint susceptible de fuir ou de se fissurer. Les pièces métalliques sans soudure sont intrinsèquement plus rigides et plus fiables face aux vibrations, ce qui est essentiel pour un composant boulonné directement sur un moteur électrique.
- Capacités accrues en termes de diamètre et de profondeur Il y a une génération, la fabrication de boîtiers de grandes dimensions était hors de portée de la plupart des ateliers de rotomoulage. Aujourd’hui, des cellules de rotomoulage à usage intensif, dotées d’une force de formage élevée et d’un outillage à rouleaux multiples, permettent de façonner les coques en aluminium plus grandes et plus profondes requises par les groupes motopropulseurs modernes — en un nombre réduit de passages et avec moins de recuits intermédiaires.
- Allègement sans perte de résistance : les carters en aluminium obtenus par repoussage sont généralement bien plus légers que leurs équivalents en fonte ou en acier, et le procédé de formage permet d'obtenir des parois plus fines lorsque les contraintes le permettent. Sur une plateforme de véhicule électrique de nouvelle génération, ce gain de poids se traduit directement par une autonomie accrue et un meilleur rendement.
- Renforcement par déformation pour les cycles de fonctionnement du groupe motopropulseur : la déformation plastique induite par le formage par rotation réorganise la structure cristalline du métal, ce qui augmente sa résistance à la traction, sa dureté et sa résistance à la fatigue. Les carters en aluminium formés par rotation supportent donc mieux les cycles thermiques et vibratoires répétés d'un groupe motopropulseur haute performance que leurs équivalents moulés.
- Tolérances serrées et concentricité : Le repoussage de métal moderne à commande numérique (CNC) permet d'atteindre des tolérances de l'ordre de ±0,1 mm sur les diamètres critiques, avec une circularité et une concentricité supérieures à celles des pièces soudées. Cette précision garantit la régularité des entrefers entre le stator et le rotor, ce qui influe directement sur le rendement et le niveau sonore du moteur.
- Excellentes performances thermiques : la conductivité thermique élevée de l'aluminium permet au boîtier de servir à la fois de dissipateur thermique et de paroi interne de la chemise de refroidissement. Une coque filée sans soudure et d'épaisseur uniforme conduit la chaleur de manière plus prévisible qu'une pièce présentant des soudures, de la porosité ou une épaisseur de coulée variable.
- Rendement élevé et faible coût d’outillage : comme le repoussage métallique remodèle le métal plutôt que de le découper, le rendement atteint généralement 85 à 95 %, contre 30 à 60 % pour l’usinage ou l’emboutissage. L'outillage se compose d'un mandrin et de rouleaux plutôt que de matrices appariées, ce qui permet de bénéficier de faibles coûts d'outillage et d'une mise en place rapide, même pour des géométries de plateformes nouvelles et non éprouvées.
- Liberté de conception pour le refroidissement et les interfaces : il est possible de réaliser des profils à contours multiples, des brides, des gradins et des surfaces de montage en retrait au sein d’une seule pièce monobloc. La combinaison du repoussage conventionnel et du formage par écoulement permet aux ingénieurs d’ajuster localement l’épaisseur des parois : plus épaisse au niveau des sièges de roulements, plus fine dans la coque active.
- Développement accéléré des nouvelles plateformes de véhicules électriques : le remplacement d'un mandrin ou d'une trajectoire d'outil CNC est rapide et peu coûteux, contrairement au remplacement d'une matrice. Pour les fabricants qui itèrent sur des prototypes avant de se lancer dans la production en série, le repoussage métallique permet des cycles de conception rapides avec un risque très faible.
- Développement durable en phase avec les objectifs relatifs aux véhicules électriques (NEV) : le filage est un procédé à froid, sans copeaux, permettant d’obtenir une forme proche de la forme finale, qui se caractérise par une faible consommation d’énergie et un minimum de déchets ; de plus, les déchets d’aluminium sont entièrement recyclables. Pour les constructeurs de véhicules électriques soucieux de suivre les émissions tout au long du cycle de vie, un boîtier en métal filé constitue une avancée concrète vers une fabrication en circuit fermé et à faible empreinte carbone.
Applications typiques
Grâce à ces caractéristiques, le repoussage des métaux est utilisé pour fabriquer :
- Carter de moteur et boîtiers de moteur électrique en aluminium et en alliage d'aluminium
- Supports de rotor et de stator et couvercles d'extrémité pour groupes motopropulseurs électriques
- Coques de boîtiers de batteries, plateaux et composants de chemises de refroidissement
- Boîtiers d'onduleurs, protections et enceintes de dissipation thermique
- Carter de boîte de vitesses et de réducteur avec brides intégrées
- Jantes et pièces liées aux moyeux, ainsi que pièces de freinage et de protection thermique
- Boîtiers pour équipements de recharge, boîtiers pour barres omnibus et corps de connecteurs
Conclusion
Les carters de moteur en aluminium incarnent tout ce que le secteur des véhicules à énergie nouvelle cherche à atteindre : un poids réduit, un rendement accru et une fiabilité renforcée. Le repoussage métallique à grande échelle — un procédé de formage par rotation CNC à usage intensif utilisant des outils à rouleaux multiples — permet désormais de produire les carters plus grands, plus profonds et sans soudure exigés par les groupes motopropulseurs électriques modernes, tout en maintenant un faible coût d’outillage et une utilisation optimale des matériaux. Il en résulte un carter monobloc, écroui, aux dimensions précises, plus rapide à développer, moins coûteux à outiller et plus facile à recycler qu’une alternative soudée ou moulée. Que vous validiez un prototype ou que vous passiez à la production en série d’une plateforme de nouvelle génération, un partenariat avec un fabricant expérimenté dans le repoussage métallique permet de transformer ces exigences en pièces reproductibles et rentables.


