
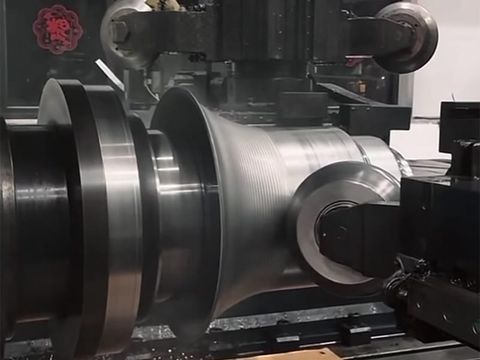
Conformado por CNC de metales para vehículos de nueva energía (NEV)
Conformado por rotación de carcasas de motor de aluminio para vehículos de nueva energía: cómo el conformado por rotación CNC a gran escala y el conformado por rotación permiten obtener componentes de propulsión para vehículos eléctricos más grandes, sin costuras y ligeros, con menores costes de utillaje y tolerancias más ajustadas.
Introducción
La carcasa del motor de aluminio es una de las piezas de simetría rotacional más exigentes del sistema de propulsión de un vehículo de nueva energía (NEV). Debe ser lo suficientemente ligera como para no reducir la autonomía, lo suficientemente rígida como para mantener el estator y el rotor perfectamente alineados, lo suficientemente eficiente térmicamente como para disipar el calor de la unidad de propulsión y estar completamente libre de fugas durante toda la vida útil del vehículo. El torneado de metal, también denominado conformado por rotación o conformado rotativo, es un proceso de conformado de metales que da forma a un disco plano de aluminio —o a un tubo preformado— sobre un mandril giratorio, convirtiendo una sola pieza en bruto en una carcasa acabada, en lugar de soldar entre sí varias piezas fundidas y estampadas.
A medida que las plataformas de vehículos eléctricos avanzan hacia densidades de potencia más elevadas y una mayor autonomía, los componentes que rodean al motor eléctrico se han vuelto más grandes y están cada vez más integrados. El sector de los vehículos de nueva energía (NEV) avanza rápidamente hacia una construcción ligera, una mayor eficiencia y una fiabilidad mejorada, y el conformado por rotación de metales se ha ampliado para adaptarse a ello. Este artículo explica cómo se utiliza el conformado por rotación CNC para fabricar carcasas de motor de aluminio para vehículos de nueva energía, por qué es importante el conformado por rotación a mayor escala y qué ventajas aporta en cuanto a coste, precisión y sostenibilidad. Se analiza un proyecto con un fabricante líder de vehículos eléctricos que está desarrollando una plataforma de próxima generación basada en una mayor autonomía y un sistema de propulsión de alto rendimiento.
Cómo funciona el giro de la carcasa del motor de aluminio
En una operación típica de forjado por rotación de metal, una pieza en bruto circular de aluminio se sujeta contra un mandril que define el diámetro interior y la geometría de las paredes extremas de la carcasa. El mandril gira a una velocidad controlada, mientras que unos rodillos controlados por CNC aplican fuerzas axiales y radiales en una secuencia de pasadas, enrollando gradualmente la pieza en bruto hasta formar una carcasa cilíndrica con una pared terminal, una brida e interfaces de montaje integradas. Se elige una aleación adecuada —aluminio 5A02, 5052 o 6061— por su ductilidad, resistencia a la corrosión y conductividad térmica.
En el caso del aluminio, el proceso suele realizarse en frío. El conformado en frío es recomendable porque endurece el metal a medida que se le da forma, lo que aumenta la resistencia a la tracción y a la fatiga sin añadir peso. Cuando es necesario reducir considerablemente el espesor de la pared, el conformado por cizallamiento (también conocido como conformado por flujo) adelgaza la pared manteniendo el diámetro, lo que permite obtener una brida integral rígida y más gruesa y una carcasa activa más delgada en una sola pieza.
La verdadera novedad de los últimos años es la escala. Las máquinas de forjado vertical ahora dan forma a piezas brutas de acero de hasta 32 mm de espesor y piezas de hasta 1.500 mm de diámetro, utilizando dos soportes transversales que ejercen una fuerza de aproximadamente 1.000 kN en sentido axial y 800 kN en sentido radial, con hasta seis rodillos de conformado que pueden ajustarse en cualquier ángulo en incrementos de 5°. Los tornos CNC horizontales procesan habitualmente piezas en bruto de hasta 2,4 m. Dado que el aluminio es más dúctil y se conforma con fuerzas menores que el acero, este margen de capacidad permite fabricar carcasas más profundas y de mayor tamaño en menos pasadas, con menor riesgo de arrugas o deformaciones.
Características principales del torneado de metal de la carcasa de aluminio del motor
- Construcción sin costuras, de una sola pieza: dado que la carcasa se fabrica a partir de una sola pieza en bruto, en lugar de soldarse a partir de varias piezas, no presenta costuras, ni zonas afectadas por el calor de la soldadura, ni uniones que puedan presentar fugas o grietas. Las piezas metálicas sin costuras son intrínsecamente más rígidas y fiables frente a las vibraciones, lo cual es importante en un componente atornillado directamente a un motor eléctrico.
- Mayor capacidad en diámetro y profundidad. Hace una generación, las carcasas de gran tamaño estaban fuera del alcance de la mayoría de los talleres de forjado. Hoy en día, las células de forjado de alta resistencia, con una gran fuerza de conformado y utillaje de múltiples rodillos, dan forma a las carcasas de aluminio más grandes y profundas que requieren las unidades de transmisión modernas, en menos pasadas y con menos recocidos intermedios.
- Reducción de peso sin perder resistencia: las carcasas de aluminio torneadas suelen ser mucho más ligeras que sus equivalentes de hierro fundido o acero, y el proceso de conformado permite obtener paredes más finas cuando las cargas lo permiten. En una plataforma de vehículos eléctricos de última generación, ese ahorro de peso se traduce directamente en una mayor autonomía y una mayor eficiencia.
- Endurecimiento por deformación para los ciclos de funcionamiento del tren de potencia. La deformación plástica que se produce durante el conformado por rotación reordena la estructura granular del metal, lo que aumenta la resistencia a la tracción, la dureza y la resistencia a la fatiga. Por ello, las carcasas de aluminio conformadas por rotación soportan mejor los ciclos térmicos y de vibración repetidos de un tren de potencia de alto rendimiento que sus homólogas fundidas.
- Tolerancias ajustadas y concentricidad: El torneado de metales moderno con CNC permite alcanzar tolerancias de hasta aproximadamente ±0,1 mm en diámetros críticos, con una redondez y una concentricidad superiores a las de las piezas soldadas. Esta precisión mantiene constantes los entresijos entre el estator y el rotor, lo que influye directamente en la eficiencia y el ruido del motor.
- Excelente rendimiento térmico: la elevada conductividad térmica del aluminio contribuye a que la carcasa actúe como disipador de calor y como pared interior de la camisa de refrigeración. Una carcasa girada, sin costuras y de espesor uniforme, conduce el calor de forma más predecible que una pieza con soldaduras, porosidad o espesor de fundición variable.
- Alta aprovechamiento del material y bajo coste de utillaje: dado que el repujado de metal remodela el metal en lugar de cortarlo, el aprovechamiento del material suele alcanzar entre el 85 % y el 95 %, frente al 30 %-60 % del mecanizado o el estampado. El utillaje consiste en un mandril y unos rodillos, en lugar de matrices emparejadas, por lo que el bajo coste de utillaje y la rápida puesta a punto se aplican incluso a geometrías de plataforma nuevas y sin probar.
- Libertad de diseño para la refrigeración y las interfaces: es posible crear perfiles multicontorno, bridas, escalones y superficies de montaje empotradas en una única pieza integrada. La combinación del torneado convencional con el conformado por flujo permite a los ingenieros ajustar el espesor de la pared de forma localizada: más grueso en los asientos de los cojinetes y más fino en la carcasa activa.
- Desarrollo más rápido de nuevas plataformas para vehículos eléctricos: cambiar un mandril o una trayectoria de herramienta CNC es rápido y económico, mientras que cambiar una matriz no lo es. Para los fabricantes que realizan iteraciones en prototipos antes de lanzarse a la producción en serie, el repujado de metales permite ciclos de diseño rápidos con un riesgo muy bajo.
- Sostenibilidad en consonancia con los objetivos de los vehículos eléctricos (NEV). El torneado es un proceso en frío, sin virutas y de forma casi definitiva, con un bajo consumo energético y un mínimo de residuos, y la chatarra de aluminio es totalmente reciclable. Para los fabricantes de vehículos eléctricos que realizan un seguimiento de las emisiones a lo largo del ciclo de vida, una carcasa de metal torneada supone un paso tangible hacia una fabricación de ciclo cerrado y con bajas emisiones de carbono.
Aplicaciones típicas
Gracias a estas características, el torneado de metales se utiliza para fabricar:
- Carcasas de motores y carcasas de motores eléctricos de aluminio y aleaciones de aluminio
- Soportes de rotor y estator y tapas de extremo para unidades de accionamiento eléctrico
- Carcasas de compartimentos para baterías, bandejas y componentes de camisas de refrigeración
- Carcasas para inversores, protectores y cajas de disipación de calor
- Cajas de transmisión y de reducción con bridas integradas
- Llantas y piezas relacionadas con el buje, así como piezas de frenos y de protección térmica
- Cajas para equipos de carga, carcasas para barras colectoras y cuerpos de conectores
Conclusión
Las carcasas de motor de aluminio se sitúan en la encrucijada de todo lo que el sector de los vehículos de nueva energía pretende conseguir: menor peso, mayor eficiencia y mayor fiabilidad. El torneado de metal a gran escala —conformado por torneado CNC de alta resistencia con utillaje de múltiples rodillos— permite ahora fabricar las carcasas más grandes, profundas y sin costuras que exigen las modernas unidades de propulsión eléctrica, al tiempo que se mantienen bajos los costes de utillaje y se optimiza el aprovechamiento del material. El resultado es una carcasa de una sola pieza, endurecida por deformación y con precisión dimensional, que es más rápida de desarrollar, más barata de fabricar y más fácil de reciclar que una alternativa soldada o fundida. Tanto si se trata de validar un prototipo como de llevar una plataforma de próxima generación a la producción en serie, asociarse con un fabricante experimentado en repujado de metales permite convertir esos requisitos en piezas repetibles y rentables.


