
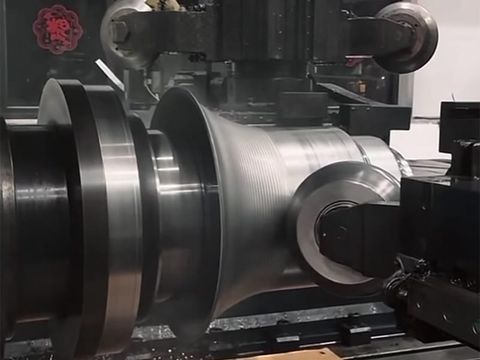
CNC-Metalltreiben für Fahrzeuge mit alternativen Antrieben (NEV)
Metallspinnen von Aluminium-Motorgehäusen für Fahrzeuge mit alternativen Antrieben – wie großtechnisches CNC-Metallspinnen und Spin-Forming größere, nahtlose und leichte Antriebskomponenten für Elektrofahrzeuge mit geringeren Werkzeugkosten und engeren Toleranzen ermöglichen.
Einleitung
Das Motorgehäuse aus Aluminium ist eines der anspruchsvollsten rotationssymmetrischen Bauteile im Antriebsstrang eines Fahrzeugs mit alternativem Antrieb (NEV). Es muss leicht genug sein, um die Reichweite zu gewährleisten, steif genug, um Stator und Rotor in perfekter Ausrichtung zu halten, thermisch effizient genug, um Wärme aus der Antriebseinheit abzuleiten, und über die gesamte Lebensdauer des Fahrzeugs hinweg absolut dicht sein. Das Metalldrehen, auch Spin-Forming oder Rotationsformen genannt, ist ein Metallumformungsverfahren, bei dem eine flache Aluminiumscheibe – oder ein vorgeformtes Rohr – über einem rotierenden Dorn geformt wird, wodurch aus einem einzigen Rohling ein fertiges Gehäuse entsteht, anstatt mehrere Guss- und Stanzteile miteinander zu verschweißen.
Da Elektrofahrzeugplattformen immer höhere Leistungsdichten und größere Reichweiten anstreben, sind die Komponenten rund um den Elektromotor größer und stärker integriert geworden. Die NEV-Branche schreitet rasch in Richtung Leichtbau, höherer Effizienz und verbesserter Zuverlässigkeit voran, und das Metalldrehen hat sich entsprechend weiterentwickelt. Dieser Artikel erläutert, wie CNC-Metallspinnen zur Herstellung von Aluminium-Motorgehäusen für Fahrzeuge mit alternativen Antrieben eingesetzt wird, warum das Spinnen in größerem Maßstab wichtig ist und welche Vorteile es in Bezug auf Kosten, Präzision und Nachhaltigkeit bietet. Er begleitet ein Projekt eines führenden Elektrofahrzeugherstellers, der eine Plattform der nächsten Generation entwickelt, deren Schwerpunkte auf einer erweiterten Reichweite und einem leistungsstarken Antriebsstrang liegen.
So funktioniert das Spinnen von Aluminium-Motorgehäusen
Bei einem typischen Metalldrückvorgang wird ein kreisförmiger Aluminiumrohling gegen einen Dorn gespannt, der die Geometrie der Innenbohrung und der Stirnwand des Gehäuses vorgibt. Der Dorn dreht sich mit kontrollierter Drehzahl, während CNC-gesteuerte Walzen in einer Abfolge von Durchläufen axiale und radiale Kräfte ausüben und den Rohling nach und nach zu einer zylindrischen Hülle mit integrierter Stirnwand, Flansch und Befestigungsflächen formen. Als geeignete Ausgangslegierung – Aluminium 5A02, 5052 oder 6061 – wird aufgrund ihrer Duktilität, Korrosionsbeständigkeit und Wärmeleitfähigkeit ausgewählt.
Bei Aluminium erfolgt der Prozess in der Regel kalt. Die Kaltumformung ist vorteilhaft, da sie das Metall während der Formgebung kaltverfestigt und so die Zugfestigkeit und Ermüdungsbeständigkeit erhöht, ohne das Gewicht zu erhöhen. Wenn eine starke Wanddickenreduzierung erforderlich ist, ermöglicht das Scherspinning (auch als Fließformen bekannt) eine Wandverdünnung bei gleichbleibendem Durchmesser, was einen steifen, dickeren integrierten Flansch und eine dünnere aktive Hülle in einem Bauteil ermöglicht.
Das entscheidende Thema der letzten Jahre ist die Größenordnung. Vertikale Walzmaschinen formen mittlerweile Stahlrohlinge mit einer Dicke von bis zu 32 mm und Werkstücke mit einem Durchmesser von bis zu 1.500 mm. Dabei kommen zwei Querstützen zum Einsatz, die eine axiale Kraft von rund 1.000 kN und eine radiale Kraft von 800 kN ausüben, sowie bis zu sechs Formwalzen, die in 5°-Schritten in jedem beliebigen Winkel eingestellt werden können. Horizontale CNC-Drehmaschinen bearbeiten routinemäßig Rohlinge mit einer Länge von bis zu 2,4 m. Da Aluminium duktiler ist und sich mit geringeren Kräften umformen lässt als Stahl, ermöglicht dieser Leistungsspielraum die Herstellung tieferer und größerer Gehäuse in weniger Durchläufen und mit geringerem Risiko von Faltenbildung oder Verformungen.
Hauptmerkmale des Metalldrehen von Motorgehäusen aus Aluminium
- Nahtlose, einteilige Konstruktion: Da das Gehäuse aus einem einzigen Rohling geformt und nicht aus mehreren Teilen verschweißt wird, weist es keine Nähte, keine durch die Schweißwärme beeinflussten Zonen und keine Verbindungsstellen auf, an denen Undichtigkeiten oder Risse entstehen könnten. Nahtlose Metallteile sind von Natur aus steifer und unter Vibrationen zuverlässiger – ein entscheidender Faktor bei einem Bauteil, das direkt an einen Elektromotor angeschraubt wird.
- Erweiterte Möglichkeiten hinsichtlich Durchmesser und Tiefe Vor einer Generation waren große Gehäuse für die meisten Drückereien noch unerreichbar. Heute formen Hochleistungs-Drückzellen mit hoher Umformkraft und Mehrwalzenwerkzeugen die größeren, tieferen Aluminiumgehäuse, die moderne Antriebseinheiten erfordern – in weniger Durchläufen und mit weniger Zwischenglühen.
- Gewichtsreduzierung ohne Festigkeitsverlust: Gehäuse aus Aluminium-Drückguss sind in der Regel deutlich leichter als entsprechende Bauteile aus Gusseisen oder Stahl, und das Umformverfahren ermöglicht dünnere Wandstärken, sofern die Belastungsanforderungen dies zulassen. Bei einer Elektrofahrzeug-Plattform der nächsten Generation führt diese Gewichtsersparnis direkt zu einer größeren Reichweite und einer höheren Effizienz.
- Kaltverfestigung für Betriebszyklen im Antriebsstrang Durch die plastische Verformung beim Drückverfahren wird die Kornstruktur des Metalls neu ausgerichtet, wodurch sich die Zugfestigkeit, die Härte und die Ermüdungsfestigkeit erhöhen. Gedrückte Aluminiumgehäuse halten daher den wiederholten Wärme- und Schwingungszyklen eines Hochleistungsantriebsstrangs besser stand als ihre gegossenen Pendants.
- Enge Toleranzen und Rundlaufgenauigkeit: Beim modernen CNC-Metalltreiben werden Toleranzen von bis zu etwa ±0,1 mm an kritischen Durchmessern eingehalten, wobei Rundheit und Rundlaufgenauigkeit besser sind als bei geschweißten Bauteilen. Diese Präzision sorgt für gleichbleibende Luftspalten zwischen Stator und Rotor, was sich direkt auf den Wirkungsgrad und die Geräuschentwicklung des Motors auswirkt.
- Hervorragende thermische Leistung: Dank der hohen Wärmeleitfähigkeit von Aluminium fungiert das Gehäuse sowohl als Kühlkörper als auch als Innenwand des Kühlmantels. Eine nahtlose, gleichmäßig dicke, gespunnene Hülle leitet Wärme vorhersehbarer als ein Bauteil mit Schweißnähten, Porosität oder schwankender Gussdicke.
- Hohe Materialausnutzung und niedrige Werkzeugkosten Da beim Metalldrehen das Metall umgeformt und nicht geschnitten wird, liegt die Materialausnutzung in der Regel bei 85–95 %, verglichen mit 30–60 % bei der zerspanenden Bearbeitung oder beim Stanzen. Als Werkzeuge kommen ein Dorn und Walzen anstelle von aufeinander abgestimmten Matrizen zum Einsatz, sodass niedrige Werkzeugkosten und eine schnelle Einrichtung auch bei neuen, noch nicht erprobten Plattformgeometrien möglich sind.
- Gestaltungsfreiheit bei Kühlung und Schnittstellen: Mehrkonturprofile, Flansche, Stufen und vertiefte Montageflächen lassen sich in einem einzigen integrierten Bauteil formen. Durch die Kombination von konventionellem Drückdrehen mit Flowforming können Ingenieure die Wandstärke lokal anpassen – dicker an den Lagersitzen, dünner im aktiven Mantel.
- Schnellere Entwicklung neuer EV-Plattformen: Der Austausch eines Dorns oder einer CNC-Fräsbahn ist schnell und kostengünstig, der Austausch einer Matrize hingegen nicht. Für Hersteller, die vor dem Start der Serienproduktion mehrere Prototypen testen, ermöglicht das Metalldrehen schnelle Entwicklungszyklen bei sehr geringem Risiko.
- Nachhaltigkeit im Einklang mit den NEV-Zielen: Das Spinnen ist ein kaltes, spanloses Verfahren, bei dem die Werkstücke nahezu ihre Endform erhalten, das einen geringen Energiebedarf und nur minimalen Ausschuss aufweist; zudem ist Aluminiumschrott vollständig recycelbar. Für Hersteller von Elektrofahrzeugen, die die Emissionen über den gesamten Lebenszyklus hinweg erfassen, ist ein aus Metall gesponnenes Gehäuse ein messbarer Schritt in Richtung einer geschlossenen, kohlenstoffarmen Fertigung.
Typische Anwendungsbereiche
Dank dieser Eigenschaften wird das Metalldrehen zur Herstellung folgender Produkte eingesetzt:
- Motor- und Elektromotorgehäuse aus Aluminium und Aluminiumlegierungen
- Rotor- und Statorhalter sowie Enddeckel für elektrische Antriebseinheiten
- Gehäusehälften, Wannen und Komponenten für Kühlmäntel von Batterien
- Wechselrichtergehäuse, Schutzabdeckungen und Wärmeableitungsgehäuse
- Getriebe- und Untersetzungsgetriebegehäuse mit integrierten Flanschen
- Felgen und nabenspezifische Formteile sowie Brems- und Hitzeschutzteile
- Gehäuse für Ladevorrichtungen, Sammelschienengehäuse und Steckverbindergehäuse
Fazit
Aluminium-Motorgehäuse stehen im Mittelpunkt all dessen, was die Branche der neuen Energiefahrzeuge anstrebt: geringeres Gewicht, höhere Effizienz und größere Zuverlässigkeit. Durch das großtechnische Metalldrehen – hochbelastbares CNC-Drehen mit Mehrwalzenwerkzeugen – lassen sich nun die größeren, tieferen und nahtlosen Gehäuse herstellen, die moderne Elektroantriebe erfordern, während die Werkzeugkosten niedrig und die Materialausnutzung hoch gehalten werden. Das Ergebnis ist ein einteiliges, kaltverfestigtes und maßgenaues Gehäuse, das schneller zu entwickeln, kostengünstiger zu fertigen und leichter zu recyceln ist als geschweißte oder gegossene Alternativen. Ganz gleich, ob Sie einen Prototyp validieren oder eine Plattform der nächsten Generation in die Serienproduktion überführen – die Zusammenarbeit mit einem erfahrenen Metallspinn-Hersteller verwandelt diese Anforderungen in reproduzierbare, kosteneffiziente Bauteile.


