
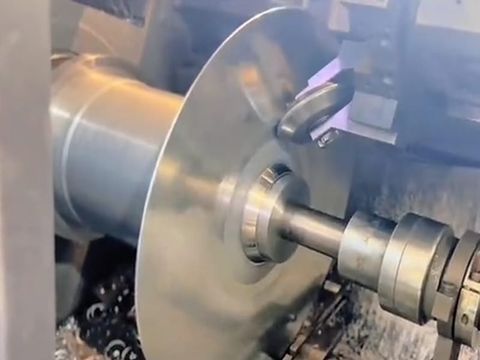
Точное металлотокарное производство с ЧПУ для куполообразных крышек из нержавеющей стали
Точное металлоштамповка с ЧПУ куполообразных крышек из нержавеющей стали, изготовленных по индивидуальному заказу, позволяет получать бесшовные, безсварные корпуса, отличающиеся сверхвысокой точностью размеров, зеркальной гладкостью поверхности и долговечной надежностью, которые находят применение в высокотехнологичном промышленном сортировочном оборудовании.
Введение
Промышленное просеивающее оборудование — вибрационные сепараторы, роторные просеиватели и высокопроизводительные классификаторы, используемые в горнодобывающей промышленности, химической переработке и при перегрузке сыпучих материалов, — зависит от компонентов корпуса, которые защищают рабочий механизм и при этом выдерживают многолетнее воздействие вибрации, абразивной пыли, а также влажной или химически агрессивной среды. Купольная крышка, выполняющая функцию верхнего уплотнения и защитного кожуха просеивающей машины, является одной из самых требовательных к качеству деталей: она должна точно соответствовать корпусу машины, полностью герметизировать его и выглядеть так же хорошо, как и работать. В данной статье описывается, как технология штамповки металла — также называемая ротационной формовкой или ротационной обработкой металла — была применена для изготовления куполообразной крышки из нержавеющей стали по индивидуальному заказу для сингапурского производителя просеивающего оборудования, признанного мировым лидером в области систем классификации материалов.
Как с помощью металлотокарной обработки с ЧПУ изготавливается куполообразная крышка из нержавеющей стали
Металлотокарная обработка — это процесс холодной штамповки без образования стружки. Плоская круглая заготовка, вырезанная лазером из листа нержавеющей стали, зажимается на вращающемся оправке — инструменте, определяющем внутренний контур готового изделия, — и раскручивается с высокой скоростью. Затем ролик с ЧПУ оказывает локальное давление в соответствии с запрограммированными проходами, постепенно укладывая металл на оправку, пока заготовка не превратится в бесшовную осесимметричную оболочку. Материал не удаляется, поэтому купол, полученный методом металлического вращательного формования, сохраняет полную целостность исходного листа.
Для получения заданной геометрии купола сочетаются несколько вариантов процесса штамповки. При традиционной штамповке профиль формируется с минимальным изменением толщины стенки; при сдвиговой штамповке (формовке под давлением) стенка намеренно утоньшается для получения более прочного и легкого купола; а многоступенчатая глубокая штамповка позволяет обрабатывать более высокие контуры последовательными проходами. Обычно работа выполняется в холодном состоянии, а для менее пластичных сплавов или массивных профилей — с локальным нагревом. Прототипы по-прежнему можно изготавливать вручную, однако такие прецизионные детали, как купольная крышка просеивающей машины, производятся на токарных станках с ЧПУ для штамповки металла, где каждый проход, скорость подачи и усилие роликов запрограммированы и повторяемы.
После формовки купол обрезается до окончательного диаметра и высоты, а затем полируется и проходит контроль качества. В рамках комплексного технологического процесса по изготовлению деталей методом штамповки металла на заказ лазерная резка, обрезка, зеркальная полировка, пассивация и проверка размеров осуществляются под одной крышей — это является решающим преимуществом, когда к детали предъявляются высокие требования к качеству поверхности и допускам.
Основные характеристики куполообразной крышки из нержавеющей стали, изготовленной методом спиннинга
1. Сверхвысокая точность размеров для идеальной посадки при сборке
Наиболее важным требованием была точность размеров: купол должен плотно прилегать к корпусу сортировочной машины без зазоров, подкладок или доработки. Поскольку ролики с ЧПУ следуют запрограммированной траектории инструмента относительно прецизионного оправки, диаметры и высота, полученные методом штамповки, удерживаются в пределах примерно ±0,1 мм по критическим размерам, в соответствии со стандартами, такими как GB/T 1804-m для линейных допусков и GB/T 1184-K для геометрических допусков. Сопрягаемые фланцы, концентричность обода и посадочная поверхность проходят 100%-ный контроль с проверкой критических профилей на координатно-измерительной машине (КИМ) — благодаря чему крышка каждый раз устанавливается на место с первой попытки.
2. Цельная конструкция без швов и сварных соединений
Купол, изготовленный методом центробежного формования, формируется из единой заготовки, поэтому на нём отсутствуют как продольные, так и кольцевые сварные швы. Для верхнего герметичного корпуса это имеет принципиальное значение: сварные швы создают пути утечки, зоны щелевой коррозии, остаточные напряжения и точки зарождения усталостных разрушений — все это недопустимо для машины, подвергающейся постоянной вибрации. Отказ от сварки также исключает необходимость последующей шлифовки и повторной полировки, которые в противном случае нарушили бы качество поверхности и деформировали бы и без того точную деталь.
3. Поверхность с зеркальной гладкостью
Заказчик указал требование к отделке «зеркального качества» как с эстетической точки зрения, так и с точки зрения удобства очистки. После центрифугирования купол подвергается полировке — в том числе электролитической полировке для нержавеющей стали — до шероховатости поверхности Ra ≤ 0,4 мкм, без следов центрифугирования, царапин и вибрационных следов от инструмента. Зеркальная поверхность отталкивает пыль и загрязнения, а не удерживает их, легко очищается и придает готовому станку превосходный внешний вид, который ожидается от оборудования высокого класса. Контролируемое давление роликов также сохраняет пассивный поверхностный слой, благодаря чему блеск является долговечным, а не лишь косметическим.
4. Долгосрочная надежность в суровых промышленных условиях
Просеивающее оборудование работает круглосуточно на шахтах, химических заводах и терминалах по перевалке насыпных грузов, где влажность, промывка, солесодержащий воздух и агрессивные технологические среды являются повседневной реальностью. Аустенитные марки, такие как SUS304 и SUS316, сочетают в себе самовосстанавливающийся пассивный слой оксида хрома с высокой вязкостью, благодаря чему купол, изготовленный методом металлического спиннинга, устойчив к ржавчине, пятнам и точечной коррозии в течение длительного срока службы. Поскольку в конструкции отсутствуют зоны термического влияния сварки, которые могут стать местами приоритетной коррозии, эта стойкость остается равномерной по всей поверхности детали.
5. Естественный баланс и устойчивость к вибрациям
В процессе центробежного формования материал равномерно распределяется вокруг оси вращения, благодаря чему металлический купол, изготовленный методом центробежного формования, по своей сути хорошо сбалансирован и имеет идеально круглую форму. На станке, вибрирующем с высокой частотой, эта симметрия позволяет снизить динамические нагрузки и предотвращает ослабление крепления крышки или появление шума. Равномерная толщина стенок дополнительно предотвращает локальный резонанс, способствуя более тихой и стабильной работе по сравнению со сварными или сборными конструкциями.
6. Прочность за счёт упрочнения при деформации без увеличения веса
Когда нержавеющая сталь протекает по оправке, структура её кристаллов переориентируется, и материал подвергается деформационному упрочнению, что повышает прочность на разрыв, ударную вязкость и усталостную прочность. Поэтому готовый купол обладает большей прочностью, чем плоский лист, из которого он изготовлен — при этом прочность повышается без дополнительных затрат на материал. Это позволило создать более тонкий и лёгкий кожух без потери жёсткости или герметичности, что облегчает его обращение при сборке.
7. Коррозионная стойкость и простота очистки в одном материале
Нержавеющая сталь является непористой, бесшовной и гигиеничной, что делает её подходящей для сортировочного оборудования, используемого в пищевой, фармацевтической и тонкохимической промышленности, а также в условиях интенсивной эксплуатации. Вращаемое покрытие может поставляться в пассивированном виде для восстановления пассивного слоя после формовки и не требует гальванического покрытия или окраски — один материал одновременно обеспечивает коррозионную стойкость, гигиеничность и привлекательный внешний вид.
8. Низкие затраты на изготовление инструментов и быстрая итерация проектирования
При металлотокарной обработке детали формуются на оправке, а не между спаренными матрицами, поэтому затраты на инструмент составляют лишь небольшую часть от тех, что требуются для глубокой вытяжки или штамповки. Когда заказчику требовалось скорректировать профиль купола, обод или высоту для новой модели машины, изменение осуществлялось путем доработки оправки или редактирования траектории инструмента с ЧПУ — а не заказом нового набора штампов. Такая экономичная гибкость делает изготовление крышек на заказ небольшими партиями коммерчески выгодным.
9. Стабильное качество в промышленных масштабах
Спиноформовка с ЧПУ, сопровождаемая мониторингом в процессе производства и статистическим контролем качества, обеспечивает соответствие толщины стенок, диаметра и профиля техническим требованиям от первой до последней детали. Каждая деталь в партии имеет идентичные характеристики, поэтому на сборочную линию поступают компоненты, которые каждый раз подходят друг к другу одинаково. Технологический процесс, доказавший работоспособность конструкции на этапе создания единичного прототипа, напрямую масштабируется для серийного производства — это комплексный процесс штамповки металла от чертежа до готового к установке корпуса.
Типичные области применения
Купола из нержавеющей стали, изготовленные методом металлического вращения, и связанные с ними бесшовные корпуса широко используются для:
- Верхние уплотнительные и защитные купольные крышки для вибрационных сепараторов, роторных просеивателей и классификаторов
- Вибрационные чашечные питатели и центробежные дисковые корпуса для автоматической подачи деталей
- Корпуса промышленных вентиляторов, рабочие колеса и детали осевых вентиляторов
- Крышки для сосудов под давлением, крышки для резервуаров и выпуклые дна
- Бункеры, чаши, котлы, а также емкости объемом 180 л для пищевых продуктов и химикатов, предназначенные для использования в пищевой промышленности
- Химические и фармацевтические резервуары, требующие гигиеничных бесшовных внутренних поверхностей
- Светоотражатели, декоративные купола из штампованного металла и архитектурные металлоконструкции
- Высоковольтные электрические шкафы и экранирующие элементы для чистых полостей
- Компоненты для горнодобывающей промышленности и тяжелых конвейерных систем, такие как опорные пластины и конические детали
Заключение
Для мирового производителя сортировочного оборудования куполообразная крышка из нержавеющей стали, изготовленная методом штамповки, должна была одновременно соответствовать четырем обязательным требованиям: сверхвысокая точность размеров для идеальной посадки при сборке, бесшовная конструкция без сварных швов, зеркальная гладкость поверхности и долгосрочная надежность в суровых промышленных условиях. Шток-формовка с ЧПУ позволяет выполнить все четыре требования в рамках одной цельной детали: точность критических размеров в пределах ±0,1 мм, отсутствие сварных швов, подверженных растрескиванию или коррозии, полированная поверхность с шероховатостью Ra ≤ 0,4 мкм и упрочненная деформацией коррозионно-стойкая нержавеющая сталь, рассчитанная на долгий срок службы. В сочетании с низкой стоимостью инструментов, быстрой итерацией проектирования и стабильным качеством от прототипа до серийного производства, штамповка обеспечивает получение металлического корпуса, который является более надёжным, более однородным и более экономичным, чем сварная конструкция. Если вам требуется бесшовная куполообразная крышка из нержавеющей стали или аналогичная ротационно-симметричная деталь для вашего оборудования, опытный производитель, специализирующийся на штамповке металла, сможет быстро воплотить ваш чертеж в готовый образец.


