
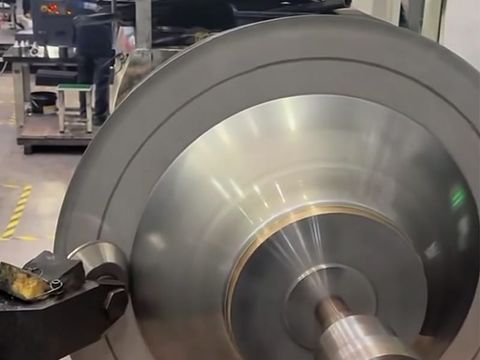
اعتبارات تصميم التشكيل بالدوران
اعتبارات تصميم التشكيل الدوراني للمعادن — كيف تحدّد التفاوتات وسماكة الجدار وهندسة الشكل واختيار المادة التكلفة والدقة والأداء في الأجزاء المعدنية المشكّلة دورانياً بنظام CNC.
مقدمة
التشكيل الدوراني للمعادن (metal spinning) — ويُعرف أيضاً بـ«التشكيل بالدوران» أو «الخراطة الدوّارة» — هو عملية تشكيل معادن تحوّل قرصاً معدناً مسطّحاً (القرص الخام) إلى جزء متجانس الأسطح بلا لحامات ومتماثل حول المحور. يدور القرص الخام بسرعة عالية مقابل قالب داخلي، بينما تضغط أسطوانة تشكيل تدريجياً على المعدن لتُطبّقه على القالب. وقد أتاحت التطورات المتلاحقة في التشكيل الدوراني بنظام CNC التحكم في سماكة الجدار والقطر والتمركز بدقة تفوق بكثير ما تسمح به المخارط اليدوية، بحيث صارت الأجزاء المعدنية المشكّلة دورانياً تنافس الأجزاء المسحوبة عميقاً والمشغّلة بالقطع في قطاعات الطيران والطاقة والصناعات التحويلية.
التشكيل الدوراني عملية تشكيل لا عملية قطع: فالأبعاد النهائية تحكمها سيولة المعدن والتصلد الانفعالي والارتداد المرن، ولذلك تحدّد دقة التشكيل سلوك المادة لا دقة الآلة وحدها. وتستعرض هذه المقالة اعتبارات التصميم — التفاوتات والشكل وسماكة الجدار والمادة والقالب والتشطيب — التي تقرّر ما إذا كان الجزء المشكّل يلبّي المواصفات بتكلفة اقتصادية.
كيف يعمل التشكيل الدوراني
في التشكيل الدوراني التقليدي، يُثبَّت قرص دائري مشذّب بين القالب الداخلي وذيل المخرطة ويدور بسرعة عالية، بينما تضغط أسطوانة تشكيل بضغط محكوم في عدة تمريرات متتالية لتُطوّع المعدن تدريجياً على القالب. ويحدّد القالب الهندسة الداخلية؛ أما شكل الأسطوانة ومعدّل التغذية وتسلسل التمريرات فتحدّد سيولة المعدن. وتتحكم برامج التمريرات المتعددة في الترقّق والارتداد المرن، بينما تتنبأ محاكاة CAD/CAM بسيولة المعدن قبل تصنيع القالب.
وهناك نمطان مهمّان في مرحلة التصميم. في التشكيل الدوراني التقليدي الذي يحافظ على السماكة تبقى سماكة الجدار قريبة من سماكة القرص الخام، ويُحتسب قطر القرص من المساحة السطحية المفرودة للجزء. أما في التشكيل الانسيابي الدوراني (shear spinning) فيُضغط قرص خام أكثر سماكة تدريجياً على القالب، فتخضع سماكة الجدار النهائية لقانون الجيب: السماكة النهائية ≈ سماكة القرص الخام × sin(α/2)، حيث α زاوية فتحة المخروط. ويحقّق التشكيل الانسيابي تخفيضات كبيرة ودقيقة مع جودة سطح ممتازة، وهو المسار الذي يمنح أدقّ تحكم في سماكة الجدار.
اعتبارات التصميم الرئيسية في التشكيل الدوراني
1. الهندسة المتماثلة حول المحور
يُعدّ التشكيل الدوراني الأنسب للأجزاء المتمركزة المتماثلة حول المحور: فكل الأجزاء المشكّلة دورانياً مستديرة بطبيعتها، ما يجعل العملية مثالية للمخاريط والأسطوانات وأنصاف الكرات والمجسّمات الدورانية والرؤوس المقبّبة والرؤوس الحلقية. أما الملامح غير المتماثلة — الأسطح المستوية والشقوق والثقوب والزوايا الداخلية الحادة — فلا يمكن تشكيلها أثناء الدوران نفسه، ويجب إضافتها لاحقاً بالقطع أو الخرم أو القطع بالليزر.
2. التفاوتات القابلة للتحقيق ودقة CNC
توفّر مخارط CNC الحديثة تحكماً دقيقاً في سماكة الجدار والقطر والتمركز، فتلبي عملية التشكيل الدوراني تفاوتات مناسبة لكثير من التطبيقات الصناعية وتطبيقات الطيران. وكمؤشر عام للأعمال القياسية، يمكن عادةً تحقيق تفاوتات قطر من ±0.5 مم إلى ±1.0 مم، وتمركز وانحراف دوراني في حدود 0.10 مم إلى 0.25 مم، وتغيّر في سماكة الجدار ضمن نحو ±10% من القيمة الاسمية. أما الأجزاء المشكّلة انسيابياً والمضبوطة جيداً بنظام CNC فيمكن ضبطها بدقة أعلى — نحو ±0.13 مم (±0.005 بوصة)، أو ±0.2 مم وأقل على أبعاد مختارة — بشرط ضبط إضافي للعملية، وعند الحاجة تشغيل لاحق بالقطع.
3. التفاوتات الحرجة تُوضع على القطر الداخلي
لأن القالب الداخلي يضبط الشكل الداخلي بدقة، تُوضع التفاوتات عادةً على القطر الداخلي (ID)؛ أما القطر الخارجي فيتفاوت أكثر لأنه يتحدّد بالمعدن المشكّل الذي ترقّقت سماكته. لذلك ينبغي وضع التلائمات الحرجة وأسطح الإحكام وأسطح التزاوج على القطر الداخلي، مع تحديد صريح للأبعاد الخارجية أو الارتفاع الكلي الذي يجب الالتزام به أيضاً.
4. سماكة الجدار والترقّق واحتساب القرص الخام
تُمدّد عملية التشكيل المعدن أثناء انسيابه على القالب، فتنخفض سماكة الجدار أثناء التشكيل — عادةً بنسبة 10% إلى 50% حسب المقطع والمادة والطريقة، حيث ترقّ الجدران الأسطوانية المستقيمة أكثر من المخاريط اللطيفة. والقاعدة العملية في التشكيل التقليدي هي البدء بقرص خام أكثر سماكة بنسبة 15% إلى 30% من سماكة الجدار النهائية المطلوبة؛ أما التشكيل الانسيابي فيستخدم قانون الجيب. ويحافظ قاع الجزء، الذي يلامس القالب أولاً، على سماكة قريبة من الأصلية، بينما يترقّ الجدار الجانبي أكثر من غيره. وإذا كانت السماكة المنتظمة حرجة، فيجب تحديدها بوضوح في التصميم مع توقّع الحاجة إلى قرص خام أثقل أو إلى تشغيل لاحق.
5. أنصاف الأقطار وزوايا السحب ونسب العمق
تُعدّ أنصاف الأقطار السخية والانتقالات الناعمة التدريجية أكثر الطرق فعالية لجعل الجزء المشكّل اقتصادياً. وينبغي تجنّب الزوايا الداخلية الحادة: وكإرشاد، يجب ألا يقلّ نصف القطر الداخلي عن 1.5 إلى 2 ضعف سماكة الجدار، مع زوايا سحب من نحو 5° إلى 15° في المقاطع المخروطية لتسهيل سيولة المعدن، وتدريج أي تغيّر في سماكة الجدار على مدى أضعاف السماكة بدلاً من تغيّر مفاجئ. وتُعدّ الأسطوانات المستقيمة العميقة أكثر الأشكال تحدياً لأن المعدن يجب أن يتمدّد إلى أقصى مدى، ولذلك فإن التحقق المبكر من نسبة العمق إلى القطر مقابل قدرة الآلة يمنع تصميماً لا يمكن تشكيله بثبات.
6. قابلية تشكيل المادة والتلدين والتشكيل الساخن
يمكن تشكيل معظم المعادن القابلة للسحب بسهولة، بما فيها الفولاذ المقاوم للصدأ (304/304L و316/316L)، وسبائك الألومنيوم (1100 و3003 و5052 و6061)، والفولاذ الكربوني، والنحاس والنحاس الأصفر، وكذلك التيتانيوم وسبائك النيكل مثل Inconel 625/718 وHastelloy عند اقتضاء التطبيق. والعاملان الحاسمان هما الاستطالة وسلوك التصلد الانفعالي: فالدرجات سريعة التصلد أو المقاطع السميكة قد تحتاج إلى تلدين وسيط بين التمريرات لاستعادة المطيلية ومنع التشقق، كما يُشكَّل التيتانيوم وInconel والمقاطع الثقيلة من الفولاذ المقاوم للصدأ غالباً بالحرارة.
7. تصميم القالب الداخلي والعدة
يحدّد القالب الداخلي الشكل الداخلي النهائي ويتحكّم في الدقة والتمركز وقابلية التكرار، لذا يجب أن يكون صلباً بما يكفي لتحمّل قوى التشكيل ومشغّلاً بدقة على المقطع المطلوب. وتناسب أدوات الخشب الصلب والمعادن الطرية النماذج الأولية والدفعات الصغيرة، بينما تُطلب عدة مُصلَّدة للدفعات الكبيرة والسبائك القوية؛ كما تسهّل القوالب متعددة الأجزاء الإخراج حيث قد ينحصر الجزء النهائي في الأداة. ولأن العدة تُشغَّل بالخراطة والقطع بدلاً من تصنيعها كقوالب متزاوجة، فإن الاستثمار الأولي في العدة يقلّ عادةً بنسبة 80% إلى 90% عن السحب العميق أو الكبس.
8. جودة السطح وخيارات التشطيب
تحمل الأسطح بعد التشكيل أثراً مميزاً لأسطوانة التشكيل، وهو مقبول لكثير من الاستخدامات الصناعية، وتقع الخشونة عادةً في نطاق Ra من 0.8 ميكرومتر إلى 3.2 ميكرومتر حسب مسار الأداة والتغذية والمادة. وعندما تتطلب المظاهر أو النظافة أو الأداء الهوائي أكثر من ذلك، يمكن صقل الأجزاء إلى لمعان ساتان أو مرآوي (Ra ≤ 0.4 ميكرومتر)، أو إخضاعها للصقل الكهروكيميائي أو الأنودة أو التخميل. ويوضّح تحديد قيمة Ra المطلوبة — وما إذا كانت تنطبق على الجزء بالكامل أم على المناطق الوظيفية فقط — مدى الجدوى والتكلفة معاً.
9. التصميم من أجل العمليات اللاحقة
قلّما تخرج الأجزاء المشكّلة دورانياً جاهزة من المخرطة. فالتشذيب إلى الطول المطلوب والتضليع وتدوير الحواف والعمل بالحواف وإحداث الإزاحة واستعداد اللحام عمليات روتينية، كما تُضاف الملامح الدقيقة — الثقوب واللولبة وأخاديد الإحكام والثقوب ضيقة التفاوت — بالقطع بنظام CNC بعد التشكيل. وتؤدي مخصصات التشذيب الكافية وهندسة الحواف ومخصصات التشغيل إلى تجنّب إعادة العمل، كما أن المسار المدمج «تشكيل + قطع» يحقّق الدقة المطلوبة غالباً بتكلفة أقل من تحميل عملية التشكيل نفسها هذه التفاوتات.
10. نطاق الآلات وحدود المقاسات وانضباط التكلفة
تعالج وحدات CNC الحديثة أقطاراً تصل إلى نحو 2.4 متر وسماكات مواد في حدود 10 مم إلى 14 مم حسب السبيكة، وتغطي الرؤوس المقبّبة ورؤوس الخزانات ومجاري الهواء الكبيرة؛ أما المقاسات الأكبر فتتولاها جهات متخصصة. وضمن هذا النطاق تتحدّد التكلفة أساساً بمقدار الدقة المطلوبة فعلاً: فالتفاوتات الضيقة تفرض سرعات تشكيل أبطأ وتمريرات أكثر وعدة إضافية وفحصاً أكثر كثافة، ولذلك فإن قصر التفاوتات الضيقة على الملامح الحرجة يخفّض التكلفة الإجمالية بشكل ملموس دون أي خسارة وظيفية.
التطبيقات النموذجية
- مكوّنات الطيران والفضاء ومقدّمات الأنف ومجاري الهواء وأجزاء أنظمة الوقود
- أوعية الضغط ورؤوس الخزانات والرؤوس المقبّبة وأنصاف الكرات
- حاويات بطاريات المركبات الكهربائية ومكوّنات العادم
- مراوح التهوية والأغطية ومقاطع فنتوري وأجزاء حركة الهواء
- معدات المعالجة والتخزين الغذائية والصحية
- مكوّنات الطاقة المتجددة مثل مركّزات الطاقة الشمسية وأجزاء التوربينات
- الأعمال المعدنية المعمارية وعواكس الإضاءة والقطع الزخرفية
الخاتمة
يعني التصميم من أجل التشكيل الدوراني العمل مع العملية لا ضدها. فالأشكال المتماثلة حول المحور، والتفاوتات الموضوعة على القطر الداخلي، وسماكة الجدار المراعية للترقّق، وأنصاف الأقطار السخية، والمواد الملائمة لمسار التشكيل، تحدّد جميعها ما إذا كان الجزء المعدني المشكّل دورانياً دقيقاً ومتيناً واقتصادياً. وحيث تبلغ العملية حدودها العملية — ملامح غير متماثلة حول المحور، وتفاوتات موضعية ضيقة جداً، وزوايا حادة — يكون الحل عادةً مساراً مدمجاً يجمع التشكيل الدوراني مع القطع الثانوي، بدلاً من إرهاق التشكيل بما يفوق قدرته. ويُعدّ إشراك مصنّع متخصص في التشكيل الدوراني مبكراً، في مرحلة التصميم أو الرسم، أرخص وسيلة لتأكيد الجدوى وضبط تكاليف العدة وسعر القطعة.


