
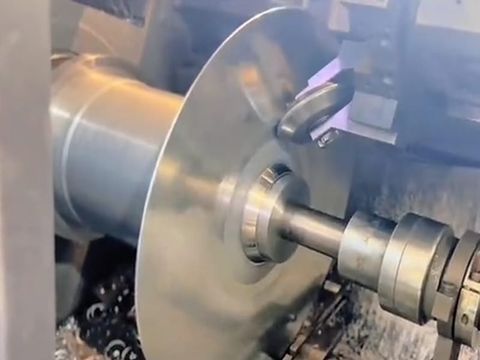
Präzisions-CNC-Metalltreiben für Kuppelabdeckungen aus Edelstahl
Durch präzises CNC-Metalltreiben von maßgefertigten Kuppelabdeckungen aus Edelstahl entstehen nahtlose, schweißnahtfreie Gehäuse mit extrem hoher Maßgenauigkeit, spiegelglatter Oberfläche und langfristiger Zuverlässigkeit für hochwertige industrielle Siebanlagen.
Einleitung
Industrielle Siebanlagen – Vibrationssichter, Rotationssichter und Hochleistungs-Klassiermaschinen, die im Bergbau, in der chemischen Verarbeitung und im Schüttgutumschlag zum Einsatz kommen – sind auf Gehäusekomponenten angewiesen, die den Arbeitsmechanismus schützen und gleichzeitig jahrelangen Vibrationen, abrasivem Staub sowie feuchten oder chemisch aggressiven Umgebungen standhalten. Die Kuppelabdeckung, die als obere Abdichtung und Schutzgehäuse einer Siebmaschine dient, gehört zu den anspruchsvollsten dieser Teile: Sie muss exakt auf den Maschinenkörper passen, diesen vollständig abdichten und optisch ebenso überzeugen wie durch ihre Leistungsfähigkeit. Dieser Artikel beschreibt, wie das Metalldrehen – auch Spinforming oder rotierende Metallumformung genannt – eingesetzt wurde, um eine maßgeschneiderte, gedrehte Kuppelabdeckung aus Edelstahl für einen in Singapur ansässigen Hersteller von Siebanlagen herzustellen, der als weltweit führend im Bereich der Materialklassifizierungssysteme gilt.
Wie durch CNC-Metalldrehen eine Kuppelabdeckung aus Edelstahl entsteht
Das Metalldrehen ist ein spanloses Kaltumformungsverfahren. Ein flacher, kreisförmiger Rohling – lasergeschnitten aus Edelstahlblech – wird gegen einen rotierenden Dorn geklemmt, das Werkzeug, das die fertige Innenkontur vorgibt, und mit hoher Geschwindigkeit gedreht. Eine CNC-gesteuerte Walze übt dann in programmierten Durchgängen punktuellen Druck aus und legt das Metall schrittweise über den Dorn, bis aus dem Rohling eine nahtlose, achsensymmetrische Schale entsteht. Da kein Material weggeschnitten wird, behält eine durch Metalldrehen hergestellte Kuppel die volle Integrität des ursprünglichen Blechs bei.
Um eine bestimmte Kuppelgeometrie zu erreichen, werden mehrere Varianten des Drückverfahrens kombiniert. Beim herkömmlichen Drücken wird das Profil mit minimalen Änderungen der Wandstärke aufgebaut; beim Scherdrücken (Flowforming) wird die Wand gezielt verdünnt, um eine festere, leichtere Kuppel herzustellen; und beim mehrstufigen Tiefziehen werden höhere Konturen in aufeinanderfolgenden Durchgängen geformt. Die Bearbeitung erfolgt in der Regel kalt, bei weniger duktilen Legierungen oder schweren Profilen jedoch unter lokaler Erwärmung. Prototypen können nach wie vor von Hand gedreht werden, doch Präzisionsbauteile wie beispielsweise die Kuppelabdeckung einer Siebmaschine werden auf CNC-Metallspindeldrehmaschinen gefertigt, bei denen jeder Durchgang, jede Vorschubgeschwindigkeit und jede Walzenkraft programmiert und wiederholbar ist.
Nach dem Drücken wird die Kuppel auf ihren endgültigen Durchmesser und ihre endgültige Höhe zugeschnitten, anschließend poliert und geprüft. In einem Full-Service-Arbeitsablauf für kundenspezifisches Metalldrücken erfolgen Laserschneiden, Zuschneiden, Spiegelpolieren, Passivieren und Maßprüfung unter einem Dach – ein entscheidender Vorteil, wenn das Bauteil hohe Anforderungen an Oberflächenbeschaffenheit und Toleranzen stellt.
Hauptmerkmale einer Kuppelabdeckung aus gedrehtem Edelstahl
1. Extrem hohe Maßgenauigkeit für eine perfekte Passung bei der Montage
Die wichtigste Anforderung war die Maßgenauigkeit: Die Kuppel muss spaltfrei, ohne Unterlegscheiben und ohne Nacharbeit auf dem Gehäuse der Siebmaschine sitzen. Da CNC-Walzwerke einer programmierten Werkzeugbahn entlang eines Präzisionsdorns folgen, werden die Durchmesser und Höhen der geformten Teile bei kritischen Maßen auf etwa ±0,1 mm gehalten, bezogen auf Normen wie GB/T 1804-m für lineare Toleranzen und GB/T 1184-K für geometrische Toleranzen. Die Passflansche, die Konzentrizität des Randes und die Auflagefläche werden zu 100 % geprüft, wobei kritische Profile mittels Koordinatenmessgerät (CMM) verifiziert werden – so rastet die Abdeckung jedes Mal auf Anhieb ein.
2. Nahtlose, schweißnahtfreie einteilige Konstruktion
Eine gedrehte Kuppel wird aus einem einzigen Rohling gefertigt und weist daher weder Längs- noch Umfangsschweißnähte auf. Für ein oberes Dichtungsgehäuse ist dies von grundlegender Bedeutung: Schweißnähte führen zu Leckagen, Spaltkorrosionsstellen, Eigenspannungen und Ermüdungsanfangsstellen – allesamt inakzeptabel bei einer Maschine, die ständig vibriert. Durch den Verzicht auf Schweißnähte entfallen auch das Schleifen und Nachpolieren nach dem Schweißen, die andernfalls die Oberflächenbeschaffenheit beeinträchtigen und ein ohnehin schon präzises Bauteil verziehen würden.
3. Oberflächenbeschaffenheit in Spiegelqualität
Der Kunde wünschte eine Oberfläche in Spiegelqualität, sowohl aus optischen Gründen als auch im Hinblick auf die Reinigungsfreundlichkeit. Nach dem Drehen wird die Kuppel – einschließlich elektrolytischer Politur bei Edelstahl – auf eine Oberflächenrauheit von Ra ≤ 0,4 µm poliert, frei von Drehspuren, Kratzern und Werkzeugvibrationen. Eine spiegelglatte Oberfläche stößt Staub und Rückstände ab, anstatt sie einzufangen, lässt sich leicht abwischen und verleiht der fertigen Maschine das hochwertige Erscheinungsbild, das von High-End-Geräten erwartet wird. Durch den kontrollierten Walzendruck bleibt zudem die passive Oberflächenschicht erhalten, sodass der Glanz nicht nur kosmetischer Natur, sondern dauerhaft ist.
4. Langfristige Zuverlässigkeit in rauen Industrieumgebungen
Siebmaschinen sind rund um die Uhr in Bergwerken, Chemieanlagen und Schüttgutterminals im Einsatz, wo Feuchtigkeit, Hochdruckreinigung, salzhaltige Luft und aggressive Prozessmedien an der Tagesordnung sind. Austenitische Stahlsorten wie SUS304 und SUS316 verbinden eine selbstheilende Chromoxid-Passivschicht mit hoher Zähigkeit, sodass eine aus Metall geformte Kuppel über eine lange Lebensdauer hinweg Rost, Verfärbungen und Lochfraß widersteht. Da keine durch Schweißnähte verursachten Wärmeeinflusszonen vorhanden sind, die zu bevorzugten Korrosionsstellen werden könnten, bleibt diese Beständigkeit über das gesamte Bauteil hinweg gleichmäßig.
5. Natürliches Gleichgewicht und Schwingungsfestigkeit
Durch das Drückwalzen wird das Material gleichmäßig um die Drehachse verteilt, sodass eine aus Metall gedrückte Kuppel von Natur aus gut ausbalanciert und wirklich kreisförmig ist. Bei einer Maschine, die mit hoher Frequenz vibriert, sorgt diese Symmetrie für geringe dynamische Belastungen und verhindert, dass sich die Abdeckung löst oder Geräusche verursacht. Die gleichmäßige Wandstärke verhindert zudem lokale Resonanzen und trägt so zu einem leiseren und stabileren Betrieb bei als bei geschweißten oder gefertigten Alternativen.
6. Kaltverfestigungsfestigkeit ohne zusätzliches Gewicht
Während der Edelstahl über den Dorn fließt, richtet sich seine Kornstruktur neu aus und das Material wird kaltverfestigt, wodurch sich die Zugfestigkeit, die Schlagzähigkeit und die Ermüdungslebensdauer erhöhen. Die fertige Kuppel ist daher fester als das flache Blech, aus dem sie hergestellt wurde – eine Festigkeitssteigerung ohne zusätzliche Materialkosten. Dies ermöglichte eine dünnere, leichtere Abdeckung ohne Einbußen bei der Steifigkeit oder Dichtungsleistung, was die Handhabung während der Montage erleichtert.
7. Korrosionsbeständigkeit und Reinigungsfreundlichkeit in einem Material
Edelstahl ist porenfrei, nahtlos und hygienisch, was ihn für Siebmaschinen geeignet macht, die in der Lebensmittel-, Pharma- und Feinchemieindustrie sowie im Schwerlastbereich eingesetzt werden. Die gespunnene Abdeckung kann passiviert geliefert werden, um ihre Passivschicht nach der Formgebung wiederherzustellen, und benötigt weder eine Beschichtung noch eine Lackierung – ein einziges Material erfüllt gleichzeitig die Anforderungen an Korrosionsbeständigkeit, Hygiene und Optik.
8. Geringe Werkzeugkosten und schnelle Designiterationen
Beim Metalldrehen werden Teile über einen Dorn statt zwischen passenden Matrizen geformt, sodass die Investitionen in Werkzeuge nur einen Bruchteil dessen betragen, was für das Tiefziehen oder Stanzen erforderlich ist. Als der Kunde das Profil, den Rand oder die Höhe der Kuppel für ein neues Maschinenmodell anpassen musste, wurde die Änderung durch eine Feinbearbeitung des Dorns oder eine Anpassung der CNC-Werkzeugbahn realisiert – und nicht durch die Bestellung eines neuen Formensatzes. Diese kostengünstige Flexibilität macht maßgeschneiderte Abdeckungen in kleinen Stückzahlen wirtschaftlich rentabel.
9. Reproduzierbare Qualität im Produktionsmaßstab
Das CNC-Drehformen mit Prozessüberwachung und statistischer Prozesskontrolle gewährleistet, dass Wandstärke, Durchmesser und Profil vom ersten bis zum letzten Stück innerhalb der Spezifikationen liegen. Jedes Einzelstück einer Charge weist identische Eigenschaften auf, sodass die Montagelinie stets Bauteile erhält, die jedes Mal passgenau sind. Der Prozess, der die Konstruktion anhand eines einzelnen Prototyps bewiesen hat, lässt sich direkt auf die Serienfertigung übertragen – ein Metallumformungsprozess aus einer Hand, von der Zeichnung bis zum einbaufertigen Gehäuse.
Typische Anwendungsbereiche
Aus Edelstahl durch Drahtziehen hergestellte Kuppeln und zugehörige nahtlose Gehäuse finden breite Anwendung in folgenden Bereichen:
- Obere Abdeckungen und Schutzkappen für Vibrationssichter, Rotationssichter und Klassiermaschinen
- Vibrationsschalenförderer und Zentrifugalscheiben für die automatisierte Teilezuführung
- Gehäuse für Industrieventilatoren, Laufräder und Komponenten für Axialventilatoren
- Druckbehälterböden, Tankböden und gewölbte Böden
- Trichter, Schüsseln, Kessel sowie 180-Liter-Behälter für Lebensmittel und Chemikalien in Lebensmittelqualität
- Behälter für die chemische und pharmazeutische Industrie, die eine hygienische, nahtlose Innenauskleidung erfordern
- Lichtreflektoren, dekorative gedrehte Kuppeln und architektonische Metallarbeiten
- Hochspannungsschaltanlagen und Abschirmkomponenten für reine Innenräume
- Komponenten für den Bergbau und den Schwerlastförderbereich, wie z. B. Rückplatten und konische Teile
Fazit
Für einen weltweit tätigen Hersteller von Siebanlagen musste die aus Edelstahl gedrehte Kuppelabdeckung gleich vier unverzichtbare Anforderungen erfüllen: extrem hohe Maßgenauigkeit für einen perfekten Sitz bei der Montage, eine nahtlose, schweißnahtfreie Konstruktion, eine spiegelglatte Oberflächenbeschaffenheit sowie langfristige Zuverlässigkeit in rauen Industrieumgebungen. Das CNC-Metallspinnen erfüllt alle vier Anforderungen in einem einzigen einteiligen Bauteil – Präzision von ±0,1 mm bei kritischen Maßen, keine Schweißnähte, die reißen oder korrodieren könnten, eine polierte Oberfläche mit Ra ≤ 0,4 µm sowie kaltverfestigter, korrosionsbeständiger Edelstahl, der auf Langlebigkeit ausgelegt ist. In Kombination mit niedrigen Werkzeugkosten, schnellen Konstruktionsiterationen und wiederholbarer Qualität vom Prototyp bis zur Serienfertigung liefert das Drückverfahren ein gedrücktes Metallgehäuse, das zuverlässiger, gleichmäßiger und kostengünstiger ist als eine geschweißte Konstruktion. Wenn Sie eine nahtlose Kuppelabdeckung aus Edelstahl oder ein ähnliches rotationssymmetrisches Bauteil für Ihre eigene Anlage benötigen, kann ein erfahrener Metallspinnhersteller schnell von Ihrer Zeichnung zu einem qualifizierten Muster übergehen.


