
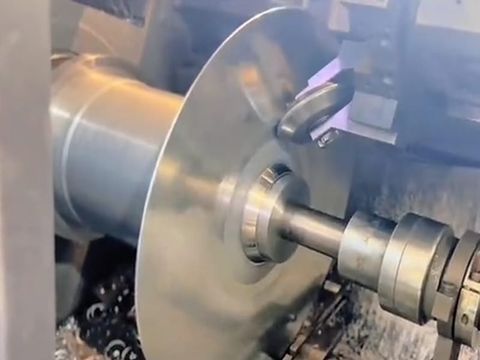
Tournage de métal CNC de précision pour couvercles en forme de dôme en acier inoxydable
Le formage métallique CNC de précision de capots bombés sur mesure en acier inoxydable permet d'obtenir des boîtiers sans soudure et sans joint, offrant une précision dimensionnelle extrêmement élevée, une finition miroir et une fiabilité à long terme pour les équipements de criblage industriels haut de gamme.
Introduction
Les équipements de criblage industriels — séparateurs vibrants, tamiseurs rotatifs et machines de classification à haut débit utilisés dans les secteurs minier, de la transformation chimique et de la manutention de matériaux en vrac — reposent sur des composants de carénage qui protègent le mécanisme de fonctionnement tout en résistant à des années de vibrations, de poussières abrasives et d’atmosphères humides ou chimiquement agressives. Le dôme, qui sert de couvercle d’étanchéité et de protection supérieur à une machine de criblage, figure parmi les pièces les plus exigeantes : il doit s’adapter parfaitement au corps de la machine, assurer une étanchéité totale et allier esthétique et performance. Cet article décrit comment le repoussage des métaux — également appelé formage par rotation ou formage rotatif des métaux — a été utilisé pour produire un couvercle en dôme repoussé en acier inoxydable sur mesure pour un fabricant d’équipements de criblage basé à Singapour, reconnu comme un leader mondial dans le domaine des systèmes de classification des matériaux.
Comment le repoussage CNC permet de fabriquer un couvercle en forme de dôme en acier inoxydable
Le formage par rotation est un procédé de formage à froid sans enlèvement de copeaux. Une ébauche circulaire plate — découpée au laser dans une tôle d’acier inoxydable — est serrée contre un mandrin rotatif, l’outil qui définit le contour interne final, puis mise en rotation à grande vitesse. Un rouleau à commande numérique applique alors une pression localisée selon des passes programmées, déposant progressivement le métal sur le mandrin jusqu’à ce que l’ébauche devienne une coque sans soudure et à symétrie axiale. Aucun matériau n’étant découpé, un dôme obtenu par repoussage conserve toute l’intégrité de la tôle d’origine.
Plusieurs variantes du procédé de formage par rotation sont combinées pour obtenir une géométrie de dôme donnée. Le formage par rotation classique permet de créer le profil avec une variation minimale de l’épaisseur de paroi ; le formage par cisaillement (flow forming) amincit délibérément la paroi pour produire un dôme plus résistant et plus léger ; et le formage profond en plusieurs étapes permet de réaliser des contours plus hauts en plusieurs passes successives. Le travail s'effectue généralement à froid, et pour les alliages moins ductiles ou les sections épaisses, avec un apport de chaleur localisé. Les prototypes peuvent encore être formés à la main, mais un composant de précision tel que le couvercle d'un tamis est produit sur des tours de formage CNC, où chaque passe, chaque vitesse d'avance et chaque force exercée par les rouleaux est programmée et reproductible.
Une fois formé, le dôme est découpé à son diamètre et à sa hauteur définitifs, puis poli et contrôlé. Dans le cadre d’un processus complet de repoussage métallique sur mesure, la découpe au laser, la découpe de finition, le polissage miroir, la passivation et la vérification dimensionnelle sont réalisées sous un même toit — un avantage décisif lorsque la pièce doit répondre à des spécifications strictes en matière de surface et de tolérances.
Caractéristiques principales d'un couvercle en forme de dôme en acier inoxydable filé
1. Précision dimensionnelle ultra-élevée pour un ajustement parfait lors de l'assemblage
L'exigence la plus critique concernait la précision dimensionnelle : le dôme devait s'ajuster sur le corps de la machine de criblage sans laisser d'espace, sans nécessiter de cales ni de retouches. Comme les rouleaux à commande numérique suivent une trajectoire d’outillage programmée contre un mandrin de précision, les diamètres et hauteurs des pièces tournées sont maintenus à ±0,1 mm près sur les cotes critiques, conformément à des normes telles que la GB/T 1804-m pour les tolérances linéaires et la GB/T 1184-K pour les tolérances géométriques. Les brides d'accouplement, la concentricité du rebord et la face d'appui sont inspectées à 100 %, avec une vérification par machine à mesurer tridimensionnelle (MMT) sur les profils critiques — ce qui garantit que le couvercle s'enclenche du premier coup, à chaque fois.
2. Construction monobloc sans soudure ni joint
Un dôme filé est formé à partir d’une seule ébauche ; il ne présente donc aucune soudure longitudinale ni circonférentielle. Pour un boîtier d'étanchéité supérieur, cela est fondamental : les soudures introduisent des voies de fuite, des sites de corrosion interstitielle, des contraintes résiduelles et des points d'amorçage de fatigue — autant d'éléments inacceptables sur une machine soumise à des vibrations continues. L'absence de soudure évite également le meulage et le polissage post-soudage qui, autrement, altéreraient la finition et déformeraient une pièce déjà précise.
3. Finition de surface de qualité miroir
Le client a spécifié une finition de qualité miroir, tant pour l’aspect esthétique que pour la facilité de nettoyage. Après le tournage, le dôme est poli — y compris par polissage électrolytique pour l’acier inoxydable — jusqu’à obtenir une rugosité de surface Ra ≤ 0,4 µm, sans traces de tournage, rayures ni vibrations de l’outil. Une surface miroir repousse la poussière et les résidus au lieu de les retenir, s’essuie facilement et confère à la machine finie l’aspect haut de gamme attendu d’un équipement de pointe. La pression contrôlée des rouleaux préserve également la couche superficielle passive, ce qui garantit une brillance durable et non simplement esthétique.
4. Fiabilité à long terme dans des environnements industriels difficiles
Les équipements de criblage fonctionnent 24 heures sur 24 dans les mines, les usines chimiques et les terminaux de vrac, où l'humidité, les lavages, l'air chargé de sel et les fluides de process agressifs sont monnaie courante. Les nuances austénitiques telles que le SUS304 et le SUS316 allient une couche passive d’oxyde de chrome à capacité d’auto-régénération à une grande ténacité ; ainsi, un dôme en métal formé par filage résiste à la rouille, aux taches et à la corrosion par piqûres tout au long de sa longue durée de vie. En l’absence de zones affectées thermiquement par les soudures, susceptibles de devenir des sites de corrosion préférentiels, cette résistance reste uniforme sur l’ensemble du composant.
5. Équilibre naturel et résistance aux vibrations
Le formage par centrifugation répartit le matériau de manière homogène autour de l'axe de rotation ; ainsi, un dôme métallique formé par centrifugation est intrinsèquement bien équilibré et parfaitement circulaire. Sur une machine vibrant à haute fréquence, cette symétrie permet de maintenir les charges dynamiques à un faible niveau et empêche le couvercle de se desserrer ou de générer du bruit. L'épaisseur uniforme des parois évite en outre toute résonance locale, ce qui contribue à un fonctionnement plus silencieux et plus stable qu'avec une alternative soudée ou fabriquée.
6. Une résistance due à l'écrouissage sans surpoids
Lorsque l'acier inoxydable s'écoule sur le mandrin, sa structure granulaire se réorganise et le matériau subit un durcissement par déformation, ce qui augmente sa résistance à la traction, sa résistance aux chocs et sa durée de vie en fatigue. Le dôme fini est donc plus résistant que la tôle plate dont il est issu — un gain de résistance obtenu sans surcoût de matière. Cela a permis d’obtenir un couvercle plus fin et plus léger, sans perte de rigidité ni de performance d’étanchéité, ce qui facilite la manipulation lors de l’assemblage.
7. Résistance à la corrosion et facilité de nettoyage dans un seul et même matériau
L'acier inoxydable est un matériau non poreux, sans soudure et hygiénique, ce qui le rend particulièrement adapté aux machines de criblage utilisées dans les secteurs agroalimentaire, pharmaceutique et de la chimie fine, ainsi que dans les applications à forte sollicitation. Le revêtement filé peut être fourni passivé afin de restaurer sa couche passive après formage, et ne nécessite ni placage ni peinture : un seul matériau répond à la fois aux exigences de résistance à la corrosion, d'hygiène et d'esthétique.
8. Faibles coûts d'outillage et itérations rapides de conception
Le repoussage métallique permet de façonner les pièces sur un mandrin plutôt qu’entre deux matrices appariées ; l’investissement en outillage ne représente donc qu’une fraction de celui requis pour l’emboutissage profond ou l’estampage. Lorsque le client a dû ajuster le profil, le rebord ou la hauteur du dôme pour un nouveau modèle de machine, la modification a été réalisée en affinant le mandrin ou en modifiant la trajectoire d'usinage CNC — et non en commandant un nouveau jeu de matrices. Cette agilité à faible coût rend la fabrication de capots sur mesure et en petites séries commercialement viable.
9. Une qualité constante à l'échelle de la production
Le formage par rotation CNC, associé à une surveillance en cours de fabrication et à un contrôle statistique des processus, garantit que l'épaisseur de paroi, le diamètre et le profil restent conformes aux spécifications, de la première pièce à la dernière. Chaque pièce d’une série présente les mêmes caractéristiques, ce qui garantit à la chaîne de montage la réception de composants qui s’adaptent de la même manière à chaque fois. Le procédé qui a permis de valider la conception à partir d’un seul prototype s’applique directement à la production en série : un parcours de formage des métaux «tout-en-un», du plan à l’enceinte prête à être installée.
Applications typiques
Les dômes en acier inoxydable obtenus par formage par rotation et les enceintes sans soudure associées sont largement utilisés pour :
- Couvercles supérieurs d'étanchéité et de protection pour séparateurs vibrants, tamiseurs rotatifs et machines de classification
- Alimentateurs à cuve vibrante et coques à disque centrifuge pour l'alimentation automatisée en pièces
- Carcasses de ventilateurs industriels, roues et composants de ventilateurs axiaux
- Fonds de récipients sous pression, fonds de réservoirs et fonds bombés
- Trémies, cuves, marmites et conteneurs de 180 litres destinés à un usage alimentaire et chimique
- Cuves destinées à l'industrie chimique et pharmaceutique nécessitant des surfaces intérieures hygiéniques et sans soudure
- Réflecteurs d'éclairage, dômes décoratifs filés et ferronnerie architecturale
- Armoires électriques haute tension et composants de blindage à cavité propre
- Composants destinés à l'exploitation minière et au transport de charges lourdes, tels que les plaques arrière et les pièces coniques
Conclusion
Pour un fabricant mondial d’équipements de criblage, le couvercle en dôme formé par repoussage en acier inoxydable devait répondre simultanément à quatre critères incontournables : une précision dimensionnelle ultra-élevée pour un ajustement parfait lors de l’assemblage, une structure sans soudure ni joint, une finition de surface de qualité miroir et une fiabilité à long terme dans des environnements industriels difficiles. Le formage par rotation CNC répond à ces quatre exigences dans un seul composant monobloc : une précision maintenue à ±0,1 mm sur les dimensions critiques, l’absence de cordons de soudure susceptibles de se fissurer ou de se corroder, une surface polie de Ra ≤ 0,4 µm, et un acier inoxydable durci par déformation et résistant à la corrosion, conçu pour durer. Combiné à un faible coût d’outillage, à une itération rapide de la conception et à une qualité reproductible du prototype à la production, le formage par rotation permet d’obtenir un boîtier en métal formé par rotation plus fiable, plus homogène et plus rentable qu’une fabrication soudée. Si vous avez besoin d’un couvercle en dôme en acier inoxydable sans soudure ou d’une pièce similaire à symétrie de révolution pour votre propre équipement, un fabricant expérimenté dans le repoussage métallique peut rapidement passer de votre plan à un échantillon certifié.


