
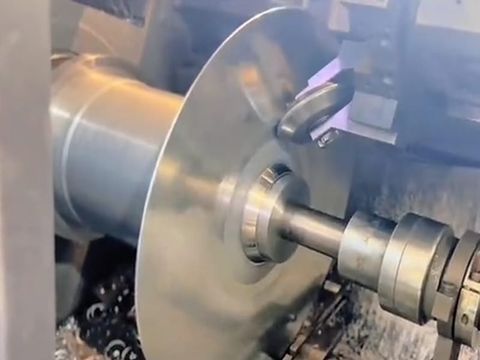
Lavorazione a tornio CNC di precisione per coperture a cupola in acciaio inossidabile
La tornitura a CNC di precisione di coperture a cupola in acciaio inossidabile realizzate su misura consente di ottenere involucri senza giunture né saldature, caratterizzati da un’altissima precisione dimensionale, una finitura a specchio e un’affidabilità a lungo termine nelle apparecchiature di vagliatura industriali di fascia alta.
Introduzione
Le apparecchiature di vagliatura industriale — separatori vibranti, vagli rotativi e macchine di classificazione ad alta capacità utilizzate nei settori minerario, della lavorazione chimica e della movimentazione di materiali sfusi — dipendono da componenti di involucro che proteggono il meccanismo di funzionamento, pur resistendo per anni a vibrazioni, polveri abrasive e atmosfere umide o chimicamente aggressive. Il coperchio a cupola, che funge da sigillatura superiore e involucro protettivo di una macchina vagliatrice, è tra i componenti più esigenti: deve adattarsi perfettamente al corpo della macchina, sigillarlo completamente e avere un aspetto esteticamente gradevole quanto le sue prestazioni. Questo articolo descrive come la tornitura dei metalli — nota anche come formatura a rotazione o formatura rotativa dei metalli — sia stata applicata per produrre un coperchio a cupola tornito su misura in acciaio inossidabile per un produttore di attrezzature di vagliatura con sede a Singapore, riconosciuto come leader mondiale nei sistemi di classificazione dei materiali.
Come la tornitura CNC dei metalli permette di realizzare una copertura a cupola in acciaio inossidabile
La tornitura a freddo è un processo di formatura a freddo senza asportazione di trucioli. Una grezza circolare piatta — tagliata al laser da una lamiera di acciaio inossidabile — viene fissata contro un mandrino rotante, l’utensile che definisce il contorno interno del prodotto finito, e fatta ruotare ad alta velocità. Un rullo controllato da CNC applica quindi una pressione localizzata in passaggi programmati, stendendo progressivamente il metallo sul mandrino fino a quando la lamiera grezza non diventa un guscio senza giunture e assialmente simmetrico. Non viene asportato alcun materiale, pertanto una cupola ottenuta mediante tornitura a freddo conserva la piena integrità della lamiera originale.
Per ottenere una determinata geometria della cupola vengono combinate diverse varianti del processo di formatura a rotazione. La formatura a rotazione convenzionale crea il profilo con variazioni minime dello spessore della parete; la formatura a taglio (flow forming) assottiglia deliberatamente la parete per produrre una cupola più resistente e leggera; mentre la formatura profonda in più fasi consente di realizzare contorni più alti con passaggi successivi. La lavorazione viene solitamente eseguita a freddo, mentre per le leghe meno duttili o per sezioni pesanti si ricorre al calore localizzato. I prototipi possono ancora essere realizzati mediante tornitura manuale, ma un componente di precisione come il coperchio a cupola di una vagliatrice viene prodotto su torni di tornitura a freddo CNC, dove ogni passaggio, velocità di avanzamento e forza dei rulli è programmato e ripetibile.
Dopo la formatura, la cupola viene rifilata fino a raggiungere il diametro e l’altezza finali, quindi lucidata e ispezionata. In un processo completo di tornitura dei metalli su misura, il taglio laser, la rifilatura, la lucidatura a specchio, la passivazione e la verifica dimensionale avvengono tutti sotto lo stesso tetto: un vantaggio decisivo quando il pezzo deve soddisfare specifiche rigorose in termini di finitura superficiale e tolleranze.
Caratteristiche principali di una copertura a cupola in acciaio inossidabile filato
1. Precisione dimensionale estremamente elevata per un accoppiamento perfetto in fase di assemblaggio
Il requisito più critico era la precisione dimensionale: la cupola doveva adattarsi al corpo della vagliatrice senza lasciare spazi vuoti, senza necessità di spessori di regolazione né di rilavorazioni. Poiché i rulli CNC seguono un percorso utensile programmato contro un mandrino di precisione, i diametri e le altezze dei pezzi torniti sono mantenuti entro circa ±0,1 mm sulle dimensioni critiche, in riferimento a norme quali la GB/T 1804-m per le tolleranze lineari e la GB/T 1184-K per le tolleranze geometriche. Le flange di accoppiamento, la concentricità del bordo e la superficie di appoggio vengono ispezionate al 100%, con verifica tramite CMM sui profili critici — in modo che il coperchio si incastri al primo tentativo, ogni volta.
2. Struttura monoblocco senza giunture né saldature
Una cupola ricavata per tornitura è realizzata da un unico pezzo grezzo, pertanto non presenta giunti saldati né longitudinali né circonferenziali. Per un involucro di tenuta superiore questo è fondamentale: le saldature introducono vie di perdita, punti soggetti a corrosione interstiziale, tensioni residue e punti di inizio della fatica — tutti fattori inaccettabili su una macchina soggetta a vibrazioni continue. L’eliminazione della saldatura elimina anche la necessità di levigatura e lucidatura successive alla saldatura, che altrimenti comprometterebbero la finitura e distorcerebbero un pezzo già di per sé preciso.
3. Finitura superficiale di qualità a specchio
Il cliente ha richiesto una finitura a specchio, sia per motivi estetici che per facilitare la pulizia. Dopo la tornitura, la cupola viene lucidata — compresa la lucidatura elettrolitica per l’acciaio inossidabile — fino a ottenere una rugosità superficiale di Ra ≤ 0,4 µm, priva di segni di tornitura, graffi e vibrazioni dell’utensile. Una superficie a specchio respinge polvere e residui invece di trattenerli, si pulisce facilmente e conferisce alla macchina finita l’aspetto di alta qualità che ci si aspetta da un’attrezzatura di fascia alta. La pressione controllata dei rulli preserva inoltre lo strato superficiale passivo, garantendo così una lucentezza duratura e non solo estetica.
4. Affidabilità a lungo termine in ambienti industriali difficili
Le attrezzature di vagliatura funzionano 24 ore su 24 nelle miniere, negli impianti chimici e nei terminali per merci sfuse, dove umidità, lavaggi, aria satura di sale e fluidi di processo aggressivi sono all’ordine del giorno. I gradi austenitici come SUS304 e SUS316 combinano uno strato passivo di ossido di cromo autorigenerante con un’elevata tenacità, per cui una cupola metallica ricavata per tornitura resiste alla ruggine, alle macchie e alla corrosione puntiforme per tutta la sua lunga durata. In assenza di zone termicamente alterate dalle saldature che potrebbero diventare siti di corrosione preferenziale, tale resistenza rimane uniforme su tutto il componente.
5. Equilibrio naturale e resistenza alle vibrazioni
La formatura a rotazione distribuisce il materiale in modo uniforme attorno all’asse di rotazione, pertanto una cupola metallica ottenuta con questo processo è intrinsecamente ben bilanciata e perfettamente circolare. Su una macchina che vibra ad alta frequenza, questa simmetria mantiene bassi i carichi dinamici e impedisce che il coperchio si allenti o generi rumore. Lo spessore uniforme delle pareti evita inoltre la risonanza locale, contribuendo a un funzionamento più silenzioso e stabile rispetto a un’alternativa saldata o assemblata.
6. Resistenza da incrudimento senza peso aggiuntivo
Man mano che l’acciaio inossidabile scorre sul mandrino, la sua struttura cristallina si riorganizza e il materiale subisce un incrudimento, aumentando la resistenza alla trazione, la resistenza agli urti e la resistenza alla fatica. La cupola finita risulta quindi più resistente rispetto alla lamiera piana da cui è stata ricavata — una maggiore resistenza ottenuta senza alcun costo aggiuntivo in termini di materiale. Ciò ha consentito di realizzare una copertura più sottile e leggera senza alcuna perdita di rigidità o di prestazioni di tenuta, facilitando la movimentazione durante il montaggio.
7. Resistenza alla corrosione e facilità di pulizia in un unico materiale
L'acciaio inossidabile è un materiale non poroso, senza giunture e igienico, che si presta all'impiego in macchinari di vagliatura utilizzati nei settori alimentare, farmaceutico e della chimica fine, nonché in applicazioni gravose. Il rivestimento ottenuto mediante laminazione a filatura può essere fornito passivato per ripristinare il suo strato passivo dopo la formatura e non necessita di placcatura né verniciatura: un unico materiale soddisfa contemporaneamente i requisiti di resistenza alla corrosione, igiene ed estetica.
8. Bassi costi di attrezzaggio e iterazioni rapide di progettazione
La tornitura dei metalli modella i pezzi su un mandrino anziché tra stampi accoppiati, pertanto l’investimento in attrezzature è una frazione di quello richiesto per l’imbutitura profonda o lo stampaggio. Quando il cliente ha dovuto modificare il profilo, il bordo o l’altezza della cupola per un nuovo modello di macchina, la modifica è stata realizzata perfezionando il mandrino o modificando il percorso utensile CNC, senza dover ordinare una nuova serie di stampi. Questa agilità a basso costo rende commercialmente sostenibili le coperture su misura prodotte in piccole serie.
9. Qualità ripetibile su scala industriale
La formatura a rotazione CNC con monitoraggio in-process e controllo statistico del processo garantisce che lo spessore delle pareti, il diametro e il profilo rientrino nelle specifiche dal primo all’ultimo pezzo. Ogni unità di una serie presenta caratteristiche identiche, pertanto la linea di assemblaggio riceve componenti che si adattano sempre allo stesso modo. Il processo che ha dimostrato la validità del progetto con un singolo prototipo è direttamente scalabile alla produzione in serie: un percorso completo di formatura dei metalli, dal disegno all’involucro pronto per l’installazione.
Applicazioni tipiche
Le cupole in acciaio inossidabile ottenute mediante tornitura metallica e i relativi involucri senza saldature trovano ampio impiego per:
- Coperture superiori di tenuta e a cupola protettiva per separatori vibranti, vagli rotativi e macchine di classificazione
- Alimentatori a vibrazione a vasca e gusci a disco centrifugo per l’alimentazione automatizzata dei componenti
- Alloggiamenti per ventilatori industriali, giranti e componenti per ventilatori assiali
- Fondi per recipienti a pressione, fondi per serbatoi e fondi bombati
- Tramogge, vasche, bollitori per uso alimentare e contenitori da 180 L per alimenti e prodotti chimici
- Serbatoi per l'industria chimica e farmaceutica che richiedono interni igienici e senza giunture
- Riflettori per l'illuminazione, cupole decorative filate e lavorazioni metalliche architettoniche
- Armadi elettrici per alta tensione e componenti di schermatura per cavità pulite
- Componenti per l'industria mineraria e per il trasporto pesante, quali piastre di supporto e parti coniche
Conclusione
Per un produttore globale di apparecchiature di vagliatura, il coperchio a cupola ricavato per tornitura in acciaio inossidabile doveva soddisfare contemporaneamente quattro requisiti imprescindibili: precisione dimensionale estremamente elevata per un perfetto accoppiamento in fase di assemblaggio, una struttura senza saldature né giunture, una finitura superficiale a specchio e affidabilità a lungo termine in ambienti industriali difficili. La tornitura CNC soddisfa tutti e quattro i requisiti in un unico componente monoblocco: precisione mantenuta a ±0,1 mm sulle dimensioni critiche, assenza di cordoni di saldatura soggetti a crepe o corrosione, superficie lucidata con Ra ≤ 0,4 µm e acciaio inossidabile resistente alla corrosione e incrudito, progettato per durare nel tempo. In combinazione con bassi costi di attrezzaggio, rapide iterazioni di progettazione e qualità ripetibile dal prototipo alla produzione, la formatura per rotazione offre un involucro in metallo più affidabile, più uniforme e più conveniente rispetto a una struttura saldata. Se avete bisogno di un coperchio a cupola in acciaio inossidabile senza saldature o di un componente simile a simmetria rotazionale per le vostre apparecchiature, un produttore esperto di rullatura dei metalli può passare rapidamente dal vostro disegno a un campione qualificato.


