
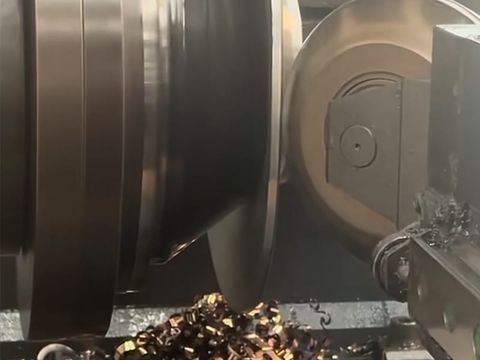
Сдвиговое выдавливание и поточная вытяжка | прецизионная формовка металла
Ротационное формование сдвигом (shear spinning, shear forming) и ротационное формование с утонением стенки (flow forming, tube spinning) — это прецизионные процессы обработки металлов давлением, которые уменьшают толщину стенки, создавая при этом прочные, лёгкие и осесимметричные детали. От конусов и куполов до высокоточных трубчатых компонентов — эти методы ротационного формования обеспечивают превосходное качество поверхности и масштабируемое производство от прототипа до серийного изготовления.
Что такое ротационное формование сдвигом?
Ротационное формование сдвигом, также называемое shear forming, придаёт форму листовому металлу поверх вращающейся конической оправки, как правило, на обычном токарно-давильном станке. В этом процессе ротационного формования толщина стенки заготовки намеренно уменьшается, а исходный диаметр заготовки сохраняется. Ролик деформирует заготовку, прикладывая сжимающее усилие и растягивая материал за один проход.
Механика ротационного формования сдвигом подчиняется закону синуса: конечная толщина стенки равна начальной толщине заготовки, умноженной на синус половины угла конуса. Углы сдвига обычно составляют от 12° до 18°, максимум — около 80°. Из-за этого геометрического ограничения чисто цилиндрические формы невозможно получить только сдвиговым формованием — вертикальные стенки потребовали бы угла сдвига 0°. Поэтому ротационное формование сдвигом специализируется на конических, сужающихся и профилированных деталях с повышенным отношением прочности к массе.
Ключевые характеристики процесса ротационного формования сдвигом включают:
- Формование за один проход с высокими осевыми усилиями для эффективного производства
- Контролируемое утонение стенки, обеспечивающее лёгкие, но прочные детали
- Наклёп (деформационное упрочнение), повышающий предел текучести и усталостную прочность
- Отличную пригодность для трудно деформируемых материалов, таких как нержавеющая сталь, титан и сплавы инконель
Что такое ротационное формование с утонением?
Ротационное формование с утонением, также известное как формование труб (tube spinning), расширяет принципы сдвигового формования на трубчатые заготовки. Процесс уменьшает толщину стенки и одновременно увеличивает длину трубы, используя специальное оборудование, оснащённое несколькими роликами, которые создают локальное радиальное давление. Результат — осесимметричная полая деталь с точно контролируемыми размерами.
По сравнению с обычным ротационным формованием металла, формование с утонением обеспечивает:
- Значительное утонение стенки — обычно 50–80 % — при превосходной равномерности
- Заданные профили толщины, например более толстые концы и более тонкую середину
- Исключительные механические свойства благодаря интенсивному наклёпу
- Жёсткие допуски на размеры и превосходное качество поверхности
- Идеальную экономическую эффективность для более тонкостенных и более длинных цилиндрических компонентов
Для достижения наилучших результатов трубчатые заготовки для формования с утонением должны обладать низким сопротивлением течению, высоким отношением предела прочности к пределу текучести, высоким удлинением и высоким сужением поперечного сечения. Пластичные материалы — включая алюминий, нержавеющую сталь, углеродистую сталь, медь и высокоэффективные сплавы — все они являются распространёнными кандидатами для этого метода ротационного формования.
Ротационное формование сдвигом против обычного ротационного формования
Ротационное формование металла в целом делится на три основных типа, каждый из которых определяется его влиянием на толщину стенки:
- Обычное ротационное формование — сохраняет исходную толщину стенки заготовки; идеально для неглубоких осесимметричных деталей, таких как чаши, купола и отражатели ламп, с гибким многопроходным формованием.
- Ротационное формование сдвигом — уменьшает толщину стенки за счёт сдвиговых усилий; ограничено коническими и сужающимися формами, но обеспечивает превосходное соотношение прочности и массы.
- Ротационное формование с утонением (формование труб) — уменьшает толщину стенки и одновременно удлиняет трубчатые заготовки; выбор для высокоточных цилиндрических и полых компонентов.
Выбор правильного процесса зависит от геометрии детали, целевой толщины, поведения материала и объёма производства — оценку лучше всего проводить вместе с опытной командой инженеров по обработке металлов давлением.
Применение ротационного формования сдвигом и с утонением
Ротационное формование сдвигом и с утонением позволяет экономично производить широкий спектр изделий во многих отраслях:
- Товары бытового и коммерческого назначения — вазы, чаши, конусы, чайники, черпаки и воронки
- Промышленное оборудование — корпуса воздуходувок, вентиляторы, фильтры, сопла и трубы Вентури
- Работа под давлением и герметичные конструкции — купола, барабаны и бесшовные сосуды под давлением
- Аэрокосмическая и автомобильная отрасли — лёгкие конические конструкции, конусы реактивных двигателей, ступицы колёс и корпуса ракет из высокопрочных сплавов
Эти процессы легко масштабируются от единичных прототипов до массового производства, а оснастка на основе оправок позволяет снизить затраты и упростить изменения конструкции.
Преимущества кратко
- Высокая точность — жёсткие допуски и равномерная толщина стенки даже на сложных контурах
- Превосходное качество поверхности — гладкие формованные поверхности часто требуют минимальной отделки или не требуют её вовсе
- Эффективность использования материала — безотходный процесс обработки давлением с минимальными потерями
- Повышенная прочность — наклёп улучшает механические свойства без термообработки
- Экономичная оснастка — значительно дешевле штампов, идеально как для мелкосерийного, так и для крупносерийного производства
Заключение
Ротационное формование сдвигом и с утонением представляют собой высокоточный сегмент семейства ротационного формования металла. Сознательно контролируя толщину стенки — утоняя конические заготовки при формовании сдвигом или удлиняя трубы при формовании с утонением — производители получают лёгкие, бесшовные, высокопрочные компоненты, которые другие методы обработки металлов давлением не могут обеспечить экономически. Независимо от того, требует ли ваш проект формованный конус, изготовленную методом утонения трубу или полностью спроектированный узел ротационного формования, эти процессы предлагают проверенный путь от прототипа к производству.
