
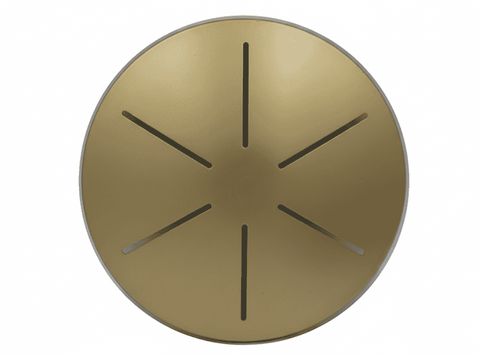
Prodotti di illuminazione commerciale su misura
Soluzioni di illuminazione commerciale su misura, progettate con precisione e realizzate grazie a tecnologie avanzate di formatura per rotazione e stampaggio dei metalli. Questo articolo spiega come trasformiamo lamiere piatte in riflettori, paralumi e alloggiamenti per apparecchi di illuminazione resistenti, illustrando il processo di formatura per rotazione, i materiali più importanti, l’intera gamma di forme ottenute tramite formatura per rotazione e gli standard di qualità alla base di ogni componente realizzato con questa tecnica.
Quando le prestazioni ottiche incontrano la lavorazione dei metalli
L'illuminazione commerciale è una delle applicazioni più impegnative nel settore della lavorazione dei metalli. Un riflettore che si discosti anche solo di una frazione di millimetro dal profilo previsto disperderà la luce invece di concentrarla; un paralume con una parete irregolare presenterà una giuntura visibile sotto un fascio di luce intenso; un alloggiamento che non riesca a mantenere la propria forma in un ambiente umido o costiero si guasterà molto prima che lo faccia la sua sorgente LED.
Ecco perché la qualità di un apparecchio di illuminazione si decide molto prima dell’assemblaggio. Si decide nel momento in cui una lamiera piana viene modellata per diventare un riflettore, un paralume, un anello di rifinitura o il corpo dell’apparecchio. In KMS, quel momento è guidato da due tecnologie complementari — la tornitura dei metalli e lo stampaggio dei metalli — supportate da decenni di esperienza nella lavorazione dei metalli, da attrezzature CNC e da tecnici qualificati che comprendono le reali esigenze dei produttori di illuminazione.
Dagli apparecchi di illuminazione su misura ai riflettori realizzati con tecniche di precisione, forniamo soluzioni complete di lavorazione dei metalli per applicazioni di illuminazione commerciale.
Cosa rende “personalizzato” un componente di illuminazione commerciale?
I riflettori standard presenti nei cataloghi coprono solo una manciata di angoli di fascio e dimensioni. I progetti reali raramente corrispondono a quelli da catalogo. I progettisti di illuminazione architettonica hanno bisogno di profili adatti a un’ottica specifica. I progetti di illuminazione industriale e sportiva richiedono riflettori di grande diametro in grado di gestire lampade ad alta potenza. I progetti per il settore retail e ricettivo necessitano di paralumi decorativi in metallo, in ottone o rame, con una finitura che resista all’uso quotidiano.
Un componente di illuminazione commerciale su misura è quindi definito da quattro variabili che devono essere controllate tutte contemporaneamente:
- Geometria: il profilo ottico esatto, la configurazione della flangia e l'interfaccia di montaggio.
- Materiale: la lega e lo spessore che garantiscono la riflettività, la resistenza meccanica e la resistenza alla corrosione richieste.
- Finitura: lucida, spazzolata, verniciata, anodizzata o placcata, in base alle specifiche estetiche e ambientali.
- Ripetibilità: lo stesso pezzo, entro i limiti di tolleranza, sia sul primo esemplare che sul diecimillesimo.
La tornitura e lo stampaggio su misura dei metalli sono i due metodi più convenienti per soddisfare tutti e quattro questi requisiti.
Perché la tornitura dei metalli è il processo preferito per la realizzazione dei riflettori per l'illuminazione
La tornitura a freddo — detta anche formatura a rotazione, tornitura dei metalli o semplicemente tornitura — è un processo di formatura a freddo senza asportazione di trucioli. Una grezza metallica circolare piatta viene fissata contro un mandrino su un tornio per tornitura a freddo e fatta ruotare ad alta velocità, mentre un rullo o un utensile preme progressivamente il materiale sul mandrino fino a fargli assumere la forma desiderata. Non viene asportato nulla; il metallo viene semplicemente rimodellato.
Per quanto riguarda i componenti per l'illuminazione, questa singola caratteristica offre cinque vantaggi che le alternative saldate o lavorate a macchina non riescono a eguagliare facilmente.
Geometria senza soluzione di continuità e simmetrica
Poiché il componente è ricavato da un unico pezzo di materiale, un riflettore in metallo tornito non presenta saldature, giunti né cuciture rivettate che possano interrompere il percorso della luce. I componenti torniti sono intrinsecamente assialsimmetrici, il che corrisponde esattamente alla geometria richiesta dalla progettazione ottica: la distribuzione della luce rimane uniforme su tutta l’apertura.
Coerenza ottica da pezzo a pezzo
Ogni riflettore realizzato mediante tornitura segue lo stesso percorso utensile sullo stesso mandrino. Lo spessore delle pareti, il raggio e il profilo rimangono costanti dal prototipo alla produzione in serie, pertanto le prestazioni fotometriche dell’apparecchio finito non subiscono variazioni tra i diversi lotti.
Costi di attrezzaggio contenuti e prototipazione rapida
I mandrini e gli utensili per la tornitura sono semplici ed economici rispetto agli stampi per stampaggio o fusione. Ciò rende la tornitura la soluzione più economica per i prototipi, le iterazioni di progettazione e la produzione di volumi medio-bassi: un vantaggio decisivo quando una gamma di prodotti per l’illuminazione è ancora in fase di perfezionamento.
Rinforzo meccanico per aumentare la resistenza nei spessori ridotti
Il processo di formatura rotazionale indurisce il metallo per deformazione, aumentandone la resistenza alla trazione senza ricorrere a ulteriori trattamenti termici. I progettisti possono quindi prevedere riflettori e schermi più sottili e leggeri, mantenendo al contempo la rigidità richiesta dall’applicazione.
Rifiuti di materiale quasi pari a zero
La filatura non produce praticamente scarti, il che consente di mantenere bassi i costi dei materiali e favorisce una produzione più sostenibile — un requisito sempre più diffuso nei bandi di gara nel settore dell'illuminazione.
Stampaggio dei metalli: il complemento perfetto alla tornitura dei metalli
Non tutti i componenti per l'illuminazione sono rotondi. Gli anelli di rifinitura, le staffe, le piastre di montaggio, i tappi terminali e i pannelli decorativi traforati hanno in genere forme piatte o poco profonde, e la loro produzione risulta molto più economica ricorrendo allo stampaggio dei metalli.
Lo stampaggio consiste nella formatura della lamiera tra un punzone e una matrice. È un processo veloce, altamente ripetibile e ideale per la produzione in serie di componenti piatti o poco profondi con fori e elementi sagomati. Nel caso in cui un apparecchio di illuminazione richieda sia un riflettore tornito che un telaio di montaggio stampato, la produzione di entrambi sotto lo stesso tetto elimina un’intera fase di coordinamento, l’accumulo delle tolleranze e i costi logistici.
Questo è il vantaggio pratico offerto da un produttore che offre sia la tornitura che lo stampaggio: i componenti rotondi, critici dal punto di vista ottico, vengono torniti; quelli piatti, funzionali, vengono stampati; ed entrambi giungono in fase di assemblaggio già abbinati secondo lo stesso disegno.
Materiali per l'illuminazione commerciale su misura
Le caratteristiche del materiale determinano la riflettività, il peso, la resistenza alla corrosione e le opzioni di finitura. Lavoriamo abitualmente cinque famiglie di materiali per progetti di illuminazione commerciale.
L'alluminio: il materiale per eccellenza dei riflettori per l'illuminazione
L’alluminio è il materiale più comunemente utilizzato nei nostri progetti di illuminazione commerciale, e a ragione. Offre un’eccellente riflettività, è sufficientemente leggero da ridurre il carico sulle strutture del soffitto e sui dispositivi di fissaggio, resiste alla corrosione grazie a uno strato di ossido che si rigenera naturalmente e si presta eccezionalmente bene alla lucidatura, all’anodizzazione e alla verniciatura. Nei tipici progetti di illuminazione commerciale si utilizza alluminio con spessori compresi tra 1,0 e 2,0 mm, scegliendo leghe quali 1100, 3003, 5052 e 6061 in base ai requisiti di formabilità e finitura.
Ottone
L'ottone è più resistente del rame e offre una combinazione simile di facile lavorabilità, buona conduttività e aspetto decorativo caldo. È il materiale preferito per gli elementi d'arredo di alta gamma e per le finiture architettoniche a vista, dove il metallo stesso è parte integrante del progetto.
Rame
Il rame è un materiale altamente duttile, naturalmente resistente all’ossidazione, non magnetico e di grande impatto visivo. I paralumi e le semisfere in rame tornito conferiscono agli apparecchi di illuminazione di alta gamma una patina distintiva che si sviluppa con grazia nel tempo, mentre la conduttività termica del rame contribuisce a gestire il calore in prossimità della sorgente luminosa.
Acciaio inossidabile
L'acciaio inossidabile offre la combinazione ottimale di resistenza meccanica e resistenza alla corrosione, rendendolo la scelta ideale per ambienti esterni, marini, di lavorazione alimentare e di illuminazione industriale. Gradi come il 304 e il 316 mantengono la loro finitura anche in condizioni aggressive e possono essere lucidati fino a ottenere una superficie brillante e durevole.
Acciaio laminato a freddo
L'acciaio laminato a freddo e l'acciaio al carbonio garantiscono un'eccellente rigidità e un ottimo rapporto costo-prestazioni per alloggiamenti strutturali, piastre di montaggio e componenti di finitura. I pezzi vengono solitamente protetti con verniciatura a polvere, verniciatura tradizionale o zincatura, e la loro resistenza consente operazioni di stampaggio più aggressive.
Forme per l'illuminazione realizzate tramite tornitura e stampaggio che produciamo
La tornitura dei metalli consente di realizzare un’ampia gamma di profili a simmetria rotazionale, mentre lo stampaggio copre gli elementi piatti e poco profondi che li circondano. La nostra produzione di illuminazione commerciale comprende regolarmente le seguenti forme:
- Dished — un profilo concavo poco profondo che garantisce una distribuzione ampia e uniforme del fascio luminoso nei faretti da incasso e negli apparecchi a pannello.
- A cupola — una corona piena e arrotondata, adatta a apparecchi di illuminazione ad alta quota, su palo e da area.
- A cupola con flangia — corpo a cupola dotato di un bordo di montaggio piatto, che consente una facile sigillatura e il fissaggio rapido all’alloggiamento di un apparecchio.
- Con flangia — corpo cilindrico o conico ottenuto per tornitura, terminante con una flangia diritta per il fissaggio meccanico e il controllo del taglio ottico.
- Con flangia e scanalature — una forma dotata di flangia con scanalature decorative o che orientano la luce, comune nei lampadari a sospensione architettonici.
- Flangiato, bombato e scanalato: un profilo combinato che unisce la flangia di montaggio, la cupola ottica e la texture scanalata in un unico pezzo senza giunture.
- Emisfero — una vera e propria semisfera utilizzata per lampade a globo, apparecchi decorativi di forma sferica e riflettori senza giunture con finiture a specchio.
- Semiellittico: un profilo ellissoidale meno profondo che garantisce una distribuzione controllata del fascio luminoso con un'altezza complessiva inferiore.
- Tromba — una curva svasata, simile a una campana, spesso utilizzata per l’illuminazione a parete e indiretta in cui il riflettore è visibile.
Ciascuno di questi profili può essere realizzato in alluminio, ottone, rame, acciaio inossidabile o acciaio laminato a freddo e rifinito secondo le specifiche del progetto.
Dal CAD al contenitore: come viene realizzato un componente di illuminazione su misura
Un tipico progetto di illuminazione commerciale segue una sequenza prevedibile:
- Revisione del progetto. I disegni forniti dal cliente o i file CAD vengono esaminati per verificarne l'idoneità alla lavorazione mediante tornitura, tenendo conto di simmetria, spessore delle pareti, raggi, progettazione delle flange e formabilità del materiale. La geometria operativa viene confermata prima della realizzazione di qualsiasi attrezzatura.
- Attrezzatura e preparazione dei semilavorati. Si realizza un mandrino con il profilo ottico richiesto, mentre i semilavorati piatti vengono tagliati al laser in base al diametro e allo spessore calcolati.
- Stampaggio a rotazione CNC. Il processo di stampaggio a rotazione CNC aziona i rulli lungo un percorso programmato, modellando il grezzo attorno al mandrino con un controllo preciso della velocità, dell’avanzamento e della forza. È proprio qui che viene garantita la ripetibilità.
- Stampaggio e lavorazioni secondarie. Le flange, i ritagli, i fori e i componenti di accoppiamento vengono realizzati su macchine per lo stampaggio e le presse, per poi essere montati sul corpo tornito.
- Finitura. I componenti vengono sbavati, lucidati, spazzolati, anodizzati, verniciati, zincati o verniciati a polvere in base alle specifiche.
- Controllo e imballaggio. Le dimensioni critiche vengono verificate rispetto al disegno tecnico e i riflettori finiti vengono protetti in vista della spedizione per evitare danni superficiali durante il trasporto.
Controllo qualità: uniformità personalizzabile
La costanza è ciò che distingue un campione da un rapporto di fornitura. La nostra produzione segue un sistema di gestione della qualità basato sulla norma ISO 9001, che prevede la verifica dei materiali in entrata, controlli dimensionali durante il processo e ispezione finale delle caratteristiche critiche. Le tolleranze vengono rispettate grazie a percorsi utensile controllati da CNC e i componenti finiti vengono verificati rispetto al disegno del cliente prima della spedizione: ciò che arriva è quindi esattamente ciò che è stato approvato. Per i componenti ottici realizzati con tornitura a rotazione, è proprio questa disciplina a garantire la stabilità delle prestazioni del fascio ottico per l’intera serie di produzione.
Al servizio del settore dell'illuminazione commerciale
I nostri componenti torniti e stampati trovano impiego in tutti i settori dell'illuminazione:
- Illuminazione commerciale e architettonica — riflettori, paralumi, cornici ed elementi decorativi per uffici, negozi, strutture ricettive ed edifici pubblici.
- Illuminazione industriale e per magazzini a scaffali alti — riflettori e alloggiamenti di grande diametro per magazzini, fabbriche e impianti sportivi.
- Illuminazione per esterni e stradale — alloggiamenti e coperture filati, resistenti alle intemperie, in alluminio e acciaio inossidabile.
- Illuminazione specialistica — coperture per lampade fotografiche e da studio, riflettori per uso medico e chirurgico e apparecchi di illuminazione per palcoscenico.
- Corpi illuminanti su misura — paralumi in metallo, cupole da soffitto, rosoni e lampade a sospensione realizzati su disegno del progettista.
Perché scegliere noi
Uniamo la tornitura a rotazione e lo stampaggio dei metalli sotto lo stesso tetto: ciò significa un unico fornitore per componenti ottici circolari e parti strutturali piatte, un unico ciclo di revisione dei disegni e un unico standard di qualità. Le nostre competenze comprendono un ampio parco macchine di torni CNC per la tornitura a freddo, in grado di coprire sia lavori decorativi di piccolo diametro che grandi riflettori, la produzione interna di utensili e stampi, nonché decenni di esperienza maturata nella formatura dei metalli per applicazioni nel settore dell’illuminazione.
Grazie alla tornitura a controllo numerico (CNC), a tecnici qualificati e a decenni di esperienza, forniamo componenti per l'illuminazione che soddisfano le specifiche di progettazione e gli standard prestazionali richiesti, realizzati in alluminio, ottone, rame, acciaio inossidabile e acciaio laminato a freddo, nelle quantità necessarie per il vostro progetto.
Conclusione
La qualità di un prodotto di illuminazione commerciale dipende interamente dalla lavorazione dei metalli su cui si basa. La tornitura dei metalli garantisce quella geometria senza giunture, simmetrica e incrudita da cui dipendono le prestazioni ottiche, mentre lo stampaggio dei metalli fornisce le parti piatte e poco profonde che completano l’apparecchio. Insieme, consentono ai progettisti di specificare esattamente il profilo del riflettore, il materiale e la finitura richiesti da ogni progetto, senza i costi di attrezzaggio e i tempi di consegna tipici della fusione o dello stampaggio a più tiraggi.
Che stiate sviluppando un nuovo apparecchio di illuminazione, perfezionando un riflettore esistente o cercando componenti di ricambio per una linea di illuminazione commerciale, il nostro team è pronto a esaminare i vostri disegni e a consigliarvi la soluzione più efficiente: la formatura a rotazione, lo stampaggio o entrambe le tecniche.
