
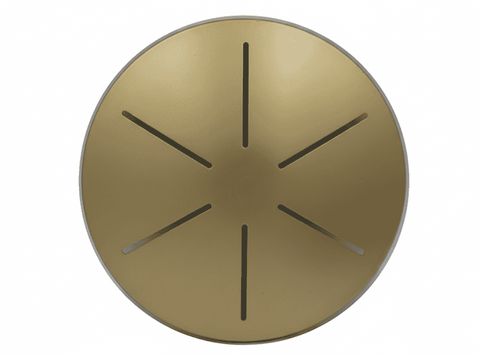
Produits d'éclairage commercial sur mesure
Des solutions d'éclairage commercial sur mesure, conçues avec précision et fabriquées à l'aide de technologies de pointe de formage par rotation et d'estampage des métaux. Cet article explique comment nous transformons des flans métalliques plats en réflecteurs, abat-jours et boîtiers de luminaires durables. Il aborde le processus de formage par rotation, les matériaux essentiels, la gamme complète de formes d'éclairage obtenues par rotation, ainsi que les normes de qualité qui régissent chaque pièce métallique formée par rotation.
Quand les performances optiques rencontrent le formage des métaux
L'éclairage commercial est l'une des applications les plus exigeantes dans le domaine de la métallurgie. Un réflecteur dont le profil s'écarte ne serait-ce que d'une fraction de millimètre de celui prévu diffusera la lumière au lieu de la concentrer ; un abat-jour dont la paroi est irrégulière laissera apparaître un joint visible sous un éclairage intense ; un boîtier incapable de conserver sa forme dans un environnement humide ou côtier tombera en panne bien avant que sa source LED ne cesse de fonctionner.
C’est pourquoi la qualité d’un luminaire se décide bien avant son assemblage. Elle se décide dès l’instant où une ébauche métallique plate est façonnée pour devenir un réflecteur, un abat-jour, une bague de finition ou le corps du luminaire. Chez KMS, ce processus repose sur deux technologies complémentaires — le repoussage et l’estampage des métaux —, soutenues par des décennies d’expérience dans le formage des métaux, des équipements CNC et des techniciens qualifiés qui comprennent les besoins réels des fabricants de luminaires.
Des luminaires sur mesure aux réflecteurs de haute précision, nous proposons des solutions complètes de formage des métaux pour les applications d'éclairage commercial.
Qu'est-ce qui fait qu'un composant d'éclairage professionnel est « sur mesure » ?
Les réflecteurs standard proposés dans les catalogues couvrent une gamme limitée d’angles de faisceau et de tailles. Les projets concrets correspondent rarement aux modèles présentés dans les catalogues. Les concepteurs d’éclairage architectural ont besoin de profils adaptés à une optique spécifique. Les projets d’éclairage industriel et sportif nécessitent des réflecteurs de grand diamètre capables de supporter des lampes à forte puissance. Les projets destinés au commerce de détail et à l’hôtellerie-restauration requièrent des abat-jours décoratifs en métal, en laiton ou en cuivre, dotés d’une finition résistante à une utilisation quotidienne.
Un composant d'éclairage commercial sur mesure se définit donc par quatre variables qui doivent toutes être contrôlées simultanément :
- Géométrie — profil optique précis, configuration de la bride et interface de montage.
- Matériau — l'alliage et l'épaisseur qui garantissent la réflectivité, la résistance mécanique et la résistance à la corrosion requises.
- Finition — polie, brossée, peinte, anodisée ou plaquée, en fonction des exigences esthétiques et environnementales.
- Répétabilité : une pièce identique, respectant les tolérances, tant pour le premier exemplaire que pour le dix-millième.
Le repoussage métallique sur mesure et l'estampage métallique sont les deux méthodes les plus rentables pour répondre à ces quatre critères.
Pourquoi le repoussage des métaux est-il le procédé privilégié pour la fabrication des réflecteurs d'éclairage ?
Le repoussage métallique — également appelé formage par rotation, tournage métallique ou simplement repoussage — est un procédé de formage à froid sans enlèvement de copeaux. Une ébauche métallique circulaire plate est serrée contre un mandrin sur un tour de repoussage et mise en rotation à grande vitesse, tandis qu’un rouleau ou un outil presse progressivement le matériau contre le mandrin jusqu’à ce qu’il prenne la forme souhaitée. Aucune matière n'est enlevée ; le métal est simplement remodelé.
En ce qui concerne les composants d'éclairage, cette caractéristique unique offre cinq avantages que les alternatives soudées ou usinées ne peuvent pas facilement égaler.
Géométrie symétrique et homogène
Comme cette pièce est usinée d’un seul bloc, un réflecteur métallique tourné ne comporte ni soudures, ni joints, ni rivets susceptibles d’interrompre le trajet de la lumière. Les pièces tournées sont intrinsèquement symétriques par rapport à un axe, ce qui correspond exactement à la géométrie requise par la conception optique : la répartition de la lumière reste homogène sur toute l’ouverture.
Cohérence optique d'une pièce à l'autre
Chaque réflecteur moulé par rotation suit le même parcours d'outillage sur le même mandrin. L'épaisseur de paroi, le rayon et le profil restent constants du prototype à la production en série, de sorte que les performances photométriques du luminaire fini ne varient pas d'un lot à l'autre.
Faibles coûts d'outillage et prototypage rapide
Les mandrins et les outils de rotomoulage sont simples et peu coûteux par rapport aux matrices d'estampage ou aux moules de fonderie. Le rotomoulage constitue donc la solution la plus économique pour les prototypes, les itérations de conception et la production en petites et moyennes séries — un avantage décisif lorsqu'une gamme de luminaires est encore en cours de perfectionnement.
Durcissement par écrouage pour améliorer la résistance des tôles de faible épaisseur
Le processus de formage par rotation provoque un durcissement par déformation du métal, ce qui augmente sa résistance à la traction sans nécessiter de traitement thermique supplémentaire. Les concepteurs peuvent ainsi opter pour des réflecteurs et des abat-jours plus fins et plus légers, tout en conservant la rigidité requise par l'application.
Pratiquement aucun déchet de matière première
Le filage ne génère pratiquement aucun déchet, ce qui permet de maintenir le coût des matières premières à un niveau bas et favorise une production plus durable — une exigence de plus en plus courante dans les appels d'offres dans le secteur de l'éclairage.
L'estampage des métaux : le complément idéal du repoussage des métaux
Les pièces d'éclairage ne sont pas toutes rondes. Les anneaux de finition, les supports, les plaques de fixation, les embouts et les panneaux décoratifs perforés présentent généralement des formes plates ou peu profondes, et leur fabrication est bien plus économique par emboutissage métallique.
L'emboutissage consiste à façonner la tôle entre un poinçon et une matrice. Ce procédé est rapide, offre une grande répétabilité et convient parfaitement à la production en série de pièces plates ou peu profondes comportant des trous percés et des éléments formés. Lorsqu'un luminaire nécessite à la fois un réflecteur tourné et un cadre de fixation embouti, le fait de fabriquer ces deux éléments sous un même toit permet d'éliminer toute une série de problèmes liés à la coordination, au cumul des tolérances et aux coûts logistiques.
C'est là tout l'intérêt pratique d'un fabricant proposant à la fois le tournage et l'emboutissage : les pièces rondes, à caractéristiques optiques critiques, sont tournées ; les pièces plates, fonctionnelles, sont embouties ; et les deux types de pièces arrivent à l'atelier d'assemblage en étant adaptés au même plan.
Matériaux pour l'éclairage commercial sur mesure
Les caractéristiques techniques du matériau déterminent sa réflectivité, son poids, sa résistance à la corrosion et les options de finition. Nous utilisons couramment cinq familles de matériaux pour nos réalisations d'éclairage commercial.
L'aluminium : le matériau incontournable des réflecteurs d'éclairage
L'aluminium est le matériau le plus couramment utilisé dans nos projets d'éclairage commercial, et ce à juste titre. Il offre une excellente réflectivité, est suffisamment léger pour réduire la charge exercée sur les structures de plafond et les fixations, résiste à la corrosion grâce à une couche d'oxyde qui se renouvelle naturellement, et se prête exceptionnellement bien au polissage, à l'anodisation et à la peinture. Dans le cadre de projets d’éclairage commercial classiques, on utilise généralement de l’aluminium d’une épaisseur comprise entre 1,0 et 2,0 mm, avec des alliages tels que les 1100, 3003, 5052 et 6061, choisis en fonction des exigences en matière de formabilité et de finition.
Laiton
Le laiton est plus résistant que le cuivre et offre une combinaison similaire de facilité de mise en forme, de bonne conductivité et d'aspect décoratif chaleureux. C'est le matériau de prédilection pour les équipements d'intérieur haut de gamme et les éléments architecturaux apparents, où le métal lui-même fait partie intégrante de la conception.
Cuivre
Le cuivre est un matériau très ductile, naturellement résistant au ternissement, non magnétique et d'un aspect saisissant. Les abat-jours et les hémisphères en cuivre filé confèrent aux luminaires haut de gamme une patine caractéristique qui s'embellit gracieusement avec le temps, tandis que la conductivité thermique du cuivre permet de réguler la chaleur à proximité de la source lumineuse.
Acier inoxydable
L'acier inoxydable offre le meilleur compromis entre résistance mécanique et résistance à la corrosion, ce qui en fait le matériau de choix pour les applications d'éclairage en extérieur, dans le secteur maritime, dans l'agroalimentaire et dans l'industrie. Les nuances telles que le 304 et le 316 conservent leur finition même dans des conditions agressives et peuvent être polies pour obtenir une surface brillante et durable.
Acier laminé à froid
L'acier laminé à froid et l'acier au carbone offrent une excellente rigidité et un bon rapport coût-efficacité pour les boîtiers structurels, les plaques de fixation et les éléments de finition. Les pièces sont généralement protégées par un revêtement en poudre, une peinture ou un zingage, et leur résistance permet un formage par emboutissage plus intensif.
Formes d'éclairage tournées et estampées que nous fabriquons
Le repoussage métallique permet de réaliser une large gamme de profils à symétrie de révolution, tandis que l'emboutissage couvre les éléments plats et peu profonds qui les entourent. Notre production d'éclairage commercial comprend régulièrement les formes suivantes :
- « Dished » : profil concave peu profond qui permet d'obtenir une répartition large et homogène du faisceau lumineux dans les spots encastrés et les luminaires à panneau.
- En forme de dôme — une couronne pleine et arrondie adaptée aux luminaires à grande hauteur, aux luminaires sur poteau et aux luminaires d'éclairage de zone.
- Corps bombé avec collerette — corps bombé doté d'une collerette de montage plate, permettant une étanchéité et une fixation aisée dans le boîtier d'un luminaire.
- À bride — corps cylindrique ou conique obtenu par tournage, se terminant par une bride droite permettant la fixation mécanique et le contrôle de la coupure optique.
- À rebords et cannelé — forme à rebords comportant des cannelures décoratives ou servant à orienter la lumière, couramment utilisée dans les suspensions architecturales.
- À bride, bombé et cannelé : un profil combiné qui réunit la bride de fixation, la cuvette optique et la texture cannelée en une seule pièce d'un seul tenant.
- Hémisphère — véritable demi-sphère utilisée pour les luminaires en forme de globe, les luminaires décoratifs sphériques et les réflecteurs sans soudure dotés d'une finition miroir.
- Semi-elliptique — profil ellipsoïdal moins profond qui offre une répartition contrôlée du faisceau tout en présentant une hauteur totale réduite.
- Trompette — courbe évasée en forme de cloche, souvent utilisée pour l'éclairage mural et indirect lorsque le réflecteur est visible.
Chacune de ces pièces peut être fabriquée en aluminium, en laiton, en cuivre, en acier inoxydable ou en acier laminé à froid, et recevoir une finition conforme aux spécifications du projet.
De la CAO au conteneur : comment est fabriquée une pièce d'éclairage sur mesure
Un projet d'éclairage commercial type suit une séquence prévisible :
- Vérification de la conception. Les plans fournis par le client ou les fichiers CAO sont examinés afin de vérifier leur compatibilité avec le processus de tournage : symétrie, épaisseur des parois, rayons, conception des brides et formabilité du matériau. La géométrie de fonctionnement est validée avant toute fabrication d'outillage.
- Outillage et préparation des ébauches. Un mandrin est usiné selon le profil optique, et des ébauches plates sont découpées au laser au diamètre et à l'épaisseur calculés.
- Formage par rotation CNC. Le formage par rotation CNC des métaux consiste à entraîner les rouleaux le long d'une trajectoire programmée, ce qui permet de former l'ébauche sur le mandrin grâce à un contrôle précis de la vitesse, de l'avance et de la force. C'est ainsi que la répétabilité est garantie.
- Estampage et formage secondaire. Les brides, les découpes, les perçages et les composants d'assemblage sont fabriqués à l'aide de machines d'estampage et de presse, puis montés sur le corps tourné.
- Finition. Les pièces sont ébavurées, polies, brossées, anodisées, peintes, zinguées ou revêtues par thermolaquage, conformément au cahier des charges.
- Contrôle et conditionnement. Les cotes critiques sont vérifiées par rapport au plan, et les réflecteurs finis sont protégés en vue de leur expédition afin d'éviter tout dommage superficiel pendant le transport.
Contrôle qualité : une uniformité que vous pouvez définir
C'est la cohérence qui distingue un échantillon d'une relation d'approvisionnement. Notre production s'appuie sur un système de gestion de la qualité conforme à la norme ISO 9001, comprenant la vérification des matières premières à leur réception, des contrôles dimensionnels en cours de fabrication et une inspection finale des caractéristiques critiques. Les tolérances sont respectées grâce à des parcours d’outils contrôlés par CNC, et les composants finis sont vérifiés par rapport au plan du client avant expédition — ce que vous recevez correspond donc exactement à ce qui a été validé. Pour les pièces optiques obtenues par repoussage de métal, cette rigueur garantit la stabilité des performances du faisceau sur l’ensemble d’un cycle de production.
Au service du secteur de l'éclairage professionnel
Nos composants filés et estampés sont utilisés dans tous les domaines de l'éclairage :
- Éclairage commercial et architectural — réflecteurs, abat-jours, encadrements et éléments décoratifs destinés aux bureaux, aux commerces, à l'hôtellerie et aux bâtiments publics.
- Éclairage industriel et pour entrepôts à grande hauteur — réflecteurs et luminaires de grand diamètre destinés aux entrepôts, aux usines et aux installations sportives.
- Éclairage extérieur et urbain — boîtiers et couvercles moulés par filage, résistants aux intempéries, en aluminium et en acier inoxydable.
- Éclairage spécialisé — caches pour lampes de photographie et de studio, réflecteurs médicaux et chirurgicaux, et luminaires de scène.
- Luminaires sur mesure — abat-jours métalliques, coupoles de plafond, auvents et suspensions fabriqués selon les plans des designers.
Pourquoi nous choisir ?
Nous combinons le repoussage et l'estampage des métaux sous un même toit, ce qui se traduit par un fournisseur unique pour les pièces optiques rondes et les pièces structurelles plates, un seul cycle de révision des plans et une norme de qualité unique. Nos capacités comprennent un vaste parc de tours de repoussage CNC, permettant de réaliser aussi bien des pièces décoratives de petit diamètre que de grands réflecteurs, la fabrication en interne d’outils et de matrices, ainsi que des décennies de savoir-faire accumulé dans le domaine du formage des métaux pour les applications d’éclairage.
Grâce à notre technologie de formage par rotation CNC, à nos techniciens qualifiés et à nos décennies d'expérience, nous fournissons des composants d'éclairage qui répondent aux spécifications techniques et aux normes de performance exactes — en aluminium, laiton, cuivre, acier inoxydable et acier laminé à froid, dans les quantités requises par votre projet.
Conclusion
La qualité d’un produit d’éclairage professionnel dépend entièrement du formage métallique qui le sous-tend. Le repoussage permet d'obtenir la géométrie sans soudure, symétrique et écrouie dont dépendent les performances optiques, tandis que l'emboutissage fournit les pièces plates et peu profondes qui complètent le luminaire. Ensemble, ces deux procédés permettent aux concepteurs de définir précisément le profil du réflecteur, le matériau et la finition requis pour chaque projet, sans les coûts d'outillage ni les délais de fabrication liés au moulage ou à l'emboutissage à étages multiples.
Que vous développiez un nouveau luminaire, que vous perfectionniez un réflecteur existant ou que vous recherchiez des composants de remplacement pour une gamme d'éclairage professionnel, notre équipe est à votre disposition pour examiner vos plans et vous recommander la solution la plus efficace : le formage par rotation, l'estampage, ou les deux.
